



Đục trên so với đục dưới trong máy ép viên nén: So sánh vai trò
So sánh giữa máy đục trên và máy ép máy đục dưới, Điểm khác biệt chính là vai trò của chúng trong chu trình nén. Đục trên cùng đi vào khuôn từ phía trên và giúp nén bột. Lỗ đục dưới tạo ra khoang dùng để trám, điều chỉnh thể tích bột giữ lại, Hỗ trợ nén, và đứng dậy để đẩy viên nén hoàn chỉnh ra.
Một trạm dụng cụ hoàn chỉnh chứa một mũi đục trên cùng, cú đấm thấp, và một viên xúc xắc. Để bao phủ rộng hơn các dòng dụng cụ và cấu hình, Xem Các loại dụng cụ ép viên.
Chuyển động chính xác phụ thuộc vào từng loại máy. Trong máy ép viên quay, Cả hai mũi đục đều di chuyển qua các đường dẫn điều khiển bằng cam và chịu tải nén. Trong máy ép đơn cơ bản, cú đấm trên thường thực hiện cú nén chính xuống dưới, trong khi cú đấm dưới kiểm soát độ sâu nạp và đẩy ra.
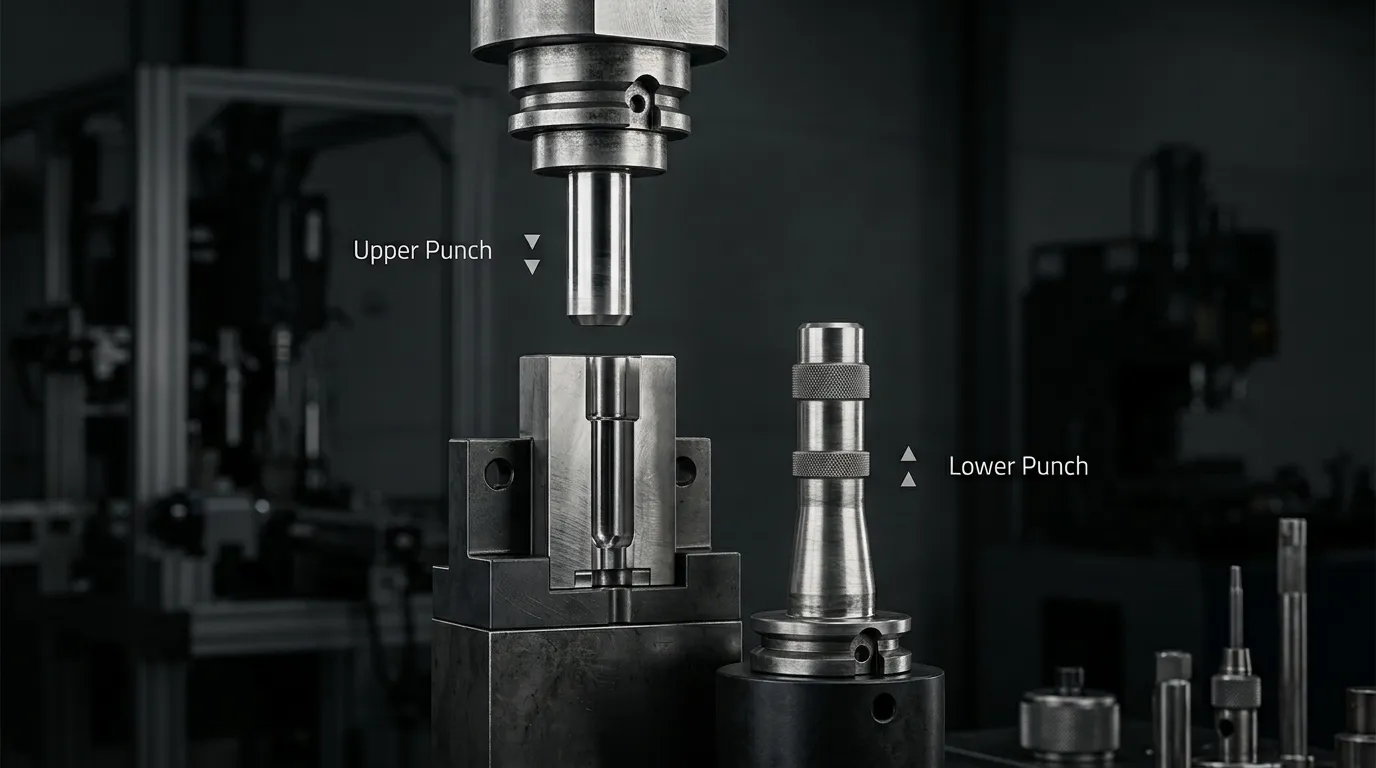
Đấm trên so với đấm dưới: So sánh nhanh
| Điểm so sánh | Cú đấm trên | Cú đấm thấp hơn |
|---|---|---|
| Chức vụ | Đi vào khuôn từ trên cao | Đi vào khuôn từ bên dưới |
| Chiều dài điển hình | Thường có thân ngắn hơn | Thường có thân dài hơn để hỗ trợ di chuyển nhiều hơn |
| Vai trò điền | Thông thường vẫn ở trên khuôn trong quá trình đổ đầy | Di chuyển xuống để tạo khoang lấp đầy |
| Vai trò định lượng | Thông thường không đặt khối lượng bột được giữ lại | Di chuyển lên trên để thiết lập liều cuối cùng |
| Vai trò nén | Tác dụng lực từ trên cao | Hỗ trợ và tác dụng lực từ bên dưới trong máy ép quay |
| Cài đặt thâm nhập hoặc vị trí | Sự thâm nhập của cú đấm trên ảnh hưởng đến vị trí nén xảy ra bên trong khuôn | Vị trí đục lỗ thấp hơn ảnh hưởng đến độ sâu lấp đầy và chiều cao buồng nén |
| Vai trò phóng | Rút tiền trước khi máy tính bảng được đẩy ra | Tăng lên để đẩy máy tính bảng ra khỏi khuôn |
| Khu vực kiểm tra chung | Đầu, chiều dài làm việc, gợi ý, cốc, mài mòn bề mặt, thiết lập thâm nhập | Đầu, thân dài hơn, chiều dài làm việc, gợi ý, cốc, chuyển động định lượng, động tác đẩy ra |
| Khả năng hoán đổi cho nhau | Không nên được sử dụng như một cú đấm thấp hơn trừ khi được thiết kế và phê duyệt cụ thể | Không nên được sử dụng như một cú đấm trên trừ khi được thiết kế và phê duyệt cụ thể |
Không cú đấm nào quan trọng hơn. Chúng thực hiện các chức năng bổ trợ cho nhau, và cả hai phải luôn tương thích với khuôn, tháp pháo, cam, các con lăn, và cài đặt nhấn.
Cách các cú đấm trên và dưới di chuyển qua chu trình ép quay
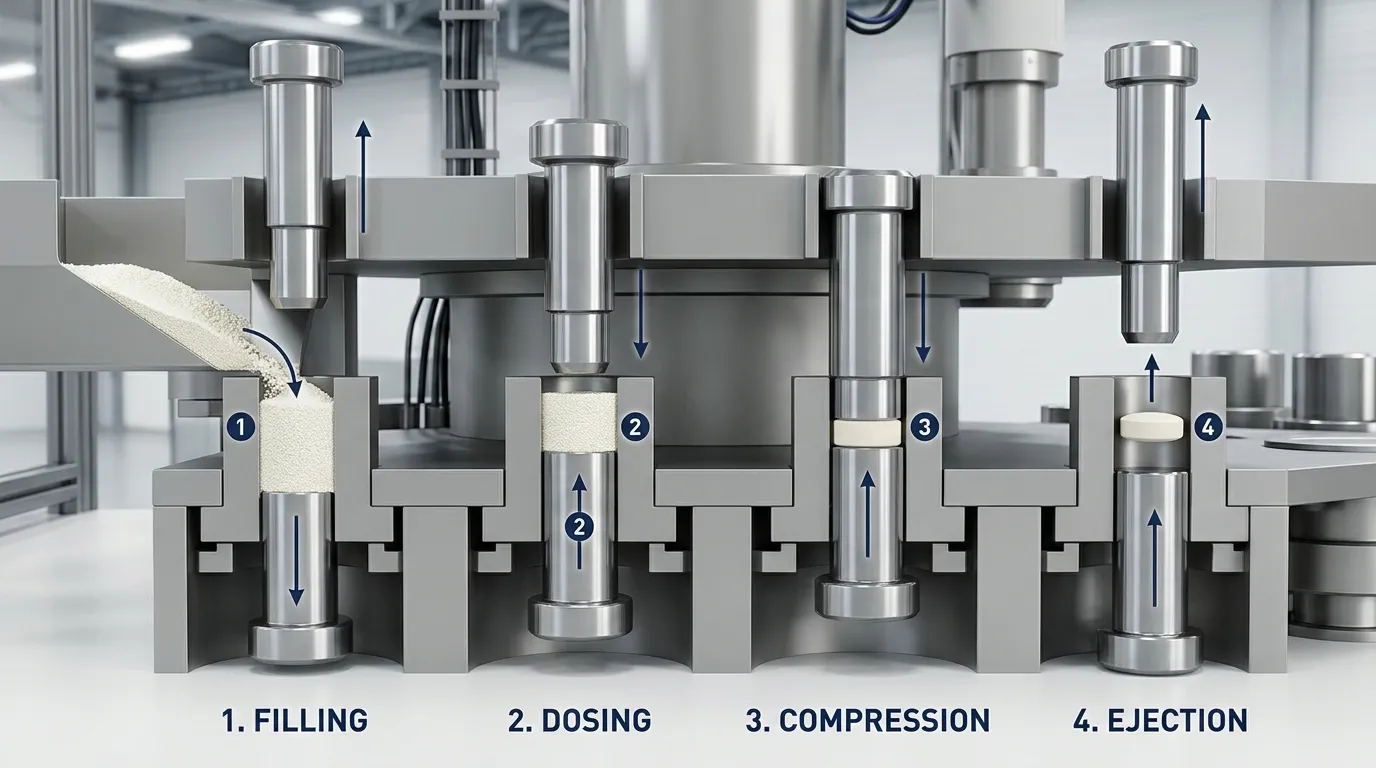
Máy ép viên quay mang nhiều trạm đục và khuôn quanh một tháp quay. Đường ray cam hướng dẫn chuyển động dọc của cú đục, trong khi các con lăn nén tác động qua đầu của chúng.
Đục dưới thường đi qua nhiều vị trí vận hành hơn đục trên. Nó phải tạo ra khoảng trống lấp đầy, điều chỉnh liều lượng, hỗ trợ nén, và đẩy máy tính bảng ra.
Chiết rót và định lượng: Đấm thấp hơn xác định thể tích bột
Trong quá trình chiết rót, mũi đục dưới di chuyển đến vị trí thấp hơn bề mặt bàn khuôn.. Khoảng cách giữa đầu và đỉnh khuôn tạo thành khoang để bột hoặc hạt chảy vào.
Trình tự điển hình là:
- Cam lấp sẽ đặt đục lỗ dưới ở độ sâu yêu cầu.
- Thuốc súng đi vào nòng khuôn.
- Một số máy ép cố tình làm đầy quá khoang.
- Cam định lượng hoặc điều chỉnh trọng lượng nâng phần đục dưới lên.
- Bột dư thừa được loại bỏ, để lại thể tích giữ lại để nén.
Đó là lý do tại sao vị trí đấm thấp có ảnh hưởng mạnh mẽ đến trọng lượng máy tính bảng. Vị trí liều cao hơn sẽ để lại ít bột hơn trong khuôn, trong khi vị trí thấp hơn thì lại nhiều hơn.
Tuy nhiên, Đục dưới không chỉ kiểm soát trọng lượng. Mật độ bột, tính nhất quán dòng chảy, hiệu suất cấp liệu, tốc độ tháp pháo, và phân bố vật liệu cũng ảnh hưởng đến lượng vật liệu giữ lại trong mỗi khuôn. Các thảo luận kỹ thuật về điều chỉnh máy ép viên nén do đó xem vị trí định lượng và hành vi cấp liệu như các biến liên kết thay vì các biện pháp kiểm soát riêng lẻ, như đã giải thích trong phần này Bài viết về Công nghệ Dược phẩm về điều chỉnh báo chí.
Một số máy ép cũng hạ vật liệu đã đổ xuống thấp hơn bề mặt bàn khuôn sau khi định lượng. Chuyển động kéo xuống hoặc đổ đầy này phụ thuộc vào thiết kế máy và không nên được mô tả là phổ biến.
Nén trước và nén chính: Cả hai máy đục đều chịu tải trong máy ép quay
Sau khi dùng liều, đục lỗ phía trên đi vào khuôn. Cặp đục sau đó di chuyển qua các vùng tiền nén và vùng nén chính.
Nén trước nhẹ nhàng làm kết dính bột trước khi tác dụng lực tối đa. Nó có thể giúp loại bỏ không khí bị kẹt, ổn định lớp bột, và giảm nguy cơ khuyết tật trong giai đoạn nén chính.
Trong quá trình nén chính:
- Con lăn trên tác động lên đầu đục lỗ trên.
- Con lăn dưới tác động lên đầu đục lỗ dưới.
- Hai mặt đục giúp giảm diện tích của bột.
- Các đầu đục lỗ nhỏ gọn được hình thành giữa đầu đục lỗ trên và dưới bên trong khuôn.
Điều này có nghĩa là không chính xác khi nói rằng chỉ cần đục trên là nén viên trong máy ép quay. Cả hai cú đục đều truyền tải trọng, mặc dù đường dẫn và thiết lập của chúng không hoàn toàn giống nhau.
Độ xuyên thủng của mũi đục trên xác định độ sâu mà mũi đục trên đi vào khuôn trong quá trình nén. Điều này ảnh hưởng đến vị trí của vùng nén và có thể ảnh hưởng đến việc xả khí, chuyển động chiết xuất, và khoảng cách dụng cụ. Không có độ sâu thâm nhập chung phù hợp với mọi máy ép, hình dạng viên bảng, sự công thức, hoặc bộ dụng cụ.
Hình dạng đầu đục cũng ảnh hưởng đến thời gian dụng cụ giữ được gần mức nén tối đa. Khoảng thời gian này thường được mô tả là thời gian ở lại. Điều này phụ thuộc vào thiết kế máy in, đầu đục phẳng, tốc độ tháp pháo, và cách sắp xếp nén.
Giảm áp và đẩy ra: Đục lỗ dưới nâng viên thuốc hoàn thiện lên
Sau khi nén tối đa, Các cú đấm bắt đầu tách ra và áp lực được giải phóng khỏi bộ nén.
Đục trên rút ra khỏi khuôn trước. Đục dưới sau đó di chuyển lên dưới sự kiểm soát của cam đẩy cho đến khi viên nén chạm hoặc nâng lên trên bề mặt bàn khuôn.. Một bộ phận cất cánh sau đó có thể lấy nó ra khỏi trạm.
Lực cản đẩy cao hơn bình thường không tự động chứng minh đục lỗ dưới bị lỗi. Nguyên nhân có thể bao gồm:
- Ma sát thành khuôn quá mức.
- Bôi trơn kém.
- Bề mặt khuôn bị hư hỏng hoặc bị nhiễm bẩn.
- Hình học máy tính bảng không chính xác.
- Mài mòn do lỗ đục dưới hoặc cam phóng.
- Lệch căn chỉnh giữa mũi đục và khuôn.
- Độ bám dính liên quan đến công thức.
Cú đấm dưới thực hiện động tác nâng cuối cùng, nhưng chất lượng đẩy phụ thuộc vào toàn bộ dụng cụ và hệ thống quy trình.
Máy ép quay và máy đục lỗ đơn: Tại sao các vai trò không giống hệt nhau
Các giải thích trực tuyến đôi khi có vẻ mâu thuẫn vì chúng mô tả các kiến trúc báo chí khác nhau.
| Điểm hoạt động | Máy ép viên quay | Máy ép một cú đấm cơ bản |
| Số lượng trạm dụng cụ | Nhiều trạm quay liên tục | Một trạm lặp lại chu kỳ |
| Chuyển động đấm | Cả hai cú đấm đều tuân theo đường di chuyển có kiểm soát | Cú đấm trên thường thực hiện hành trình nén chính |
| Nén | Lực được tác dụng thông qua các con lăn trên và dưới | Nén thường được tạo ra chủ yếu bởi cú đấm trên giảm dần |
| Vai trò cú đấm thấp hơn | Nhân, việc định liều, hỗ trợ nén, chuyển động giảm áp, và đẩy ra | Kiểm soát độ sâu lấp đầy, hỗ trợ trong quá trình nén, và đẩy ra |
| Trình tự sản xuất | Liên tục | Không liên tục hoặc theo chu kỳ |
Sự khác biệt cơ bản vẫn giữ nguyên: cú đấm trên tiến từ trên xuống, trong khi cú đục dưới thiết lập đáy khoang và đẩy viên hoàn thiện ra. Đường đi chính xác của lực và trình tự chuyển động phải được mô tả theo loại máy ép.
Loại cú đấm nào ảnh hưởng đến trọng lượng viên nén, Độ dày, và Breaking Force?
Các câu như "cú đấm dưới kiểm soát trọng lượng" hoặc "cú đấm trên kiểm soát độ cứng" chỉ hữu ích như các lối tắt thô. Tính chất thực tế của bảng bị ảnh hưởng bởi nhiều biến liên kết.
| Thuộc tính máy tính bảng | Ảnh hưởng mạnh mẽ liên quan đến cú đấm | Các yếu tố khác phải được kiểm tra |
| Trọng lượng máy tính bảng | Vị trí định lượng đục lỗ thấp hơn và khối lượng khuôn được giữ lại | Mật độ bột, Dòng chảy, độ nhất quán của bộ cấp liệu, tốc độ tháp pháo, và phân phối vật liệu |
| Độ dày máy tính bảng | Vị trí đấm, chiều dài làm việc, và cài đặt con lăn nén | Khối bột, tính nén của công thức, phục hồi đàn hồi, và mài mòn dụng cụ |
| Lực phá vỡ máy tính bảng | Buồng nén, lực tác dụng, Cư trú, và tình trạng đục lỗ | Công thức, độ ẩm, mức chất bôi trơn, tính chất hạt, và hình học máy tính bảng |
Vị trí liều thấp hơn sẽ trực tiếp thay đổi thể tích khả dụng trước khi nén, Vì vậy, nó có kết nối cơ học rõ ràng nhất với trọng lượng viên nén. A Nghiên cứu thiết kế thí nghiệm nén viên nén cũng minh họa mối quan hệ giữa các thiết lập fill-cam, bột giữ lại, trọng lượng viên, Độ dày, và điều kiện nén.
Độ dày viên nén không được xác định bằng một lần đục lỗ duy nhất. Tùy thuộc vào lượng bột đi vào khuôn, khoảng cách cuối cùng giữa các mặt đấm, tính nhất quán chiều dài làm việc, cài đặt con lăn, và cách compact giãn nở sau khi áp lực được giải phóng.
Độ bền của viên nên được thảo luận như lực phá vỡ thay vì gọi một cách lỏng lẻo về độ cứng. Chương chung USP 1217 xem lực phá vỡ như một đặc tính của viên nén được đo lường trong quá trình phát triển và kiểm soát chất lượng. Nó là kết quả của các điều kiện hình thức và nén, không phải là một thiết lập độc lập vượt trội.
Sự khác biệt về thể chất, Chiều dài làm việc, và Khả năng thay thế
Đục lỗ dưới thường có thân dài hơn vì phải đi qua ruột, việc định liều, sự nén, và vị trí phóng. Mũi đục trên đi theo đường ngắn hơn từ trên khuôn vào vùng nén rồi lại ra ngoài.
Các tính năng quan trọng của cú đục bao gồm:
- Đầu: Cam tiếp xúc hoặc con lăn nén.
- Đầu phẳng: Ảnh hưởng đến tiếp xúc con lăn và chỗ ở nén.
- Thùng súng: Hướng dẫn lực đục bên trong nòng tháp pháo.
- thân cây: Kết nối đầu và đầu làm việc.
- Đầu và cốc: Tạo hình mặt bảng.
- Đất đai: Viền hẹp quanh cốc giúp xác định rìa viên thuốc.
- Chiều dài làm việc: Tham chiếu kích thước quan trọng ảnh hưởng đến vị trí đục lỗ bên trong máy in.
Đục lỗ trên và dưới có thể sử dụng các mặt cốc giống nhau để cả hai mặt viên tạo hình chính xác, nhưng điều đó không làm cho các thành phần hoàn chỉnh có thể thay thế cho nhau. Chiều dài thân, Chi tiết đầu, chiều dài làm việc, yêu cầu di chuyển, và khả năng tương thích của máy có thể khác nhau.
Các họ dụng cụ cũng ảnh hưởng đến kích thước và khả năng tương thích của máy in. Phân biệt chức năng trên và dưới vẫn giữ nguyên, nhưng các thông số kỹ thuật vật lý có thể thay đổi giữa các tiêu chuẩn. Lựa chọn kích thước chi tiết thuộc về phần riêng biệt Dụng cụ B so với dụng cụ D sự so sánh.
Tiêu chuẩn ISO 18084:2011 cung cấp bối cảnh quốc tế cho các khía cạnh chính, các mức dung sai, Đặc điểm, và khả năng thay thế giữa các loại máy đục và khuôn viên. Tuy nhiên, tham chiếu đến tiêu chuẩn không chứng minh rằng một thành phần cụ thể phù hợp với một máy in cụ thể. Tương thích vẫn cần máy, tháp pháo, Dụng cụ, và xác minh bản vẽ.
Khắc phục sự cố theo triệu chứng: Cần kiểm tra lỗ đục lỗ hoặc bộ phận liên quan nào?
Một lỗi của máy tính bảng hiếm khi tự mình xác định được một bộ phận hỏng. Sử dụng triệu chứng để quyết định nơi bắt đầu kiểm tra, sau đó kiểm tra các biến quy trình liên kết.
| Triệu chứng | Kiểm tra liên quan đến cú đấm đầu tiên | Các kiểm tra khác |
| Sự thay đổi trọng lượng viên nén | Chuyển động cú đấm thấp hơn, vị trí định lượng, tính nhất quán chiều dài làm việc | Nạp cam, người cho ăn, mật độ bột, Dòng chảy, tốc độ tháp pháo |
| Thay đổi độ dày | Chiều dài làm việc trên và dưới, mòn do đục lỗ, vị trí nén | Cài đặt con lăn, khối bột, phục hồi đàn hồi |
| Biến đổi lực phá vỡ | Tình trạng mặt đục lỗ, chiều dài làm việc, buồng nén | Công thức, Cư trú, cài đặt lực, độ ẩm, sự bôi trơn |
| Đóng nắp hoặc cán màng | Thâm nhập phía trên, điều kiện mặt đục, chuyển động giảm áp | Nén trước, xả khí, Tốc độ, sự công thức |
| Lực phóng cao | Căn chỉnh lỗ đục dưới, tình trạng đầu mũi, động tác đẩy ra | Ma sát thành khuôn, sự bôi trơn, Những đoạn thu nhỏ, cam phóng |
| Dính hoặc chọn | Mặt đục lỗ trên và dưới, Cốc, Dập nổi, hư hại bề mặt | Công thức, Nhiệt độ, độ ẩm, mức chất bôi trơn |
| Tiếp xúc kim loại hoặc mài mòn bất thường | Căn chỉnh từ đục lỗ đến khuôn, hao mòn đầu và nòng súng | Lỗ khoan tháp pháo, cam, các con lăn, Lắp đặt |
Bảng này là điểm khởi đầu, không thay thế cho sổ tay báo chí, cài đặt quy trình đã được phê duyệt, hoặc kiểm tra dụng cụ được chứng nhận. Một khuyết tật rõ ràng có thể xảy ra do sự kết hợp của sự mài mòn dụng cụ, điều chỉnh máy, hành vi ăn uống, và các tính chất của công thức.
Những gì cần chỉ định khi thay thế một cú đấm trên hoặc dưới
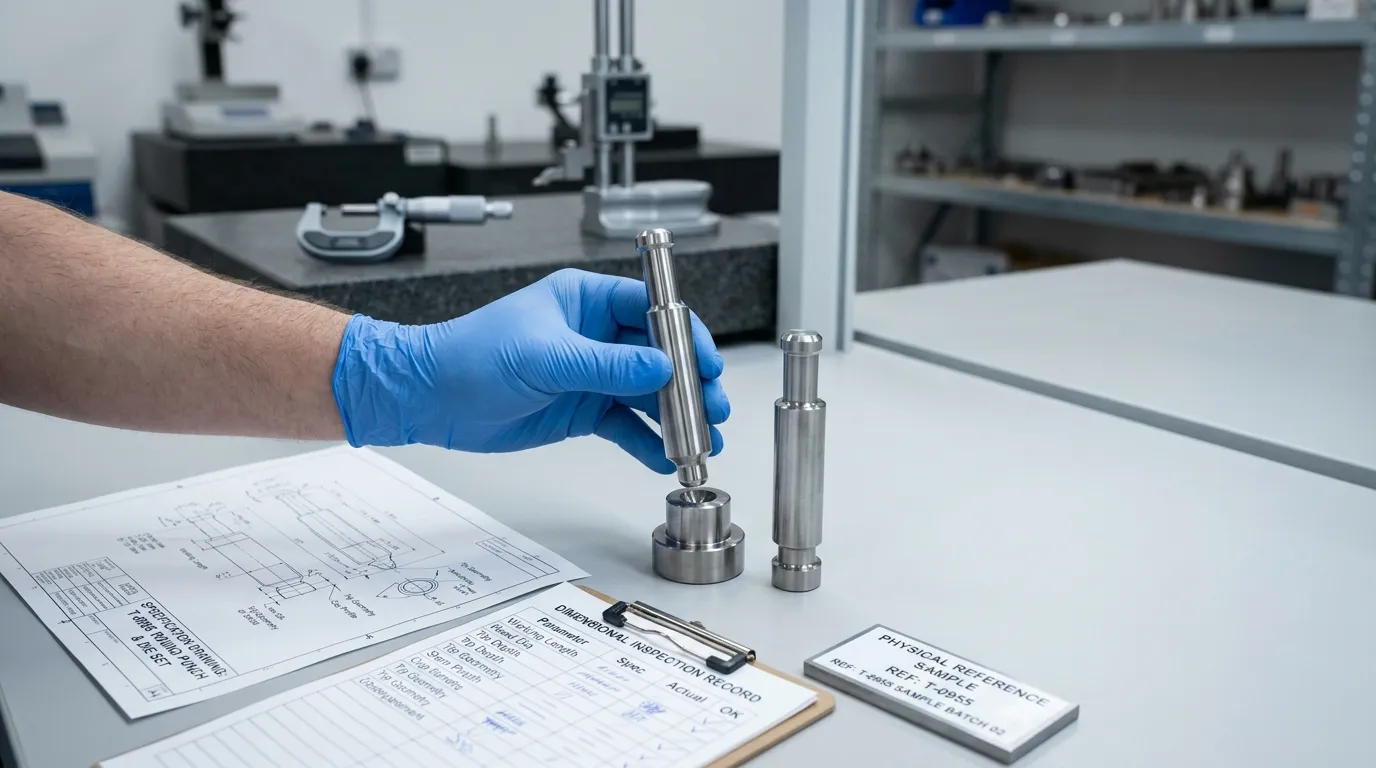
Lỗ đục thay thế nên được đặt dựa trên thông tin kỹ thuật đã được xác minh thay vì chỉ dựa vào vẻ ngoài. Nhà cung cấp có thể cần:
- Nhà sản xuất và mẫu máy ép.
- Loại máy quay hoặc máy đục lỗ đơn.
- Chi tiết tháp pháo hoặc trạm.
- Tiêu chuẩn dụng cụ áp dụng.
- Cú đấm đỉnh cao, cú đấm dưới, và bản vẽ khuôn.
- Một mẫu vật lý khi thích hợp.
- Chiều dài làm việc và đầu áp tới hạn, thùng rượu, thân cây, gợi ý, cốc, và kích thước mặt đất.
- Cấu hình viên và độ sâu cốc.
- Dập nổi, logo, vạch điểm, hoặc đánh dấu hướng.
- Yêu cầu về vật liệu và lớp phủ.
- sự mài mòn, sự ăn mòn, hoặc các mối quan tâm liên quan đến công thức.
- Số lượng yêu cầu.
- Dù yêu cầu liên quan đến việc thay thế riêng lẻ hay bộ dụng cụ phù hợp.
- Yêu cầu kiểm tra kích thước và tài liệu vật liệu.
SunshinePro của dụng cụ ép máy tính bảng trang liệt kê các loại máy đục lỗ và khuôn, thép tốc độ cao, Gia công CNC, xử lý nhiệt, và xử lý theo yêu cầu từ bản vẽ hoặc mẫu. Nó cũng nêu rõ rằng có các kích thước tiêu chuẩn và không tiêu chuẩn cùng các báo cáo kiểm tra vật liệu.
Trang này quảng bá độ chính xác dung sai trong phạm vi ±0.002 mm, Nhưng câu nói đó không nên được hiểu là áp dụng tự động cho mọi đặc điểm của mọi cú đấm. Dung sai tới hạn phải được xác nhận trên bản vẽ và kế hoạch kiểm tra đã phê duyệt cho từng chi tiết cụ thể.
SunshinePro cũng mô tả việc kiểm tra nguyên liệu thô, giám sát trong quá trình, kiểm tra cuối cùng, và báo cáo kiểm tra trong khuôn khổ của mình Quy trình kiểm soát chất lượng. Người mua vẫn nên xác nhận phạm vi kiểm tra, kích thước đo được, tài liệu vật liệu, và yêu cầu tương thích cho từng đơn hàng.
Cú đấm trên và dưới phải hoạt động như một hệ thống phù hợp
Cú đấm trên, Cú đấm thấp hơn, và die thực hiện các công việc khác nhau, nhưng chúng hoạt động như một trạm dụng cụ duy nhất. Độ nén đáng tin cậy phụ thuộc vào kích thước của chúng, sự căn chỉnh, điều kiện bề mặt, chuyển động cam, cài đặt con lăn, và khả năng tương thích với báo chí.
Dùng để thay thế hoặc làm dụng cụ tùy chỉnh, chuẩn bị mô hình máy in, tiêu chuẩn dụng cụ, bản vẽ đã được phê duyệt, Mẫu, yêu cầu vật liệu, và nhu cầu kiểm tra trước khi tiếp cận nhà cung cấp. Những chi tiết này cho phép đánh giá tương thích có ý nghĩa hơn so với yêu cầu chung về cú đấm "trên" hoặc "dưới".
Người mua kỹ thuật có thể liên hệ với SunshinePro gửi bản vẽ, Mẫu, và thông tin báo chí cho đánh giá công cụ máy tính bảng.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
