



Yêu cầu về độ cứng của chốt đục lỗ mà không làm giảm độ dẻo dai
Yêu cầu độ cứng của chốt đục lỗ không thể giảm xuống một giá trị HRC phổ quát duy nhất. Nhiều loại máy đục lỗ thép cứng được cung cấp trong khoảng HRC trên 50 đến 60 thấp, và 60–62 HRC xuất hiện thường xuyên trong các thông số kỹ thuật thương mại. Điều đó không có nghĩa là mọi cú đấm đều phải được làm cứng ở mức 60–62 HRC.
Độ cứng làm việc phù hợp phụ thuộc vào vật liệu đục lỗ, vật liệu phôi, độ dày tấm, hình học đục lỗ, tải trọng va đập, khe hở giữa đục lỗ và khuôn, sự căn chỉnh, và chế độ hỏng hóc dự kiến. Mục tiêu là sử dụng đủ độ cứng để chống mài mòn và biến dạng nhựa trong khi vẫn giữ đủ độ bền để ngăn ngừa mẻ và nứt.
Độ cứng chỉ là một phần trong quá trình chọn khuôn rộng hơn. Thuộc tính Hướng dẫn đục lỗ (được suy luận) Các loại khuôn che phủ, Vật liệu, Giải phóng mặt bằng, các mức dung sai, và đánh giá nhà cung cấp nói chung. Hướng dẫn này tập trung cụ thể vào việc lựa chọn và xác minh độ cứng của chốt đục lỗ.
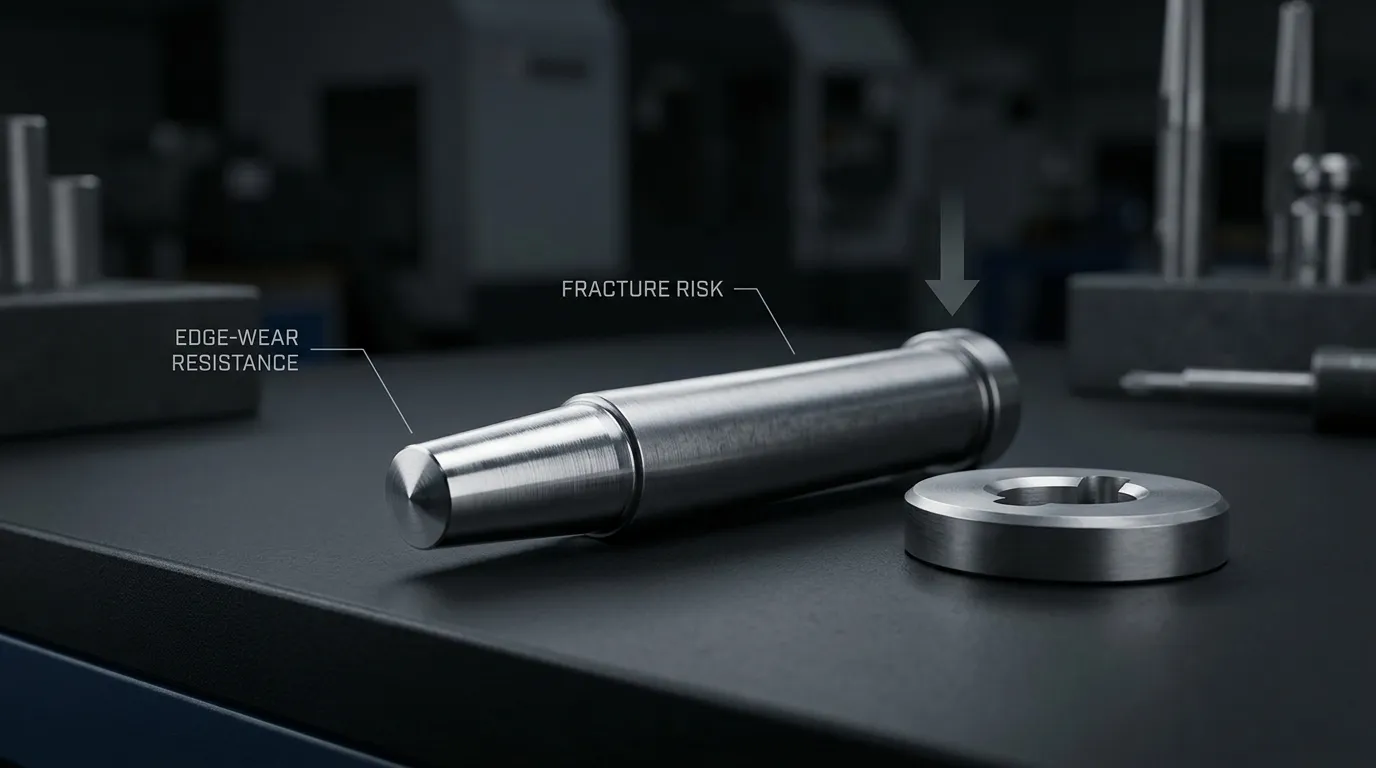
Chốt đục lỗ nên có độ cứng như thế nào?
Đối với nhiều loại chốt đục lỗ bằng thép công cụ đã được tôi, có thể gặp một đặc tả nào đó trong khoảng từ 58 đến 64 HRC. Dòng sản phẩm phù hợp, tuy nhiên, phải liên kết với một cấp vật liệu được chỉ định và một ứng dụng được xác định.
Một sự phân biệt hữu ích là:
| Type of hardness value | What it means | How it should be used |
|---|---|---|
| Typical commercial range | A range commonly published for a product or punch material | Initial reference only |
| Material-datasheet recommendation | Dải được khuyến nghị cho từng cấp độ cụ thể, điều kiện xử lý nhiệt, hoặc ứng dụng | Technical starting point |
| Application-specific requirement | The acceptable range stated on the drawing or purchase specification | Manufacturing and inspection requirement |
Dải sản phẩm được công bố của nhà cung cấp không nên tự động trở thành yêu cầu về bản vẽ. Ví dụ, SunshinePro của SKH51 punch pin trang liệt kê 60–64 HRC, trong khi nó SKH9 punch pin danh sách trang 58–64 HRC. Đây là các dòng sản phẩm được công bố theo từng sản phẩm, không chứng minh rằng cả hai dòng sản phẩm đều phù hợp với mọi điều kiện dập.
Một bản vẽ thường nên nêu một phạm vi chấp nhận được thay vì một giá trị đơn lẻ không giải thích được. Chỉ định "62 HRC" mà không có dung sai, cấp vật liệu, phương pháp kiểm tra, hoặc ngữ cảnh ứng dụng để lại quá nhiều chỗ cho sự hiểu lầm.
Why Maximum Hardness Can Shorten Punch Life
Độ cứng mô tả khả năng chống biến dạng dẻo cục bộ. Cú đấm mạnh thường ít bị lõm hơn, nấm, hoặc mất đi dạng cắt dưới tải trọng. Độ cứng cao hơn cũng có thể giảm một số dạng mài mòn nhất định.
Quyền lợi đó có giới hạn.
Khi độ cứng làm việc tăng lên, vật liệu có thể trở nên nhạy cảm hơn với các rãnh, những góc sắc nhọn, sát thương mài mòn, tải bên, và tác động. Do đó, một mũi đục có thể chống mài mòn dần dần nhưng lại dễ bị sứt mẻ hoặc nứt hơn.
Thuộc tính University of Southampton’s engineering guidance on hardness cũng nhấn mạnh rằng độ cứng chỉ là một phép đo cơ học duy nhất. Nó không thể thay thế việc cân nhắc độ dai và các tính chất khác.
| Property | What it helps the punch resist | What happens when it is inadequate |
| Độ cứng | Local indentation and plastic deformation | Mọc nấm, biến dạng cạnh, mất hồ sơ |
| Chống mài mòn | Material loss from the edge or face | Làm tròn cạnh, tổn hao kích thước, mài sắc thường xuyên |
| Compressive strength | Permanent deformation under high contact stress | Crushing or plastic flow near the working end |
| Toughness and ductility | Crack initiation and propagation | Sứt mẻ, nứt do mỏi, gãy xương đột ngột |
Do đó, vật liệu đục lỗ cần có cân bằng tính chất, không chỉ đơn thuần là HRC cao nhất có thể đạt được. Uddeholm’s tooling guidance for advanced high-strength steel Giải thích rằng độ cứng cao giúp ngăn ngừa biến dạng nhựa và mài mòn nặng nhưng cũng làm tăng độ giòn và nhạy cảm với sự tập trung ứng suất.
Độ cứng, Độ dẻo dai, Chống mài mòn, và Khả năng làm cứng không giống nhau
Các thuật ngữ này có liên quan với nhau, nhưng chúng không mô tả cùng một hành vi:
- Độ cứng là khả năng chống biến dạng dẻo cục bộ, thường được báo cáo cho các chốt đục lỗ cứng trên thang Rockwell C.
- Độ dẻo dai là khả năng chống gãy và hấp thụ tải trọng cơ học mà không bị nứt.
- Ductility ảnh hưởng đến khả năng biến dạng cục bộ của vật liệu trước khi bị gãy.
- Chống mài mòn mô tả khả năng chống mất vật liệu. Nó phụ thuộc vào độ cứng, cấu trúc cacbua, vật liệu phôi, ma sát, sự bôi trơn, và điều kiện bề mặt.
- Hardenability là khả năng của thép phát triển độ cứng thông qua tiết diện trong quá trình xử lý nhiệt. Đây không phải là lần đọc cuối cùng của HRC.
Hai cú đục có thể đo cùng một HRC nhưng vẫn có hiệu suất khác nhau vì phân bố cacbua của chúng, cấu trúc vi mô, chất lượng xử lý nhiệt, ứng suất dư, và độ bền là khác nhau.
Điều gì quyết định phạm vi độ cứng làm việc chính xác?
Yêu cầu độ cứng của chốt đục lỗ đáng tin cậy bắt đầu từ cấp vật liệu và sau đó tính đến điều kiện cắt thực tế.
Sử dụng trình tự sau:
- Xác nhận vật liệu đục lỗ và cửa sổ xử lý nhiệt đã được xác nhận.
- Đánh giá vật liệu phôi, Sức mạnh, Độ dày, và hành vi hao mòn.
- Đánh giá đường kính đục lỗ, chiều dài, Tiểu sử, các góc, và phần không hỗ trợ.
- Kiểm tra tải trọng va đập, tốc độ nhấn, và điều kiện sản xuất.
- Xác minh khoảng trống và căn chỉnh của dập lỗ–khuôn.
- Xác định chế độ hỏng hóc chiếm ưu thế cần được kiểm soát.
- Xác định phạm vi độ cứng, phương pháp kiểm tra, và yêu cầu về tài liệu.
Start With the Material’s Validated Heat-Treatment Window
Mỗi dòng dụng cụ thép có sự cân bằng khác nhau về khả năng chống mài mòn, độ bền nén, độ ổn định kích thước, và khả năng chống gãy.
A D2- hoặc thép gia công nguội kiểu SKD11 có thể có khả năng chống mài mòn mạnh mẽ, nhưng nó không nên được xử lý như giống hệt về mặt cơ học với thép loại A2, thép tốc độ cao, thép chống va đập, hoặc cấp độ luyện kim bột cùng mức HRC.
Độ cứng được chọn phải nằm trong phạm vi được hỗ trợ bởi dữ liệu kỹ thuật của nhà cung cấp vật liệu và điều kiện xử lý nhiệt dự kiến. Ép thép đạt độ cứng tối đa có thể giảm biên an toàn chống mẻ mà không giải quyết cơ chế mài mòn thực tế.
Xử lý nhiệt cũng ảnh hưởng nhiều hơn đến kết quả đo HRC cuối cùng. Austenit hóa, sự làm nguội, và quá trình tôi luyện thiết lập cấu trúc vi mô, tình trạng cacbua, ứng suất dư, và độ ổn định kích thước của cú đục lỗ. HRC danh nghĩa đúng không thể bù đắp cho kiểm soát xử lý nhiệt kém.
Adjust for Workpiece Material and Sheet Thickness
Chi tiết làm thay đổi cả tải cắt và cơ chế mài mòn chi phối.
Khó, Tấm mài mòn có thể tăng tốc độ mài mòn cạnh. Tấm thép mạnh hơn hoặc dày hơn thường làm tăng lực cắt và có thể tăng nhu cầu về độ dai và độ bền nén. Vật liệu mềm nhưng có tính kết dính có thể gây mài mòn hoặc bám vật liệu, điều này có thể không được khắc phục bằng cách tăng độ cứng lõi.
Khuyến nghị theo từng cấp độ có thể thay đổi theo độ dày. Uddeholm’s Rigor technical data, đối với thép gia công nguội loại A2, đưa ra hướng dẫn cắt sau:
| Độ dày phôi | Recommended hardness for this specific grade |
| Up to 3 mm | 60–62 HRC |
| 3–6 mm | 56–60 HRC |
| 6–10 mm | 54–56 HRC |
Những con số này áp dụng cho vật liệu đó và các điều kiện được hướng dẫn bởi nhà sản xuất. Chúng không nên được chuyển tự động sang SKH51, SKH9, D2, carbide, hoặc vật liệu đục khác.
Bài học quan trọng là độ cứng "tốt nhất" có thể giảm khi nhu cầu cơ học chuyển từ khả năng chống mài mòn cạnh sang độ dai.
Tính đến hình học đục lỗ, Giải phóng mặt bằng, và Alignment
Đục lỗ có đường kính nhỏ và mảnh nhạy cảm hơn với cong và tải bên hông so với đục ngắn, các cú đấm được hỗ trợ mạnh mẽ. Các góc bên trong sắc nét, các đoạn hẹp, các khía, và các thay đổi hồ sơ đột ngột cũng làm tập trung ứng suất.
Trong những trường hợp này, Độ cứng tăng có thể làm giảm khả năng chịu tải tập trung của vật liệu.
Khoảng cách giữa đục lỗ và khuôn cũng quan trọng không kém. Một công trình được bình duyệt study of punch hardness and die clearance nhận thấy cả hai biến số đều ảnh hưởng đến độ mòn dụng cụ và chất lượng cắt trong điều kiện đã thử nghiệm. Điều đó không cung cấp công thức độ cứng phổ quát, nhưng nó xác nhận rằng độ cứng không thể được đánh giá độc lập với độ trong suốt.
Sự lệch căn chỉnh có thể tạo ra tiếp xúc không đều và tải trọng bên hông ngay cả khi thông số độ cứng chính xác. Các bộ phận dẫn hướng bị mòn, đồng tâm kém, hoặc việc đục lỗ vào lệch tâm có thể gây ra hiện tượng sứt mẻ trông như vấn đề vật liệu. Thuộc tính Hướng dẫn thành phần khuôn giải thích mối quan hệ rộng hơn giữa các thành phần hướng dẫn, sự căn chỉnh, mặc, và hiệu suất khuôn.
Select Hardness by the Failure Mode You Need to Prevent
Chế độ hỏng hóc quan sát được có thể cho biết thuộc tính nào cần được chú ý nhiều hơn. Nó không nên được dùng làm bằng chứng cho thấy độ cứng đơn thuần là sai.
| Điều kiện quan sát được | Possible hardness-related explanation | Other causes to check | Likely corrective direction |
| Gradual edge rounding or face wear | Insufficient wear resistance for the application | Phôi mài mòn, dọn dẹp kém, cấu trúc cacbua không phù hợp, bề mặt thô ráp | Đánh giá chất lượng vật liệu, Giải phóng mặt bằng, xử lý nhiệt, và xử lý bề mặt |
| Mushrooming or plastic deformation | Hardness or compressive strength may be too low | Tải quá mức, tiết diện yếu, điểm sai | Xem lại tải trọng, Vật chất, hình học, và sự chăm chỉ làm việc |
| Sứt mẻ cạnh | Hardness may be too high for the available toughness | Góc nhọn, sai lệch, dọn dẹp kém, sát thương mài mòn, tác động | Cải thiện hình học và căn chỉnh; đánh giá độ bền và HRC |
| Fatigue cracking or sudden fracture | Insufficient fracture resistance or excessive notch sensitivity | Tải bên, va chạm lặp đi lặp lại, Khuyết tật trong xử lý nhiệt, hư hại bề mặt | Investigate the complete loading and manufacturing history |
| Galling hoặc nhặt vật liệu | Higher HRC may not address the main mechanism | Vật liệu dán làm việc, bôi trơn kém, ma sát cao, lớp phủ không phù hợp | Đánh giá về bôi trơn, Bề mặt hoàn thiện, Chất nền, và lớp phủ |
Một cú đấm bị mòn không tự động quá mềm. Đục lỗ bị sứt mẻ không tự động quá cứng.
Trước khi thay đổi yêu cầu HRC, Xác định xem vấn đề có phải do mài mòn hay không, mài mòn do keo dán, biến dạng dẻo, gãy tác động, nứt do mỏi, hoặc sai lệch. Các nguyên nhân cơ học rộng hơn được đề cập trong đục lỗ đứt gãy trong khuôn dập.
Core Hardness and Surface Hardness Serve Different Purposes
Độ cứng lõi mô tả tình trạng của nền đục lỗ. Nó ảnh hưởng đến khả năng chịu tải, khả năng chống biến dạng, và hành vi gãy xương.
Xử lý bề mặt phục vụ một mục đích khác.
Nitriding có thể tạo ra một lớp bề mặt cứng phủ lên lõi đã được xử lý nhiệt. Lớp phủ PVD hoặc CVD có thể làm thay đổi ma sát, độ bám dính, và hành vi mài mòn bề mặt. Do đó, một cú đục lỗ phủ có thể có:
- Một yêu cầu về độ cứng lõi.
- Một đặc tả xử lý bề mặt riêng biệt.
- Các đặc tính bề mặt và nền tảng khác nhau.
| Yêu cầu | Chức năng chính |
| Core hardness | Supports the punch under load and contributes to deformation and fracture resistance |
| Nitrided layer | Improves surface hardness and wear behavior over a controlled depth |
| PVD or CVD coating | Thay đổi ma sát, độ bám dính, và điều kiện mài mòn bề mặt |
Lớp phủ cứng không thể khắc phục căn chỉnh kém, giá đỡ nền không đủ, nồng độ ứng suất sắc nét, hoặc loại vật liệu không phù hợp. Hiệu suất phủ cũng phụ thuộc vào tình trạng bề mặt và cách chuẩn bị bề mặt.
Uddeholm’s Vanadis 4 Extra technical data thảo luận về nitride và xử lý PVD/CVD liên quan đến bề mặt thép công cụ đã được xử lý nhiệt đúng cách.
Trên một bản vẽ, nêu riêng yêu cầu xử lý nhiệt lõi và xử lý bề mặt. Không dùng một số độ cứng để mô tả cả hai.
How to Specify Punch-Pin Hardness on a Drawing or RFQ
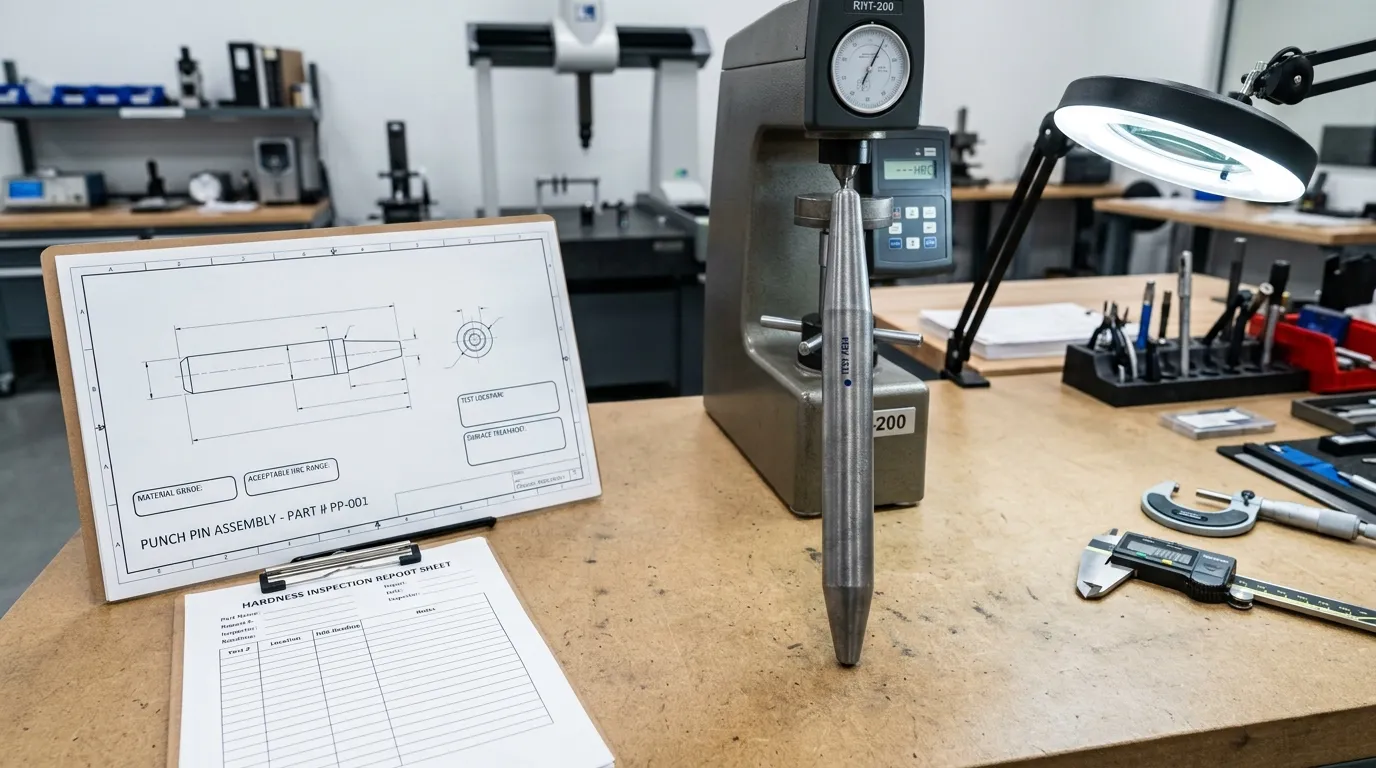
Một nốt cứng hữu ích cần có đủ thông tin để sản xuất và kiểm tra. "Độ cứng cao" hoặc "độ cứng tối đa" không phải là yêu cầu đủ.
Bao gồm:
- Lớp vật liệu
Nêu chính xác cấp thép hoặc tương đương được phép. - Final heat-treated condition
Làm rõ rằng độ cứng được áp dụng sau khi xử lý nhiệt cần thiết. - Phạm vi độ cứng chấp nhận được
Sử dụng phạm vi kiểm soát được hỗ trợ bởi vật liệu và ứng dụng. - Thang đo độ cứng
Nêu rõ HRC hoặc một thang đo phù hợp khác. - Test method
Tham chiếu một phương pháp được công nhận khi cần xác minh hợp đồng. - Địa điểm thi
Xác định khu vực đo lường khi thực tế và phù hợp về mặt kỹ thuật. - Sampling requirement
Xác định xem có cần đọc số liệu cho từng bộ phận hay không, theo lô, hoặc theo kế hoạch kiểm tra đã thỏa thuận. - Xử lý bề mặt
Lớp phủ danh sách, nitride hóa, hoặc xử lý khác tách biệt với độ cứng lõi. - Application information
Cung cấp vật liệu cho phôi, Độ dày, hình học đục lỗ, Giải phóng mặt bằng, Tốc độ, và tải dự kiến. - Required documentation
Nêu rõ liệu có chứng nhận vật chất hay không, kỷ lục xử lý nhiệt, hoặc cần báo cáo kiểm tra độ cứng.
Định nghĩa Phạm vi, Quy mô, Phương pháp, và Vị trí thử nghiệm
ASTM E18-25 quy định các yêu cầu về kiểm tra độ cứng Rockwell đối với vật liệu kim loại. Nó cũng cảnh báo rằng kết quả độ cứng đại diện cho tình trạng vật liệu tại vị trí thử nghiệm và có thể không đại diện cho toàn bộ chi tiết.
Tiêu chuẩn ISO 6508-1:2023 bao gồm kiểm tra độ cứng Rockwell định kỳ và bề mặt đối với vật liệu kim loại.
Do đó, bản vẽ hoặc đặc tả mua hàng nên tránh các ghi chú mơ hồ như:
- "Độ cứng: 62.”
- “Maximum hardness.”
- “Very hard.”
- “Same hardness as standard punch.”
Một cấu trúc đặc tả rõ ràng hơn là:
Chất lượng vật liệu, điều kiện xử lý nhiệt cuối cùng, phương pháp kiểm tra dải HRC đã thỏa thuận, địa điểm kiểm tra cần thiết, tài liệu kiểm tra.
Phạm vi thực tế phải đến từ vật liệu đã chọn, hình học, và ứng dụng. Không nên sao chép từ ví dụ chung.
Đường kính nhỏ, các bề mặt cong, các đoạn mỏng, và các khu vực đã xử lý bề mặt có thể cần xem xét lại phương pháp thử nghiệm và vị trí. Một thụt lề Rockwell tiêu chuẩn có thể không phù hợp ở mọi vị trí.
Request the Documents Needed to Verify the Final Condition
Tùy thuộc vào thứ tự và mức độ quan trọng, Người mua có thể yêu cầu:
- Chứng nhận vật liệu hoặc kiểm tra cấp độ.
- Kỷ lục xử lý nhiệt.
- Báo cáo kiểm tra độ cứng.
- Các chỉ số báo cáo và thang độ cứng.
- Phương pháp kiểm tra và vị trí đo.
- Nhận diện lô sản xuất.
- Tài liệu riêng biệt về lớp phủ hoặc nitriding.
Những hồ sơ này xác nhận danh tính vật liệu và tình trạng đo được. Chúng không đảm bảo số chu kỳ dập cố định vì tuổi thọ dụng cụ cũng phụ thuộc vào hình dạng, Giải phóng mặt bằng, sự căn chỉnh, sự bôi trơn, sự biến đổi của chi tiết, và tải vận hành.
SunshinePro’s Published SKH51 and SKH9 Hardness Ranges
SunshinePro công bố các dải độ cứng khác nhau cho hai sản phẩm chốt đục lỗ HSS:
| Product | Published material | Published hardness | Listed processing |
| SKH51 punch pin | JIS SKH51 / HSS | 60–64 HRC | Xử lý nhiệt chân không, Gia công CNC, mài chính xác |
| SKH9 punch pin | JIS SKH9 / HSS | 58–64 HRC | Xử lý nhiệt chân không, Gia công CNC và mài |
Các trang cũng mô tả kích thước tùy chỉnh và các phương pháp xử lý bề mặt tùy chọn.
Những giá trị này nên được xem như các thông số kỹ thuật sản phẩm đã công bố của SunshinePro. Chúng không phải là khuyến nghị chung cho tất cả các ứng dụng SKH51 hoặc SKH9, và chúng không thay thế việc xem xét chi tiết, độ dày tấm, hình dạng đục lỗ, Giải phóng mặt bằng, sự căn chỉnh, và rủi ro hỏng hóc.
Trước khi thay đổi HRC, Kiểm tra phần còn lại của hệ thống đục lỗ
Một cú đục được làm cứng đúng cách vẫn có thể hỏng sớm nếu một bộ phận khác của hệ thống bị lỗi.
Trước khi tăng hoặc giảm độ cứng, Kiểm tra:
- Khe hở đục lỗ.
- Căn chỉnh đục lỗ và khuôn.
- Điều kiện trụ dẫn hướng và ống lót.
- Tải bên hoặc vào lệch tâm.
- Chiều dài đục lỗ không hỗ trợ.
- Góc sắc nét và đoạn hẹp.
- Sự biến đổi vật liệu phôi.
- Bôi trơn và thu gom vật liệu.
- Hư hại do mài hoặc làm hỏng bề mặt do EDM.
- Biến dạng xử lý nhiệt.
- Liệu sự cố quan sát được có phải là mài mòn hay không, biến dạng, mẻ, gây khó chịu, hoặc mệt mỏi.
Điều chỉnh căn chỉnh hoặc hình học có thể giải quyết vấn đề gãy mà không làm thay đổi độ cứng. Thay đổi lớp phủ hoặc bôi trơn có thể giải quyết hiện tượng đóng gặt hiệu quả hơn so với việc tăng HRC lõi.
Information to Provide for a Punch-Hardness Review
Nhà cung cấp không thể đưa ra khuyến nghị độ cứng đáng tin cậy chỉ dựa trên đường kính đục lỗ.
Cung cấp:
- Bản vẽ đục lỗ và kích thước quan trọng.
- Vật liệu ưu tiên hoặc các lựa chọn được phê duyệt.
- Vật liệu và tình trạng phôi.
- Độ dày tấm.
- Chiều dài cú đấm, đường kính, và hồ sơ.
- Khe hở đục lỗ.
- Tốc độ máy ép và tải vận hành.
- Mô hình mài mòn hoặc hỏng hóc hiện tại.
- Phạm vi độ cứng lõi yêu cầu.
- Yêu cầu về lớp phủ hoặc nitriding.
- Kỳ vọng về kiểm tra và tài liệu.
SunshinePro cho biết họ cung cấp các bộ phận khuôn tiêu chuẩn và xử lý các bộ phận không tiêu chuẩn từ bản vẽ của khách hàng. Dành cho đánh giá theo từng ứng dụng cụ thể, gửi bản vẽ và chi tiết vận hành liên quan qua Trang liên hệ. Phạm vi HRC yêu cầu sau đó nên được đánh giá như một phần của toàn bộ tài liệu, hình học, đang tải, và thông số kỹ thuật xử lý bề mặt.
Những câu hỏi thường gặp
Liệu đục và khuôn có cùng độ cứng như nhau không?
Không nhất thiết. Mũi đục và khuôn có hình dạng khác nhau, điều kiện tải, hỗ trợ, các mẫu mòn, và rủi ro hỏng hóc. Mỗi thành phần nên được chỉ định dựa trên vật liệu và chức năng của nó thay vì tự động đối chiếu với cùng một HRC.
Chốt đục lỗ có thể quá cứng không?
Có. Độ cứng làm việc quá mức có thể làm giảm biên độ chống bị mẻ, tiếng nứt, và hỏng hóc nhạy khuyết. Rủi ro lớn hơn với cú đấm mảnh mai, những góc sắc nhọn, tải trọng va đập, căn chỉnh kém, hoặc khoảng cách không đủ.
HRC cao hơn có đảm bảo tuổi thọ đục lỗ dài hơn không?
Không. HRC đo độ cứng vết lõm tại vị trí thử nghiệm. Nó không đo lường độ bền, độ bám dính lớp phủ, sự căn chỉnh, Giải phóng mặt bằng, tính toàn vẹn bề mặt, hoặc cơ chế mài mòn hoàn chỉnh. Một cú đấm cứng hơn có thể mòn chậm hơn trong một lần và gãy sớm hơn ở lần khác.
Cần đo bao nhiêu lần đo độ cứng?
Không có số lấy mẫu chung cho mọi kích thước và đơn hàng đục lỗ. Kế hoạch kiểm tra nên tính đến hình dạng bộ phận, số lượng sản xuất, mức độ quan trọng của ứng dụng, Kiểm tra khả năng truy cập, và thỏa thuận giữa người mua và nhà cung cấp. Bản vẽ hoặc thông số mua hàng nên nêu rõ phương pháp lấy mẫu và báo cáo dự kiến.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
