



Lựa chọn thép cho dụng cụ viên bảng theo độ mài mòn, Ăn mòn, và Tải
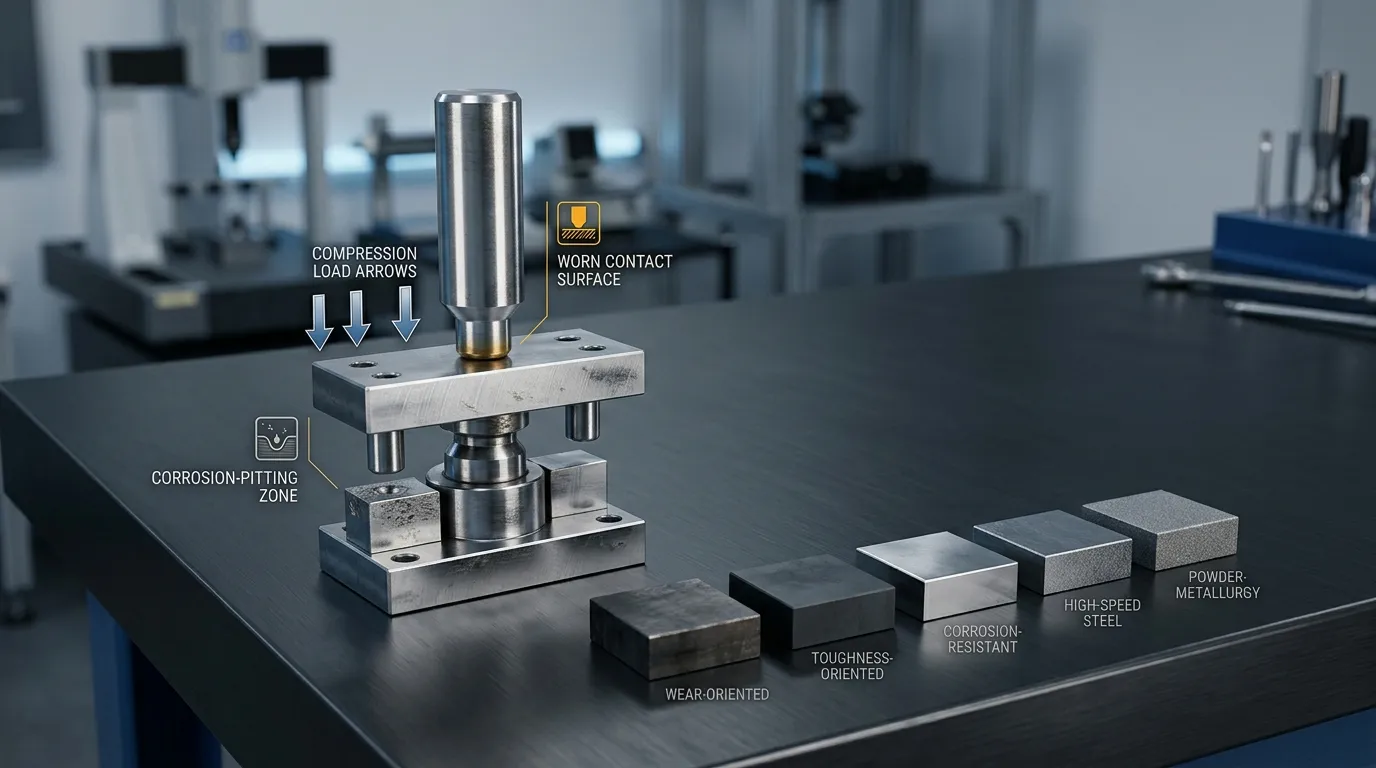
Việc lựa chọn thép công cụ cho máy tính bảng nên bắt đầu từ việc ứng dụng, tên không quen thuộc. Vật liệu phù hợp phụ thuộc vào ba áp suất chính: mài mòn do mài mòn từ công thức, ăn mòn do tiếp xúc với sản phẩm hoặc làm sạch, và tải cơ học do nén, tác động, sự uốn cong, và đẩy viên nén.
Việc lựa chọn vật liệu cũng được thực hiện sau khi đã xác định được định dạng dụng cụ và khả năng tương thích với máy in. Trong bối cảnh rộng hơn, Xem xét các sản phẩm có sẵn Các loại dụng cụ ép viên. Hướng dẫn này chỉ tập trung vào việc lựa chọn họ thép hoặc vật liệu cho các mũi đục và khuôn.
Không có loại thép nào là tốt nhất trong mọi điều kiện. Một loại nhựa chống mài mòn có thể bị sứt mẻ trong ứng dụng có tác động lớn, trong khi một loại cứng có thể bị mài mòn quá nhanh so với công thức mài mòn. Mục tiêu là xác định rủi ro chi phối, tính đến các rủi ro thứ cấp, và chỉ rõ tình trạng vật liệu đủ rõ để nhà cung cấp có thể đánh giá.
Bắt đầu với ứng dụng, Không phải loại thép
Tên vật liệu đơn thuần không thể mô tả được điều kiện mà dụng cụ phải tồn tại. Trước khi so sánh D2, S7, 440C, thép tốc độ cao, hoặc các loại luyện kim bột, thu thập dữ liệu ứng dụng kiểm soát quyết định.
Xem xét các yếu tố sau:
- Đặc điểm công thức: Xác định khoáng vật cứng, thành phần kết tinh, muối, axit, các clorua, độ ẩm, và các chất khác có thể gây mài mòn hoặc ăn mòn.
- Hình học máy tính bảng: Ghi lại độ sâu cúp, đường kính đầu đục lỗ, Dập nổi, các điểm số, đặc điểm hẹp, và các chuyển tiếp sắc nét có thể tập trung căng thẳng.
- Điều kiện nén: Ghi lại tải vận hành, Tốc độ, sắp xếp trước nén, và bất kỳ lịch sử dụng cụ quá tải hoặc hư hỏng nào.
- Hành vi đẩy ra: Khả năng chống đẩy cao có thể làm tăng áp lực lên phần đục dưới và ma sát lên lỗ khuôn..
- Tiếp xúc với việc làm sạch: Bao gồm hóa chất tẩy rửa, chất lượng nước, thời gian tiếp xúc, phương pháp sấy khô, và điều kiện bảo quản.
- Triệu chứng lỗi hiện tại: Lưu ý vị trí mòn, đang làm rỗng, mẻ, tiếng nứt, biến dạng, hoặc thay đổi kích thước xuất hiện.
- Nhu cầu sản xuất: Xem xét độ dài chạy, tần suất chuyển đổi, khoảng thời gian kiểm tra, và chi phí thay thế dụng cụ ngoài kế hoạch.
Những đầu vào này hữu ích hơn nhiều so với việc chỉ đơn giản nói với nhà cung cấp rằng viên thuốc là dược phẩm, thuộc về dinh dưỡng, hoặc sản phẩm hóa chất. Hai công thức trong cùng một loại có thể tạo ra các điều kiện dụng cụ rất khác nhau.
Xác định rủi ro thất bại chủ yếu
Bước đầu tiên là quyết định cơ chế hỏng hóc nào xứng đáng được ưu tiên cao nhất.
| Điều kiện quan sát được | Rủi ro có thể xảy ra | Thuộc tính vật liệu cần ưu tiên | Các yếu tố khác cần kiểm tra |
|---|---|---|---|
| Mất dần chi tiết mặt đục lỗ hoặc kích thước lỗ chết | Abrasive wear | Chống mài mòn và giữ được độ cứng | Độ cứng của hạt, Bề mặt hoàn thiện, khối lượng sản xuất |
| đang làm lem, gây khó chịu, hoặc chuyển kim loại | Adhesive wear | Khả năng tương thích và hoàn thiện bề mặt | Bôi trơn, sự căn chỉnh, Lớp phủ, áp lực tiếp xúc |
| Vết ố, những điểm khó khăn, hoặc các hố địa phương | Ăn mòn | Chống ăn mòn và rỗ | Hóa học công thức, chất tẩy rửa, sấy khô |
| Đầu bị sứt mẻ hoặc nứt nhiều lần | Gãy xương | Độ dẻo dai và khả năng chống căng thẳng | Độ sâu cốc, Dập nổi, sự căn chỉnh, xử lý nhiệt |
| Biến dạng vĩnh viễn | Tải quá mức | Cường độ nén và độ cứng cuối cùng | Cài đặt báo chí, kích thước dụng cụ, lịch sử quá tải |
| Mài mòn không đều xung quanh dụng cụ | Sai lệch hoặc tải không đều | Không nhất thiết phải là vấn đề thép | Điều kiện báo chí, các hướng dẫn viên, thiết lập, hình học dụng cụ |
Mặc, sự ăn mòn, và gãy xương cũng có thể gây ra các triệu chứng sớm tương tự. Một khuôn mặt thô bạo khi bị đấm, Ví dụ, có thể do ăn mòn, tấn công mài mòn, đánh bóng kém, hư hại lớp phủ, hoặc chuyển keo dán. Thay thép trước khi xác nhận cơ chế hỏng hóc có thể thay thế một vấn đề này bằng một vấn đề khác.
Đánh giá các điều kiện kết hợp
Nhiều ứng dụng không thuộc một nhóm duy nhất.
Công thức mài mòn và ăn mòn cần độ cứng vượt mức tối đa. Loại có khả năng chống mài mòn cao vẫn có thể bị tấn công bề mặt, trong khi thép chống ăn mòn có thể mất kích thước quá nhanh khi bị mài mòn mạnh.
Ứng dụng chịu tải cao và mài mòn tạo ra sự cân bằng khác biệt. Khả năng chống mài mòn rất quan trọng, nhưng cú đấm cũng phải chịu được lực va chạm, sự uốn cong, và căng thẳng cục bộ quanh cốc sâu, đầu mũi hẹp, các điểm số, hoặc dập nổi chi tiết.
Sử dụng ba câu hỏi để định hình danh sách rút gọn:
- Tình trạng nào có khả năng ngừng sản xuất đầu tiên?
- Điều kiện phụ nào có thể loại bỏ một loại phù hợp khác?
- Liệu rủi ro có thể được kiểm soát thông qua các vật liệu đặc thù cho từng thành phần, xử lý nhiệt, Bề mặt hoàn thiện, lớp phủ hoặc?
Nơi cả ba rủi ro đều cao, Mô tả điểm số đã công bố có thể chưa đủ. Đánh giá nhà cung cấp, dụng cụ mẫu, và thử nghiệm sản xuất có kiểm soát có thể đáng tin cậy hơn so với khuyến nghị phổ quát.
Khả năng chống mài mòn cân bằng, Độ dẻo dai, khả năng chống ăn mòn, và Sức mạnh
Tính chất của thép dụng cụ tương tác với nhau. Cải thiện một thuộc tính không đảm bảo hiệu suất tổng thể tốt hơn.
Chống mài mòn giúp mặt đục lỗ và lỗ khoan giữ nguyên kích thước chống lại các hạt cứng và tiếp xúc lặp đi lặp lại. Điều này đặc biệt quan trọng khi công thức chứa khoáng chất mài mòn hoặc thành phần kết tinh.
Độ dẻo dai mô tả khả năng chịu va đập của thép, sự uốn cong, và chịu lực mà không bị sứt mẻ hay nứt. Nó trở nên quan trọng hơn quanh đầu đục mảnh, cốc sâu, khắc sắc nét, và các đặc điểm tập trung ứng suất khác.
Compressive strength giúp dụng cụ chống lại biến dạng vĩnh viễn dưới áp lực nén. Điều này khác với độ bền: Một vật liệu có thể chống biến dạng nhưng vẫn dễ bị vỡ giòn.
Chống ăn mòn quan trọng khi dụng cụ tiếp xúc với độ ẩm, axit, muối, các clorua, thành phần phản ứng, hoặc hóa chất tẩy rửa mạnh. Điều kiện phơi nhiễm thực tế quan trọng hơn một nhãn chung như "không gỉ".
Ổn định kích thước ảnh hưởng đến việc dụng cụ có giữ được hình học quan trọng sau khi xử lý nhiệt và trong quá trình sử dụng lặp lại hay không. Nó cũng ảnh hưởng đến sự nhất quán của kích thước máy tính bảng và khả năng thay thế dụng cụ.
Khả năng đánh bóng và giữ bề mặt gây ma sát, phát hành sản phẩm, việc dọn dẹp, định nghĩa dập nổi, và xu hướng vật liệu bám vào bề mặt làm việc.
Tại sao khó hơn không tự động tốt hơn
Độ cứng dễ so sánh, Đó là lý do tại sao người mua đôi khi sử dụng nó làm thông số kỹ thuật chính. Điều đó có thể gây hiểu lầm.
Độ cứng cao hơn có thể cải thiện khả năng chống mài mòn, nhưng nó không tự động cải thiện độ bền, hành vi ăn mòn, độ ổn định kích thước, hoặc khả năng chống va đập. Một cú đấm rất mạnh vẫn có thể hỏng sớm nếu hình học tạo ra sự tập trung ứng suất sắc nét hoặc máy ép tạo tải uốn không đều.
Quyết định cuối cùng nên xem xét bốn mục cùng nhau:
- Lớp thép chính xác
- Điều kiện xử lý nhiệt
- Độ cứng cuối cùng
- Hình học và nhiệm vụ thành phần thực tế
Một số độ cứng không có cấp độ, kỷ lục xử lý nhiệt, và ngữ cảnh ứng dụng là một đặc tả chưa đầy đủ.
So sánh các dòng thép theo điều kiện phù hợp nhất của chúng
Các vật liệu dụng cụ phổ biến cho máy tính bảng nên được hiểu như các lựa chọn có điều kiện hơn là danh sách xếp hạng.
| Gia đình vật liệu | Sức mạnh lựa chọn điển hình | Hạn chế chính để xem xét | Tín hiệu ứng dụng có thể | Những gì người mua nên xác minh |
| Thép gia công nguội loại D2 | Khả năng chống mài mòn mạnh mẽ | Khả năng chịu nứt thấp hơn so với các loại định hướng độ dẻo dai | Ứng dụng chủ yếu mài mòn với tác động được kiểm soát | Độ dở chính xác, xử lý nhiệt, độ cứng, hình học |
| Thép chống va đập loại S7 | Độ dẻo dai và khả năng chống va đập cao | Có thể không cung cấp khả năng chống mài mòn cao nhất | Sứt mẻ, sốc, sự uốn cong, hoặc gãy xương là nguy cơ chính | Điều kiện cuối cùng, nhu cầu mài mòn, xử lý bề mặt |
| Thép không gỉ 440C | Chống ăn mòn với độ cứng cao có thể đạt được | Không chống ăn mòn; độ bền và hao mòn vẫn cần được xem xét lại | Tiếp xúc với sản phẩm hoặc làm sạch tạo ra nguy cơ ăn mòn đáng kể | Hóa học phơi nhiễm, độ cứng, thụ động hóa hoặc hoàn thiện |
| Thép tốc độ cao | Độ cứng hữu ích, khả năng chống mài mòn, và độ bền tùy theo cấp độ | "HSS" bao gồm nhiều thành phần và điều kiện | Nhà cung cấp cung cấp cấp HSS xác định phù hợp với ứng dụng | Tên gọi chính xác, Hóa học, xử lý nhiệt, Báo cáo |
| Thép công cụ luyện kim bột | Cân bằng mài mòn có thể mạnh mẽ, sự cứng cáp, Sức mạnh, và sự ổn định | Chi phí và thuộc tính thay đổi đáng kể theo cấp độ | Điều kiện kết hợp vượt quá khả năng cấp thông thường | Điểm PM chính xác, dữ liệu đã công bố, bằng chứng xét xử |
| Khuôn lót cacbua hoặc cacbua | Khả năng chống mài mòn và nén rất cao | Độ giòn và khả năng tương thích ứng dụng | Mài mòn lỗ chết nghiêm trọng là vấn đề chủ yếu | Thiết kế chèn, rủi ro va chạm, tính tương thích của công thức |
Tài liệu kỹ thuật chính thức cho lớp tương đương D2 như Uddeholm Sverker 21 mô tả một hồ sơ tập trung vào khả năng chống mài mòn, với khả năng chống nứt vẫn là một giới hạn quan trọng. Một loại dựa trên S7 như Uddeholm Compax Tối cao chú trọng hơn vào độ dai và điều kiện va đập nặng.
Sự phân biệt đó rất hữu ích, nhưng nó không nên trở thành một phán quyết chung giữa D2 và S7. Một so sánh tập trung hơn thuộc về Thép D2 vs S7 cho máy đục lỗ máy tính bảng.
Dành cho các ứng dụng hướng đến ăn mòn, BÖHLER N695 và Thợ mộc 440C cung cấp thông tin tham khảo hữu ích cho thép không gỉ martensitic loại 440C. Vật liệu có thể đạt độ cứng cao đồng thời mang lại đặc tính không gỉ, nhưng sự phù hợp của nó vẫn phụ thuộc vào mức độ tiếp xúc hóa chất cụ thể và điều kiện cuối cùng.
Thép luyện kim bột cũng không phải là một loại đồng nhất. Một cấp độ cụ thể như Uddeholm Vanadis 4 Thêm được thiết kế dựa trên một sự cân bằng đặc biệt về độ dẻo, khả năng chống mài mòn, độ bền nén, và độ ổn định kích thước. Những thuộc tính đó không thể được giả định cho mọi loại thép được sản xuất qua quy trình PM.
Coi nhãn chung là thông số kỹ thuật không đầy đủ
Các thuật ngữ như "HSS"," "Thép không gỉ," và "PM steel" chỉ các gia đình rộng, Thông số kỹ thuật dụng cụ chưa đầy đủ.
Yêu cầu nhà cung cấp xác nhận:
- Điểm chính xác hoặc tương đương được công nhận
- Liệu vật liệu có áp dụng cho cú đục lỗ hay không, Các, chèn vào, hoặc bộ dụng cụ hoàn chỉnh
- Truy xuất nguồn gốc nhiệt hoặc lô
- Điều kiện xử lý nhiệt
- Độ cứng cuối cùng
- Bề mặt hoàn thiện
- Lớp phủ hoặc xử lý bề mặt khác
- Yêu cầu kiểm tra kích thước
SunshinePro của Dụng cụ ép máy tính bảng trang liệt kê Thép Tốc Độ Cao Cấp, Gia công CNC, xử lý nhiệt, và xử lý theo yêu cầu từ bản vẽ hoặc mẫu. Trang không xác định chính xác cấp HSS, Vì vậy, chi tiết đó nên được xác nhận cho ứng dụng cụ thể thay vì giả định.
Chọn vật liệu đục lỗ và khuôn theo nhiệm vụ thành phần
Máy đục và khuôn hoạt động như một bộ, nhưng họ không trải qua các điều kiện giống hệt nhau.
| Khu vực thành phần | Nhiệm vụ chính | Mối quan tâm về vật liệu điển hình |
| Đầu đục lỗ trên | Nén và tạo thành mặt viên nén trên | Khuôn mặt, mẻ, hư hại dập nổi, ứng suất cục bộ |
| Đầu đục lỗ dưới | Hỗ trợ nén và đẩy máy tính bảng ra | Mặc, tải trọng đẩy ra, ma sát, hư hại cạnh |
| Cổ và nòng đục lỗ | Truyền tải và duy trì sự liên kết | Uốn, mệt mỏi, độ chính xác kích thước |
| Đầu đục lỗ | Tiếp điểm cam báo chí và con lăn | Tác động, hao mòn tiếp xúc, độ chính xác nghiêng đầu |
| Lỗ khoan | Chứa bột và hướng dẫn nén và đẩy | Abrasive wear, áp suất hướng tâm, sự ăn mòn, phóng to kích thước |
Một cú đục có cốc lõm sâu hoặc đầu mũi hẹp có thể đòi hỏi khả năng chống gãy lớn hơn so với cú đục rộng, Đục nông dùng trong điều kiện nén tương tự. Dập nổi chi tiết và các đường gãy cũng có thể tạo ra sự tập trung ứng suất cục bộ.
Nòng xúc xắc có mức ưu tiên khác. Nó tiếp xúc lặp đi lặp lại với bột và mép viên, áp suất hướng tâm trong quá trình nén, và ma sát khi đẩy ra. Sự mài mòn dần dần của nòng die có thể thay đổi đường kính và hành vi đẩy viên ngay cả khi các mũi đục vẫn còn sử dụng được.
Dành cho các ứng dụng nặng, Giải pháp phù hợp nhất có thể liên quan đến các ưu tiên vật liệu khác nhau cho mũi tên và khuôn thay vì một cấp độ cho toàn bộ bộ.
Kiểm tra xử lý nhiệt, Bề mặt hoàn thiện, Lớp phủ, và Tình trạng máy in
Một cấp danh định đúng vẫn có thể hoạt động kém khi điều kiện cuối cùng hoặc môi trường vận hành không phù hợp.
Xử lý nhiệt phát triển độ cứng làm việc của thép, sự cứng cáp, độ ổn định kích thước, và điều kiện ứng suất dư. Hai dụng cụ làm từ cùng cấp độ có thể hoạt động khác nhau nếu xử lý nhiệt khác nhau.
Mài và đánh bóng ma sát ảnh hưởng, độ bám dính, việc dọn dẹp, và ứng suất cục bộ. Thiệt hại mài, chuyển cảnh sắc nét, hoặc lớp hoàn thiện đánh bóng không ổn định có thể làm giảm tuổi thọ sử dụng.
Lớp phủ bề mặt có thể giảm ma sát, móc keo dán, mặc, hoặc ăn mòn trong điều kiện thích hợp. Chúng vẫn là một phần của hệ thống vật chất, không thay thế cho thép cơ bản. Một lớp phủ không thể khắc phục độ dai của nền không đủ, xử lý nhiệt kém, hình học không phù hợp, hoặc nhấn sai căn chỉnh.
Điều kiện báo chí có thể làm quá tải một dụng cụ phù hợp. Đánh giá được bình duyệt Cập nhật về những tiến bộ trong công nghệ dụng cụ máy tính bảng thảo luận về sự tương tác giữa thiết kế công cụ, Thép, các lớp phủ, mặc, sự ăn mòn, và sự lệch hướng. Sự tương tác đó là lý do tại sao các thay đổi quan trọng nên được xem xét nguyên nhân gốc rễ thay vì thay thế một lần thay thế.
Đừng đổ lỗi cho thép trước khi kiểm tra căn chỉnh và hình học
Gãy lặp đi lặp lại ở cùng một vị trí có thể cho thấy căn chỉnh, thiết lập, hoặc bài toán hình học.
Kiểm tra:
- Mài mòn không đều xung quanh cú đấm hoặc khuôn
- Dấu tiếp xúc ở một bên của dụng cụ
- Thất bại lặp đi lặp lại ở đầu hẹp hoặc chuyển đổi mạnh
- Cốc quá sâu
- Các đường dập nổi hoặc đứt gãy mịn tạo ra căng thẳng cục bộ
- Hướng dẫn bị hỏng hoặc thiết lập báo chí không nhất quán
Thép bền hơn có thể chịu được nhiều sự lạm dụng hơn, nhưng nó không thể sửa sai lệch. Tương tự, Thép cứng hơn có thể làm chậm mài mòn bề mặt, đồng thời làm cho chi tiết đục lỗ chịu ứng suất dễ bị mẻ hơn.
Sử dụng ma trận mài mòn – ăn mòn – tải trọng để xây dựng danh sách rút gọn
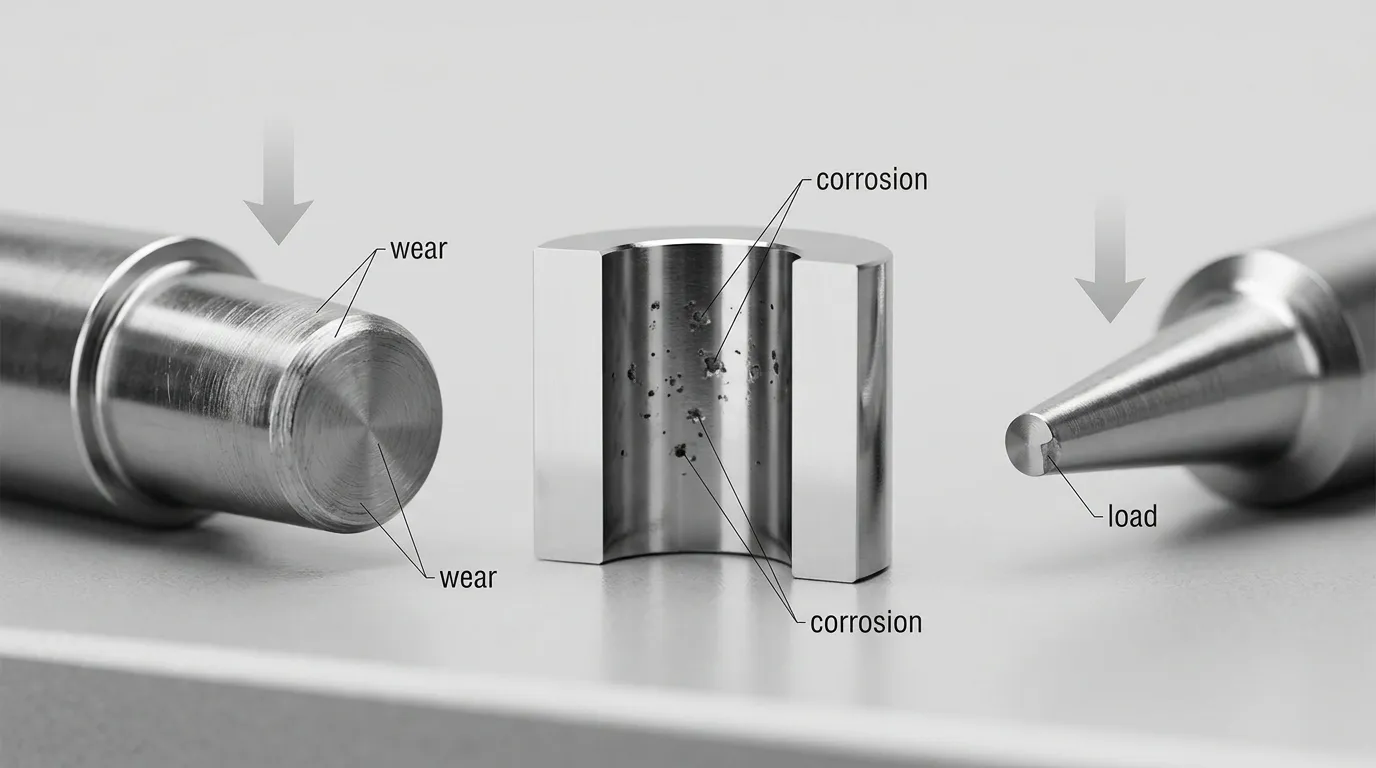
Ma trận sau đây là điểm khởi đầu thực tiễn. Nó không thay thế cho việc xem xét tài liệu chuyên biệt cho từng ứng dụng.
| Rủi ro mài mòn | Rủi ro ăn mòn | Rủi ro tải | Hướng lựa chọn ban đầu |
| Cao | Thấp | Low to moderate | Nghiên cứu thép công cụ hướng mài mòn; xác nhận độ bền phù hợp |
| Low to moderate | Thấp | Cao | Điều tra thép định hướng độ dẻo dai và xem xét hình dạng của cú đục lỗ |
| Thấp | Cao | Low to moderate | Nghiên cứu thép chống ăn mòn; Xác minh độ cứng và nhu cầu mài mòn |
| Cao | Cao | Trung bình | Tìm hiểu các lựa chọn cân bằng giữa thép không gỉ hoặc PM, chiến lược bề mặt, và dụng cụ thử nghiệm |
| Cao | Thấp | Cao | Cân bằng mài mòn với độ bền; Xem xét vật liệu đặc thù cho từng linh kiện |
| Trung bình | Cao | Cao | Ưu tiên hành vi ăn mòn và khả năng chống gãy; Xác thực trong điều kiện làm sạch và tải trọng thực tế |
| Cao | Cao | Cao | Yêu cầu xem xét kỹ thuật của nhà cung cấp, thuộc tính đã được tài liệu hóa, và kiểm tra kiểm soát |
Sử dụng ma trận trong năm bước:
- Đánh giá mức độ mài mòn tương đối, sự ăn mòn, và rủi ro tải trọng.
- Xác định tình trạng có khả năng ngừng sản xuất trước.
- Loại bỏ các vật liệu không chịu được rủi ro thứ cấp.
- Kiểm tra xem đột và khuôn có cần ưu tiên khác nhau không.
- Xác nhận danh sách rút gọn thông qua tài liệu, Kiểm tra, và thử nghiệm.
Ma trận nên tạo ra danh sách rút gọn, không phải là phê duyệt tự động. Xử lý nhiệt, hình học, Kết thúc, Lớp phủ, điều kiện báo chí, và kiểm soát quy trình của nhà cung cấp vẫn có thể thay đổi kết quả.
Chuẩn bị RFQ và xác minh bằng chứng của nhà cung cấp
Nhà cung cấp có thể đưa ra khuyến nghị hợp lý hơn khi RFQ bao gồm điều kiện vận hành thực tế thay vì chỉ kích thước máy tính bảng.
Gửi bằng RFQ
Cung cấp:
- Bản vẽ dụng cụ, bản vẽ trên máy tính bảng, hoặc mẫu vật lý
- Hãng báo chí, mô hình, và định dạng dụng cụ
- Đường kính viên nén, Hình dạng, độ sâu cốc, điểm số, và dập nổi
- Độ mài mòn của công thức và tiếp xúc với hóa chất đã biết
- Hóa chất tẩy rửa và quy trình sấy khô
- Điều kiện nén và đẩy
- Nhu cầu sản xuất dự kiến
- Vật liệu dụng cụ hiện tại, nếu biết
- Hình ảnh và vị trí của các lỗi trước đó
- Yêu cầu hoàn thiện bề mặt hoặc lớp phủ
- Kiểm tra áp dụng và yêu cầu kích thước
SunshinePro cho biết dụng cụ máy tính bảng có thể được tùy chỉnh từ bản vẽ hoặc mẫu và có sẵn tư vấn lựa chọn vật liệu. Những khả năng đó có thể hỗ trợ cuộc thảo luận, nhưng cấp độ chính xác và thông số kỹ thuật cuối cùng vẫn cần được xác nhận cho đơn hàng.
Yêu cầu từ nhà cung cấp
Yêu cầu:
- Mác thép chính xác hoặc ký hiệu tương đương
- Giấy chứng nhận vật liệu hoặc báo cáo kiểm tra vật liệu
- Nhận dạng nhiệt hoặc lô
- Điều kiện xử lý nhiệt
- Báo cáo độ cứng cuối cùng
- Báo cáo kiểm tra kích thước
- Đặc điểm kỹ thuật hoàn thiện bề mặt
- Thông số kỹ thuật lớp phủ, nếu có
- Xác nhận tiêu chuẩn kích thước được sử dụng
- Bất kỳ giới hạn ứng dụng nào được xác định bởi nhà cung cấp
Phạm vi chính thức của Tiêu chuẩn ISO 18084:2011 bao phủ các kích thước chính, các mức dung sai, Đặc điểm, và khả năng thay thế giữa các loại máy đục và khuôn viên. Nó không nên được coi là phê duyệt một loại thép cụ thể.
Dành cho sản xuất dược phẩm, 21 CFR 211.65 yêu cầu các bề mặt tiếp xúc với sản phẩm để tránh phản ứng, chất phụ gia, hoặc hấp thụ theo cách ảnh hưởng đến sản phẩm thuốc. Quy định này không cung cấp danh sách chung các loại thép dùng để làm viên nén "được FDA phê duyệt". Vật chất, Lớp phủ, chất bôi trơn, việc dọn dẹp, và các rủi ro ô nhiễm vẫn cần được đánh giá theo từng ứng dụng cụ thể.
Khi nào nên yêu cầu dùng thử thay vì đề xuất chung
Dụng cụ thử nghiệm phù hợp khi:
- Mặc, sự ăn mòn, và tải trọng đều rất đáng kể
- Nguyên nhân lỗi hiện tại là không chắc chắn
- Một công thức mới đang được giới thiệu
- Một cấp độ độc quyền hoặc không quen thuộc được đề xuất
- Dụng cụ bao gồm hình học chịu lực cao
- Dữ liệu vật liệu được công bố không đại diện cho môi trường hoạt động thực tế
Xác định tiêu chí thử nghiệm trước khi bắt đầu sản xuất. Kiểm tra sự thay đổi kích thước, điều kiện bề mặt, sự ăn mòn, mẻ, tiếng nứt, hư hại lớp phủ, hành vi đẩy ra, và chất lượng viên nén theo các khoảng thời gian đã thỏa thuận.
Không đánh giá thử nghiệm bằng kỳ vọng chu kỳ không được hỗ trợ. So sánh với mức cơ sở đã được ghi nhận dưới điều kiện kiểm soát.
Danh sách kiểm tra lựa chọn cuối cùng
Trước khi phê duyệt tài liệu, xác nhận rằng:
- Sự mặc chiếm ưu thế, sự ăn mòn, hoặc rủi ro tải đã được xác định.
- Các rủi ro thứ cấp đã được ghi nhận.
- Nhiệm vụ đục và khuôn đã được xem xét riêng biệt.
- Mức độ chính xác hoặc tương đương được chấp nhận được ghi rõ.
- Xử lý nhiệt và độ cứng cuối cùng được xác định.
- Hoàn thiện bề mặt và lớp phủ được quy định riêng biệt với thép nền.
- Hình dạng máy tính bảng và căn chỉnh máy in đã được xem xét.
- Có sẵn bằng chứng truy xuất nguồn gốc vật liệu và kiểm tra.
- Các tiêu chuẩn được áp dụng trong phạm vi thực tế của chúng.
- Một thử nghiệm được lên kế hoạch khi các điều kiện kết hợp tạo ra sự không chắc chắn.
Thông số kỹ thuật mạnh nhất không phải là thông số có vật liệu cứng hay đắt nhất. Đó là điều kết nối công thức, thuế thành phần, hình học, điều kiện báo chí, tính chất vật liệu, và bằng chứng từ nhà cung cấp.
Để đánh giá hoặc báo giá dụng cụ, gửi bản vẽ hoặc mẫu cùng với các thông tin đăng ký ở trên thông qua Trang liên hệ SunshinePro. Điều này cung cấp cho nhà cung cấp đủ thông tin để thảo luận về phương pháp vật liệu và sản xuất phù hợp mà không dựa vào khuyến nghị cấp độ chung chung.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
