



Ngăn ngừa kéo slug trong khuôn dập: Nguyên nhân và cách khắc phục
Kéo slug xảy ra khi viên đạn bị đâm vẫn bám vào cú đục và di chuyển lên trên trong lúc cú đánh trả. Viên đạn có thể ở lại trên mặt đấm, rơi trở lại đường băng, bị mắc kẹt gần vũ nữ thoát y, hoặc quay lại khu vực làm việc để có thể đánh lại.
Ngăn chặn kéo đạn hiệu quả trong khuôn dập bắt đầu từ việc xác định thứ giữ viên đạn với cú đục. Các cơ chế phổ biến bao gồm chân không, độ bám dính chất bôi trơn, từ dư, kẹp răng cưa, khe hở từ đục lỗ đến khuôn không phù hợp, lưỡi cắt đã mòn, và khả năng giữ thành khuôn không đủ.
Giải phóng mặt bằng, sự căn chỉnh, chế tạo khuôn, và bảo trì tiên tiến là những kiến thức cơ bản rộng hơn về dụng cụ được đề cập trong Hướng dẫn đục lỗ (được suy luận). Hướng dẫn này tập trung cụ thể vào việc chẩn đoán hiện tượng rút sên và đối chiếu việc điều chỉnh với nguyên nhân thực sự của nó.
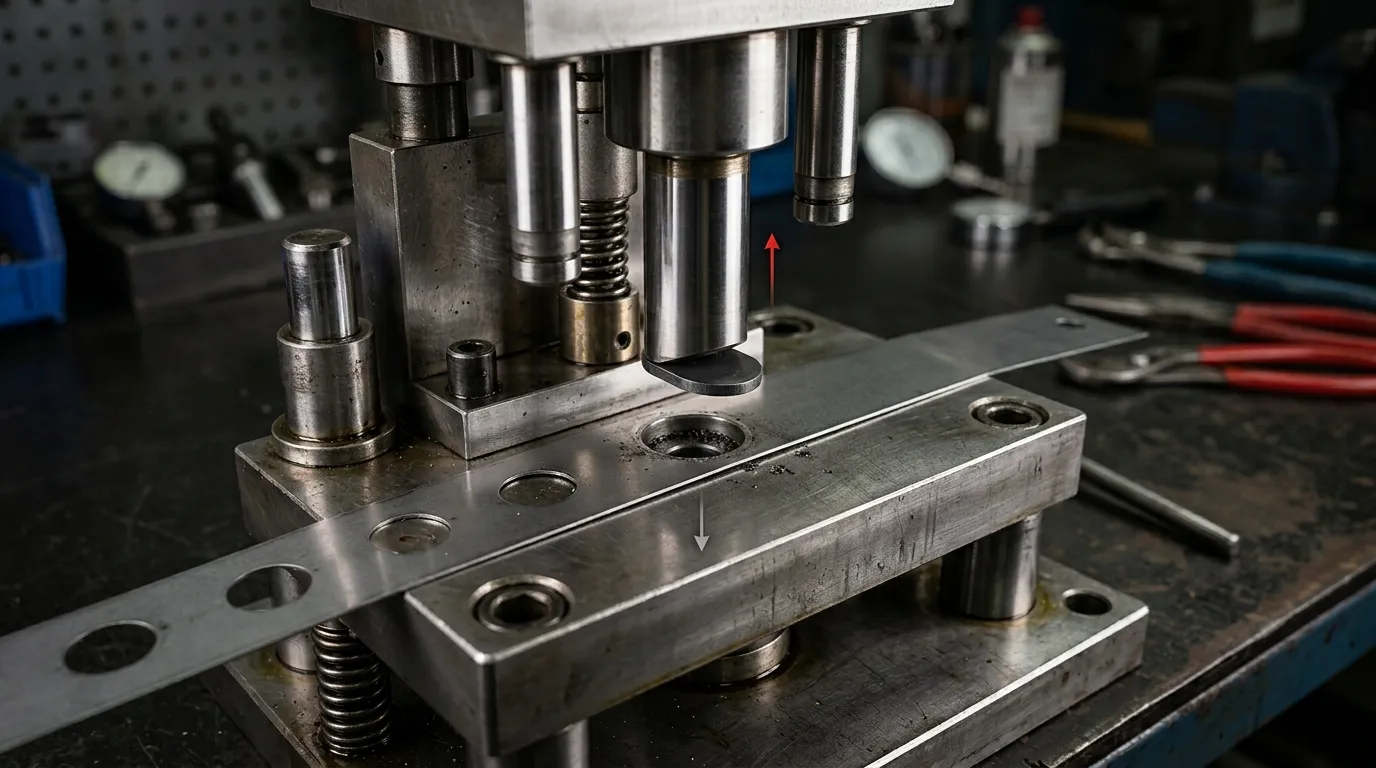
Kéo sên trông như thế nào và tại sao nó có thể làm hỏng khuôn
Trong chu kỳ xỏ khuyên bình thường, thiết bị đục lỗ vào tờ giấy, tách con sên, và đẩy nó vào khe xúc xắc. Khi cú đấm thu lại, dụng cụ tuốt giữ tấm giấy trong khi viên slug vẫn ở rãnh khuôn hoặc tiếp tục qua khu vực khắc.
Có kỹ thuật kéo slug, viên đạn tách rời sẽ theo sau cú đục trong quá trình rút. Nó có thể được giữ dính trong suốt hành trình lên đầy đủ hoặc thả bất ngờ trên bề mặt khuôn.
Các dấu hiệu điển hình bao gồm:
- Một viên đạn dính vào mặt đấm.
- Các viên đạn lỏng xuất hiện trên đỉnh dải.
- Các vết lõm hình tròn hoặc hình dạng gần lỗ đâm lỗ.
- Các viên đạn lặp đi lặp lại quanh bề mặt bộ tẩy hoặc khuôn.
- Gián đoạn nguồn sau khi đặt trạm xỏ lỗ.
- Tiếng ồn va chạm bất thường trong lần hành trình tiếp theo.
- Các dấu hiệu sắc nét xuất hiện sau khi đánh hai lần.
- Các lỗi gián đoạn chỉ xảy ra ở tốc độ ép bình thường.
Một viên đạn trả về có thể được đánh vào giữa mũi đục và dải trong chu kỳ tiếp theo. Điều này có thể đánh dấu phần, mài mòn công nghệ tiên tiến, quá tải một cú đấm nhỏ, hoặc ngắt chuyển động dải trong xúc xắc tiến bộ. Nếu va chạm lặp đi lặp lại góp phần vào hỏng dụng cụ, liên quan đục lỗ đứt gãy trong khuôn dập Hướng dẫn bao quát các cơ chế gãy và quá tải rộng hơn.
Xác nhận rằng vấn đề là kéo sên thực sự
Không phải mọi viên đạn tìm thấy gần bề mặt khuôn đều bị đẩy lên trên bởi cú đục. Xác định nơi phế liệu trở nên mất kiểm soát sẽ ngăn chặn hành động khắc phục sai.
| Điều kiện | Điều gì xảy ra | Quan sát điển hình | Khu vực chính để điều tra |
|---|---|---|---|
| Kéo sên thực sự | Sên vẫn được gắn vào cú đấm trong quá trình rút lại | Sên có thể nhìn thấy trên mặt đục lỗ hoặc nhả ra phía trên dải | Lực dính đấm vào sên và giữ khuôn |
| Xếp sên | Nhiều sên tích tụ bên trong kênh khuôn | Tăng khả năng thoát điện, biểu lộ bị chặn, cột đạn nén | Quốc gia, sự giải thoát, ổ cắm, và đường phế liệu |
| Sên nhào lộn hoặc bật trở lại | Con sên tách ra nhưng di chuyển không thể đoán trước sau khi thả | Sên lỏng lẻo được tìm thấy gần khuôn mà không có bằng chứng về việc gắn cú đấm | Hình học thoát khuôn và kiểm soát phế liệu |
| Phế liệu nổi | Phế liệu nhẹ tách rời trở lại khu vực làm việc thông qua luồng không khí, rung động, hoặc sơ tán kém | Các mảnh rời di chuyển độc lập với cú đấm | Thác nước, các ổ cắm, luồng không khí, và xử lý phế liệu |
Quan sát chu kỳ chậm có thể tiết lộ nơi viên đạn được thả ra, nhưng một số lỗi chỉ xảy ra ở tốc độ sản xuất. Video tốc độ cao, nếu có, có thể cho thấy viên đạn có theo sau cú đấm hay không, những khoảng dừng khi mở xúc xắc, hoặc bị lỏng sau khi xả.
Những manh mối hữu ích khác bao gồm:
- Hoa văn dầu trên mặt slug hoặc mặt đục lỗ.
- Mảnh vụn hoặc cặn kim loại xung quanh lưỡi cắt.
- Lực hút nam châm rõ rệt giữa cú đục và viên đạn.
- Những thay đổi bắt đầu ngay sau khi mài sắc.
- Một lỗi chỉ xuất hiện sau khi tăng tốc độ nhấn.
- Một viên đạn đã bị tách ra trước khi chạm bề mặt khuôn.
Hút phế liệu có thể giúp loại bỏ các mảnh vụn nhẹ bị tách rời, nhưng nó không trực tiếp giải phóng viên đạn vẫn còn gắn vào đục lỗ. Vai trò thành phần như đục lỗ, Nút bấm, vũ nữ thoát y, các phần tử dẫn hướng, và các bộ phận hao mòn được bao phủ rộng rãi hơn trong Hướng dẫn thành phần khuôn.
Tại sao một con sên đi theo cú đấm trong quá trình rút lại
Kéo slug được hiểu rõ nhất như một vấn đề cân bằng lực. Lực giữ viên đạn chống lại cú đấm tác động lên lực giữ viên đạn trong khuôn hoặc đẩy nó ra xa chỗ đục.
Theo Nghiên cứu được bình duyệt về cơ chế kéo sên, Cơ chế chủ đạo có thể thay đổi theo đường kính đục lỗ, Giải phóng mặt bằng, độ sâu thâm nhập, tốc độ cắt, độ nhớt chất bôi trơn, điều kiện cạnh, và hành vi vật chất. Nhiều cơ chế cũng có thể hoạt động đồng thời.
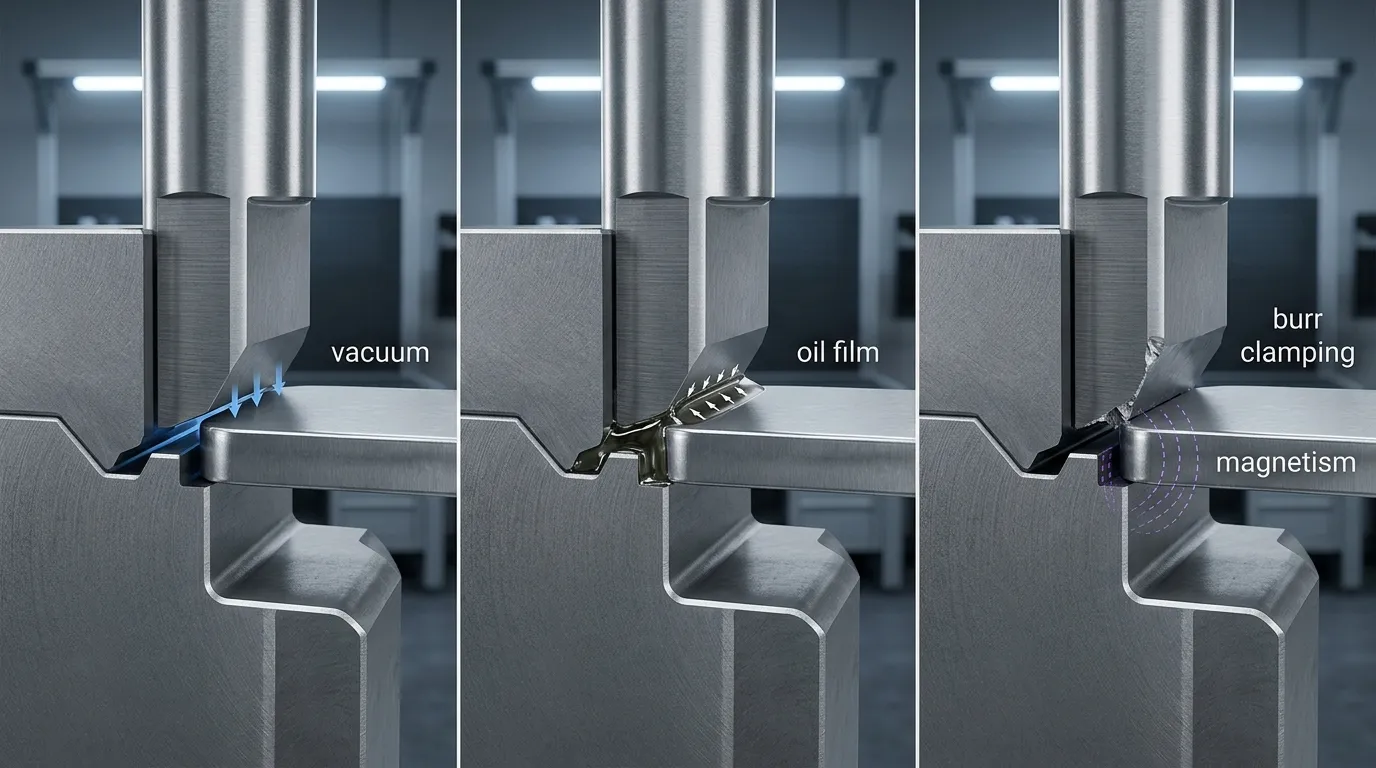
Độ bám dính chân không và màng dầu
Sau khi con sên tách ra, Một khoảng trống nhỏ kín có thể hình thành giữa mặt đục và viên đạn. Khi cú đấm thu lại, Áp suất trong không gian đó có thể giảm xuống dưới áp suất xung quanh. Lực chân không tạo ra giúp giữ viên đạn sát mặt đục lỗ.
Kéo liên quan đến chân không có thể trở nên ảnh hưởng lớn hơn khi:
- Slug có độ rộng, Tiếp xúc phẳng với mặt đục lỗ.
- Đục lỗ thu nhanh.
- Không khí không thể dễ dàng đi vào không gian.
- Cú đấm đi sâu vào trong xúc xắc.
- Đường kính đục lỗ tạo ra một vùng kín tương đối lớn.
- Chất bôi trơn giúp duy trì lớp kín.
Chất bôi trơn cũng có thể tạo ra lực kết dính riêng. Một lớp màng dầu dày giữa mặt đục và đầu đục có thể chống tách rời, đặc biệt khi chất bôi trơn có độ nhớt cao hoặc được bôi quá mức.
Điều đó không có nghĩa là bôi trơn nên đơn giản là loại bỏ. Có thể cần chất bôi trơn để kiểm soát mài mòn dụng cụ, phong trào dải, and part quality. Phản ứng đúng là xem lại loại chất bôi trơn, Số lượng, Nhiệt độ, và tính nhất quán ứng dụng thông qua các thử nghiệm kiểm soát.
Từ tính dư và kẹp burr
Máy đục lỗ thép có thể giữ được từ tính sau khi mài, sự mài sắc, hoặc tiếp xúc với thiết bị giữ từ tính. Nếu vật liệu slug có tính ferromagnetic, lực hút từ có thể đủ để đưa một viên đạn nhỏ hoặc nhẹ lên trên.
Từ dư đặc biệt đáng nghi ngờ khi hiện tượng kéo slug bắt đầu ngay sau đó:
- Mài sắc bằng mũi đục.
- Mài bề mặt.
- Sử dụng đầu kẹp từ tính.
- Thay thế cú đục lỗ.
- Bảo trì liên quan đến dụng cụ từ tính.
Kẹp ba via là một cơ chế khác. Trong quá trình gãy xương, Cạnh slug có thể phát triển một lưỡi dao cơ học để bám chặt lưỡi cắt đục lỗ. Các cạnh bị mòn, mẻ, khoảng cách không phù hợp, và sự thay đổi hình dạng gãy có thể làm tăng lực bám này.
Sự khác biệt rất quan trọng. Khử từ sẽ không khắc phục được hiện tượng kẹp cơ học, trong khi chỉ mài sắc sẽ không loại bỏ từ tính còn sót lại.
Giữ khuôn không đủ hoặc nhả sên không chính xác
Kênh xúc xắc phải thực hiện hai nhiệm vụ có thể xung đột với nhau. Nó phải chống lại sự quay ngược lên của viên đạn, nhưng nó cũng phải cho phép viên đạn di chuyển xuống dưới mà không bị xếp chồng hoặc nén quá mức.
Ảnh hưởng của khoảng cách từ đục lỗ đến khuôn:
- Hành vi gãy xương.
- Kích thước và biến dạng của slug.
- Hướng và kích thước lưỡi gờ.
- Tiếp xúc giữa viên đạn và thành khuôn.
- Lực cắt và bóc.
- Khả năng di chuyển của viên đạn qua xúc xắc.
Khoảng cách quá mở có thể làm giảm khả năng giữ thành khuôn hữu ích hoặc tạo ra hành vi không ổn định của viên đạn. Khoảng cách quá chặt có thể làm tăng lực cắt, mặc, kẹp liên quan đến răng cưa, hoặc nén slug.
Chiều dài đất liền, hình học nổi, mài mòn bên trong, tiền gửi, và các chuyển tiếp bị hư hại cũng ảnh hưởng đến lực giữ và lực giải phóng. Nghiên cứu về Ứng suất tiếp xúc giữa khuôn với sên cho thấy hình học của khuôn và tiếp xúc hướng tâm ảnh hưởng đến ma sát giữ slug. Nén nhiều hơn không tự động tốt hơn; Sự biến dạng nhựa quá mức có thể làm giảm ứng suất giữ hiệu quả hoặc góp phần vào việc xếp chồng.
Do đó, không có tỷ lệ khoảng cách phổ quát nào ngăn chặn việc kéo đạn vào mọi vật liệu, Độ dày, và hình học đục lỗ.
Chẩn đoán nguyên nhân trước khi sửa đổi công cụ
Một cuộc điều tra có cấu trúc thường hiệu quả hơn so với việc thêm ngay một bộ đẩy, thay đổi khoảng trống, hoặc sửa đổi xúc xắc.
- Xác nhận rằng viên đạn đi theo cú đấm.
Quan sát viên đạn trong quá trình thu hồi và xác định xem nó có còn bám hay không, Những phát hành gần vũ nữ thoát y, hoặc chỉ bị lỏng sau khi rời khỏi xúc xắc. - Xác định những gì đã thay đổi trước khi lỗi xuất hiện.
Kiểm tra việc mài sắc gần đây, cuộn dây vật liệu mới, thay dầu bôi trơn, tốc độ in cao hơn, thay thế linh kiện, Nghiền lại, hoặc điều chỉnh khoảng cách. - Ghi lại nơi viên đạn được thả ra.
Một viên đạn giữ bám trong suốt hành trình vuốt lên có thể cho thấy chân không mạnh, bám dính dầu, tính từ, hoặc kẹp răng cưa. Một viên đạn bung ra gần cửa vào khuôn có thể chỉ ra sự giữ lại ở mức độ hạn chế. - Kiểm tra mặt đục lỗ và cạnh cắt.
Tìm kiếm sự hao mòn, mẻ, vật liệu tích tụ, cặn dầu, vết gai, hoặc dấu vết tròn do tiếp xúc nhiều lần. - Kiểm tra kênh khuôn.
Kiểm tra đất đai, sự giải thoát, tình trạng tường, tiền gửi, thiệt hại, và bằng chứng về sự chồng chất của slug. - Kiểm tra từ tính dư.
So sánh lực hút của cú đấm trước và sau khi khử từ khi nghi ngờ bị dính từ tính. - Xác minh giấy phép thực tế.
Đừng chỉ dựa vào số liệu danh nghĩa. Xác nhận kích thước đục lỗ, Khai trương, mặc, và khoảng cách trên mỗi mặt trong tình trạng dụng cụ hiện tại. - Xem xét khả năng xuyên cú đấm.
Xuyên quá ít có thể không đưa viên đạn vào vùng giữ hoặc vùng giải thoát. Thâm nhập tốt hơn, tuy nhiên, có thể làm tăng sự thay đổi âm lượng dưới mũi đục và tăng cường chân không trong quá trình rút. - So sánh hành vi chậm và tốc độ sản xuất.
Một thiết lập hoạt động trong chu kỳ chậm có thể thất bại khi rút tiền nhanh, sự bôi trơn, rung động, và điều kiện nhiệt đạt mức sản xuất bình thường. - Thay đổi từng biến một.
Nếu có thông quan, sự bôi trơn, Tốc độ, và độ thâm nhập được thay đổi cùng lúc, Nhóm không thể xác định chính xác điều chỉnh nào đã khắc phục hoặc làm vấn đề nghiêm trọng hơn.
Tất cả các kiểm tra và thử nghiệm phải tuân thủ các quy trình an toàn máy ép và phòng dụng cụ được nhà máy phê duyệt.
Khớp bản sửa lỗi với nguyên nhân đã xác nhận
Bắt đầu với bảo trì có thể đảo ngược và chỉnh sửa thiết lập. Chuyển sang thay đổi quy trình tiếp theo. Việc sửa đổi phía đục lỗ hoặc phía die chỉ nên thực hiện khi cơ chế quan sát được cho phép.
Chỉnh sửa bảo trì và thiết lập
| Điều kiện quan sát được | Kiểm tra | Có thể sửa chữa |
| Vấn đề bắt đầu sau khi mài | Lực hút từ dư | Khử từ cú đấm và xác minh kết quả |
| Màng dầu có thể nhìn thấy giữa cú đấm và sên | Lượng chất bôi trơn và độ nhớt | Sửa chữa ứng dụng quá mức hoặc không nhất quán |
| Vết gờ hoặc cạnh kẹp chặt cú đấm | Mài mòn tiên tiến, mẻ, Giải phóng mặt bằng | Khôi phục cạnh và kiểm tra lại khe hở thực tế |
| Cặn bẩn trên tường đục lỗ hoặc khuôn | Nhặt hoặc nhiễm bẩn vật liệu | Làm sạch các bề mặt bị ảnh hưởng và điều tra nguồn gốc |
| Dấu hiệu nhân chứng không đồng đều | Căn chỉnh đục lỗ và khuôn | Chỉnh sửa căn chỉnh trước khi thay đổi hình học |
| Sự cố bắt đầu sau khi thay thế | Kích thước lắp đặt và độ thâm nhập | Xác nhận thành phần mới khớp với bản vẽ và thiết lập |
Các kiểm tra này có chi phí tương đối thấp và có thể xác định liệu sự cố xảy ra do bảo trì hoặc thiết lập thay vì thiết kế khuôn ban đầu.
Điều chỉnh quy trình và hình học
Khoảng trống nên được xem xét như một phần của toàn bộ điều kiện cắt, mặc định không thay đổi theo một hướng duy nhất. Giá trị chính xác phụ thuộc vào vật liệu, Độ dày, kích thước lỗ, yêu cầu chất lượng bộ phận, tình trạng dụng cụ, và hình học khuôn.
Khả năng xuyên thủng của cú đấm cũng đòi hỏi phải đánh giá kỹ lưỡng. Tăng cường chiều sâu vào có thể giúp đặt viên đạn sâu hơn vào phần giữ, nhưng nó cũng có thể làm tăng hiệu ứng chân không. Việc giảm độ vào có thể làm giảm thể tích chân không trong khi khiến viên đạn không được kiểm soát đầy đủ bởi khuôn.
Các điều chỉnh có kiểm soát khác có thể bao gồm:
- Xem xét số lượng dầu bôi trơn và vị trí giao hàng.
- So sánh tốc độ sản xuất thấp hơn và bình thường.
- Sửa lỗi cấp vật liệu không đồng đều hoặc hỗ trợ dải.
- Khôi phục đất dự kiến và tình trạng địa hình.
- Xác nhận rằng viên đạn có thể di chuyển xuống dưới mà không bị cản trở.
Sau mỗi lần thay đổi, chất lượng lỗ kiểm tra, tình trạng răng cưa, hành vi tước, dấu vết công cụ, và vận chuyển phế liệu. Việc điều chỉnh ngăn kéo slug nhưng tạo ra các lưỡi gờ quá mức hoặc xếp chồng trên khuôn không phải là giải pháp hoàn chỉnh.
Sửa đổi dụng cụ Punch-Side và Die-Side
Các biến đổi bên đục dao tác động trực tiếp lên viên đạn hoặc áp lực bên dưới mũi đục:
- Cú đấm thông hơi: Cung cấp một lộ trình cân bằng áp suất và quan trọng nhất khi chân không là cơ chế chủ đạo.
- Bộ đẩy đạn cơ học: Sử dụng phần tử lò xo hoặc đàn hồi để đẩy viên đạn ra khỏi mặt đục lỗ.
- Thổi khí nén: Áp dụng lực xuống theo thời gian xuyên qua hoặc gần cú đấm.
- Hình học cắt: Giảm tiếp xúc toàn mặt hoặc làm biến dạng viên đạn để dễ dàng tách khỏi đầu đục.
Các sửa đổi bên khuôn giúp tăng lực cản khi di chuyển lên trên hoặc cải thiện việc xả điện kiểm soát:
- Rãnh giữ slug hoặc đặc điểm của bộ bắt: Tạo nhiễu cục bộ dưới lưỡi cắt.
- Tiếp xúc với khuôn điều khiển: Sử dụng kênh khuôn để tạo ra ma sát giữ đủ.
- Hình học địa hình và địa hình đã được hiệu chỉnh: Giữ viên đạn ở vị trí cần thiết, sau đó cho phép thả xuống.
- Sửa chữa hoặc thay thế: Phục hồi hình học bên trong bị mòn hoặc hư hại.
Mỗi lựa chọn đều có giới hạn. Các cú đấm nhỏ có thể không đủ không gian bên trong cho lỗ thông gió hoặc bộ đẩy. Đường dẫn khí có thể bị tắc nghẽn, tiêu thụ khí nén, hoặc làm yếu một cú đấm mỏng. Phần tử đẩy ra có thể bị mòn. Hình học cắt có thể tạo ra tải bên hoặc biến dạng slug không chấp nhận được. Các tính năng giữ phải duy trì hiệu quả sau khi mài sắc và không được tạo ra xếp chồng slug.
Nghiên cứu về Không khí áp suất cao để loại bỏ sên cũng cho thấy lý do tại sao các phương pháp khí nén nên được xem như giải pháp dụng cụ chuyên biệt cho ứng dụng thay vì lắp đặt lại toàn diện.
So sánh các phương pháp ngăn ngừa kéo sên theo cơ chế và đánh đổi
| Phương pháp | Cơ chế phù hợp nhất | Ưu điểm chính | Hạn chế chính | Những gì cần xác minh |
| Khử từ | Từ tính dư | Nhanh chóng và xâm lấn tối thiểu | Không sửa chân không hoặc gờ clamping | Lực hút từ bị giảm và lực kéo dừng lại |
| Đánh giá chất bôi trơn | Độ bám dính màng dầu | Có thể khắc phục sự cố mà không cần sửa đổi công cụ | Quá ít chất bôi trơn có thể làm tăng mài mòn | Mài mòn dụng cụ, phong trào dải, và chất lượng linh kiện vẫn chấp nhận được |
| Khôi phục cạnh | Kẹp gờ hoặc lưỡi cắt bị mòn | Phục hồi tình trạng gãy xương dự kiến | Mài có thể làm thay đổi lối vào hoặc để lại từ tính | Tình trạng cạnh, thâm nhập, và từ tính |
| Hiệu chỉnh giải phóng mặt bằng | Gãy xương kém hoặc giữ chết | Giải quyết một biến cắt cơ bản | Điều chỉnh sai có thể làm tăng răng cưa, lực, hoặc mòn | Chất lượng lỗ, các gờ, việc lột đồ, và chuyển động của đạn |
| Điều chỉnh thâm nhập | Sên không đi vào đúng vùng khuôn | Có thể cải thiện vị trí sên | Lối vào nhiều hơn có thể tăng cường chân không | Vị trí sên và hành vi tốc độ sản xuất |
| Cú đấm thông hơi | Chân không | Trực tiếp cân bằng áp suất | Lối đi có thể làm tắc nghẽn hoặc giảm độ bền của cú đấm | Đường dẫn khí vẫn mở và cú đấm vẫn phù hợp về mặt cấu trúc |
| Đầu phun cơ học | Độ bám dính mặt mạnh mẽ | Thêm lực tách tích cực | Yêu cầu không gian và bảo trì liên tục | Lực đẩy, mệt mỏi, và thời gian |
| Khí nén | Chân không hoặc bám dính dai dẳng | Mạnh, sự tách biệt có thể kiểm soát | Cần cung cấp không khí, thời gian, và các lối đi sạch sẽ | Tiêu thụ không khí, tắc nghẽn, và khả năng đẩy đáng tin cậy |
| Hình học cắt | Tiếp xúc hoặc bám dính mặt rộng | Làm gián đoạn tiếp xúc mà không có cơ chế bên trong | Có thể tạo ra tải trọng bên hoặc biến dạng sên | Tải trọng đục lỗ và yêu cầu bộ phận |
| Tính năng giữ chết | Không đủ sức đề kháng để đảo ngược sên | Giữ sên bên dưới lưỡi cắt | Có thể ảnh hưởng đến việc mài sắc và dòng chảy phế liệu | Lưu giữ vẫn hiệu quả mà không cần xếp chồng lên nhau |
| Cảm biến bảo vệ khuôn | Chu kỳ bất thường gián đoạn | Có thể dừng báo chí trước khi hư hỏng lặp đi lặp lại | Phát hiện sự cố nhưng không loại bỏ nguyên nhân của nó | Phát hiện đáng tin cậy dưới dầu, rung động, và tốc độ bình thường |
Lựa chọn tốt nhất được xác định bởi cơ chế đã được xác nhận, Không gian công cụ có sẵn, độ bền đấm, điều kiện vật chất, maintenance requirements, và liệu phương pháp này có ngăn cản hay không, loại bỏ, hoặc chỉ phát hiện viên đạn bất thường.
Xác minh rằng bản sửa lỗi hoạt động ở tốc độ sản xuất
Một vài cú đánh chậm thành công không chứng minh được vấn đề đã được giải quyết. Chân không, hành vi của chất bôi trơn, rung động, và chuyển động phế liệu có thể thay đổi khi máy ép đạt tốc độ hoạt động bình thường.
Sử dụng chuỗi xác minh có kiểm soát:
- Xác nhận việc thả đạn đều đặn trong quan sát tốc độ giảm.
- Tăng tốc độ sản xuất bình thường theo quy trình đã phê duyệt.
- Kiểm tra xem đạn có đi qua đường đi của khuôn và phế liệu dự kiến không.
- Kiểm tra các lỗ đục và bề mặt xung quanh để tìm dấu vết mới.
- Kiểm tra xem tình trạng răng có gờ không xấu đi.
- Xác nhận rằng việc tẩy vẫn ổn định.
- Kiểm tra mép lỗ và khuôn để phát hiện dấu vết nhân chứng bất thường.
- Đảm bảo rằng các viên đạn không tích tụ trong kênh khuôn.
- Quan sát dụng cụ sau khi đạt nhiệt độ hoạt động bình thường.
- Ghi lại bất kỳ sự lặp lại nào thay vì chỉ đánh giá kết quả qua vài chu kỳ.
Bản ghi thử nghiệm nên bao gồm lô vật liệu, tình trạng chất bôi trơn, tốc độ nhấn, biến đã thay đổi, thời lượng chạy, những quan sát, và kết quả kiểm tra. Điều này giúp việc truy vết tái phát sau này dễ dàng hơn.
Thông tin cần thu thập trước khi yêu cầu sửa đổi đột đục lỗ hoặc khuôn
Khi bảo trì và điều chỉnh quy trình có kiểm soát không giải quyết được hiện tượng kéo slug, Nhà cung cấp dụng cụ sẽ cần nhiều hơn một mẫu đục lỗ bị hư hỏng.
Chuẩn bị:
- Bản vẽ chi tiết hoặc dải.
- Kích thước đục lỗ và khuôn.
- Cấp độ và độ dày của vật liệu.
- Hình dạng và kích thước lỗ hoặc slug.
- Khoảng cách thực tế trên mỗi bên.
- Độ sâu xuyên thủng của cú đục.
- Kích thước đất và địa hình.
- Loại máy ép và tốc độ sản xuất.
- Loại chất bôi trơn và phương pháp sử dụng.
- Lịch sử mài sắc và bảo trì.
- Ảnh mặt đấm, tiên tiến, Các kênh, sên, và gờ.
- Video cho thấy khi nào và ở đâu viên đạn được thả ra.
- Tần suất thất bại.
- Thay đổi quy trình hoặc dụng cụ gần đây.
- Các sửa chữa đã được kiểm tra và kết quả của chúng.
- Lỗ bắt buộc, gờ, và tiêu chí chất lượng bề mặt.
Dữ liệu ứng dụng đầy đủ giúp phân biệt thành phần thay thế, một hiệu chỉnh hình học, hoặc một vấn đề quy trình không thể giải quyết bằng một cú đục mới.
SunshinePro của chốt đục lỗ tùy chỉnh Trang xác nhận tùy chỉnh kích thước đục lỗ dựa trên bản vẽ, Hồ sơ, Vật liệu, và xử lý bề mặt. Nó cũng liệt kê gia công CNC, EDM, đang mài, và xử lý nhiệt. Các khả năng đã được xác minh này hỗ trợ xem xét thành phần, nhưng chúng không tự nó xác nhận sự sẵn có của các cú đấm có lỗ thông gió, ejector systems, các đường ống khí nén, hoặc các tính năng giữ slug.
Khi nào việc thay thế hoặc xem xét công cụ tùy chỉnh là hợp lý
Việc thay thế hoặc kiểm tra dụng cụ tùy chỉnh trở nên hợp lý khi:
- Mũi đục hoặc khuôn bị mòn hoặc hư hỏng quá mức không thể phục hồi thực tế.
- Hình học thực tế không còn khớp với khoảng cách hoặc độ xuyên mong muốn.
- Kênh khuôn không thể cung cấp khả năng giữ và xả đáng tin cậy.
- Kéo slug trở về sau khi đã xác nhận bảo trì và sửa chữa quy trình.
- Cần có một hồ sơ đục lỗ hoặc kích thước linh kiện khác.
- Một lỗ thông hơi được đề xuất, bộ phóng, cắt, hoặc tính năng lưu trữ cần xem xét cấu trúc.
Danh sách SunshinePro đục lỗ và chốt trong các danh mục sản phẩm của mình và cung cấp các linh kiện đục lỗ tùy chỉnh dựa trên bản vẽ. Để đánh giá kỹ thuật, cung cấp bản vẽ, thông tin vật liệu, kích thước dụng cụ, tốc độ nhấn, điều kiện chất bôi trơn, và quan sát được hành vi của sên thông qua Trang liên hệ SunshinePro. Mục tiêu nên là xem xét linh kiện dựa trên cơ chế lỗi đã xác nhận thay vì yêu cầu sửa đổi chống đạn chung chung.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
