



Lớp phủ chốt đục lỗ cho khuôn dập: Lựa chọn theo Chế độ Mòn
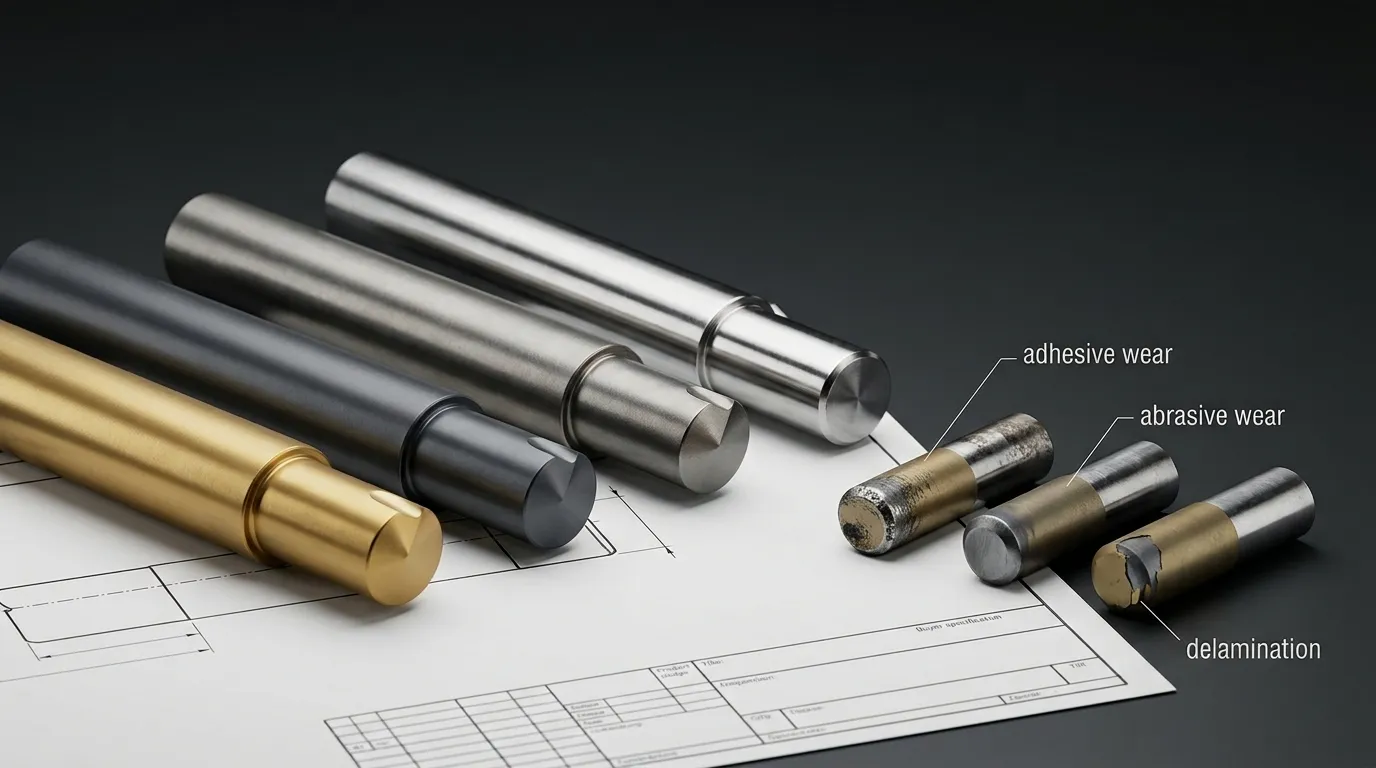
Không có lớp phủ nào là tốt nhất cho máy đục khuôn dập. Lựa chọn đúng phụ thuộc vào lý do khiến cú đấm bị mòn, vật liệu nào nó tiếp xúc, cách hỗ trợ đục lỗ, và liệu thiết lập xúc xắc có đúng về mặt cơ học hay không.
Bắt đầu bằng cách xác định chế độ mài mòn. Sau đó sửa lại khoảng cách, sự căn chỉnh, Chất nền, mép, Kết thúc, hoặc các vấn đề bôi trơn mà lớp phủ mỏng không thể giải quyết. Chỉ sau đó bạn mới nên so sánh các họ lớp phủ như TiN, TiCN, CrN, DLC, TiAlN, hoặc AlCrN.
Để có hướng dẫn rộng hơn về các loại khuôn, vật liệu đục lỗ, Giải phóng mặt bằng, các mức dung sai, và nguồn cung, xem Hướng dẫn đục lỗ (được suy luận). Hướng dẫn này tập trung cụ thể vào việc lựa chọn lớp phủ chốt đục lỗ cho khuôn dập.
Bắt đầu với kiểu mài mòn thực tế của cú đấm
Bề mặt đục lỗ bị hư hỏng không tự động phát hiện nguyên nhân gốc rễ. Vật liệu phôi được lắng đọng có thể phủ lên bề mặt ban đầu, trong khi lớp phủ bị bong mẻ có thể che giấu sự biến dạng hoặc nứt nẻ ở lớp nền bên dưới.
Trước khi chọn lớp phủ khác, kỷ lục:
- Nơi thiệt hại xuất hiện
- Cho dù nó là đồng nhất hay một chiều
- Liệu vật liệu đã chuyển lên cú đấm hay không
- Lưỡi cắt có bo tròn hay không, bị sứt mẻ, nứt nẻ, hoặc biến dạng
- Thiệt hại thay đổi như thế nào theo thời gian sản xuất
- Chiều cao răng cưa, lực tước, hoặc thay đổi hoàn thiện bộ phận cùng lúc
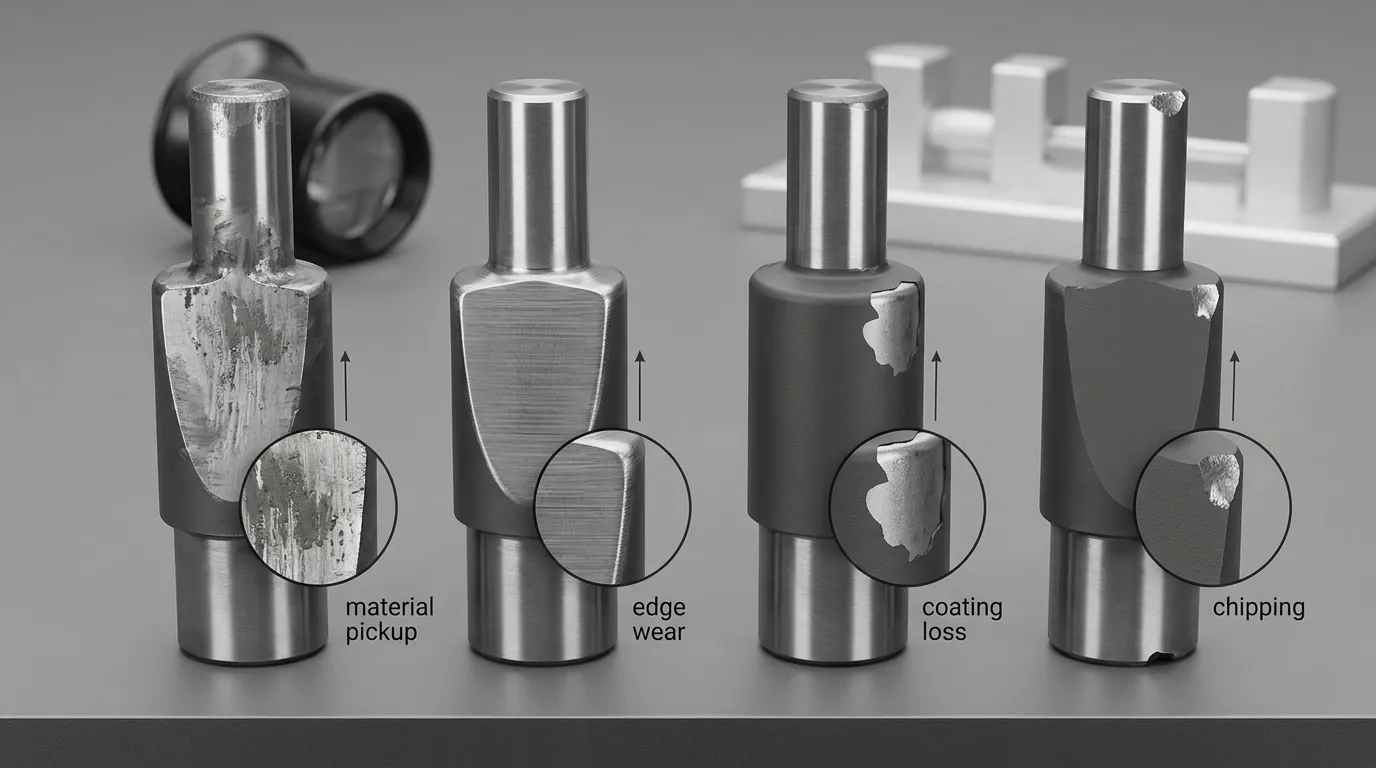
Sử dụng hình ảnh, bản ghi chiều, số lượng sản xuất, và các mẫu thất bại khi thực tế. Thuật ngữ chuẩn hóa như trong Tiêu chuẩn G40 có thể giúp phân biệt các loại độ mòn, Tuy nhiên, các triệu chứng nhìn thấy vẫn cần được diễn giải trong bối cảnh hoạt động dập.
| Điều kiện quan sát được | Danh mục thất bại có thể xảy ra | Điều gì cần điều tra đầu tiên |
|---|---|---|
| đang làm lem, vật liệu chuyển giao, các mỏ lưu trữ địa phương, hoặc ghi điểm | Mòn hoặc mài mòn chất kết dính | Bề mặt phôi, Kết thúc, sự bôi trơn, Áp lực, và sự gắn kết vật chất |
| Rãnh định hướng, làm tròn cạnh, hoặc mất vật liệu tiến triển | Abrasive wear | Độ cứng của phôi, các hạt, giá đỡ lớp phủ, Giải phóng mặt bằng, và điều kiện cạnh |
| Lớp phủ vảy, nền trần, hoặc bóc tách quanh các hư hại cục bộ | Mất lớp hoặc hỏng lớp phủ kết dính | Độ bám dính, chuẩn bị bề mặt, biến dạng nền tảng, tác động, và khả năng tương thích quy trình |
| Vết nứt, khoai tây chiên lớn, sự uốn cong, hoặc gãy xương đột ngột | Hỏng hóc cơ học hoặc chất nền | Căn chỉnh, sự cứng cáp, hình học, Giải phóng mặt bằng, tác động, và tải máy ép |
| Cạnh phẳng hoặc cuộn mà không bị mất lớp phủ rõ ràng | Biến dạng dẻo | Độ cứng của chất nền, xử lý nhiệt, Tải, và hình học cạnh |
mài mòn do keo dán, Galling, và Thu gom Vật liệu
Mài mòn keo xảy ra khi bề mặt phôi và mặt đục lỗ tương tác đủ mạnh để vật liệu chuyển giao giữa chúng. Trong công nghệ đóng dấu, điều này có thể xuất hiện dưới dạng lem, sự tích tụ, tính điểm, hoặc các lớp cọ cục bộ trên máy đục lỗ.
Đóng gôn không chỉ được kiểm soát bằng độ cứng của lớp phủ. Điều này phụ thuộc vào toàn bộ cặp tiếp xúc:
- Bề mặt đục lỗ và lớp phủ
- Hợp kim phôi và xử lý bề mặt
- Áp suất tiếp xúc
- Khoảng cách trượt
- Độ nhám bề mặt
- Bôi trơn
- Nhiệt độ
Lớp phủ ma sát thấp có thể giúp trong một cặp vật liệu nhưng hoạt động kém dưới tải trọng khác, chất bôi trơn, hoặc bề mặt phôi. Nghiên cứu về tạo hình tấm kim loại cho thấy hiệu suất mài mòn thay đổi theo vật liệu dụng cụ, đánh bóng, tình trạng phôi, căng thẳng, và xử lý bề mặt thay vì chỉ theo một bảng xếp hạng lớp phủ duy nhất. Xem nghiên cứu về Vật liệu công cụ và xử lý bề mặt cho hiệu suất mài mòn.
Để chống mài mòn do keo dán, Các đặc tính lớp phủ hữu ích thường bao gồm:
- Xu hướng liên kết với phôi thấp
- Hành vi ma sát phù hợp trong điều kiện chất bôi trơn thực tế
- Độ bám dính mạnh mẽ với bề mặt đục lỗ
- Kết thúc cuối cùng mượt mà và được kiểm soát
- Khả năng chống lại thiệt hại cục bộ sau khi bắt đầu nhặt
Việc thu vật liệu không nên được coi là bằng chứng cho thấy lớp phủ hiện tại không phù hợp về mặt hóa học. Độ nhám, mảnh vụn, bôi trơn không đồng đều, áp suất bên quá mức, hoặc ô nhiễm bề mặt chi tiết có thể gây ra triệu chứng tương tự.
Mài mòn và mất cạnh lũy tiến
Mài mòn mài mòn dần dần loại bỏ vật liệu khỏi phần đục lỗ hoặc lớp phủ. Các biển báo điển hình bao gồm vết xước hướng, các rãnh, làm tròn cạnh, và sự mất dần độ chính xác kích thước.
Các nguồn có thể bao gồm:
- Vật liệu phôi cứng
- Oxit hoặc cặn
- Các hạt cứng hoặc mảnh vụn
- Bề mặt tấm tráng
- Cắt nhiều lần dưới áp suất cao
- Các cạnh cắt được hỗ trợ kém
Lớp phủ cứng hơn có thể chống mài mòn, nhưng chỉ khi lớp phủ vẫn dính chặt và nền có thể hỗ trợ nó. Một lớp màng rất cứng phủ lên nền bị biến dạng hoặc sứt mẻ sẽ không cung cấp dịch vụ ổn định.
Dùng cho mài mòn, ưu tiên toàn bộ hệ thống:
- Chống mài mòn lớp phủ
- Độ bám dính của lớp phủ
- Độ cứng của chất nền
- Độ dẻo dai của chất nền
- Khe hở đục lỗ chính xác
- Hình học cạnh ổn định
- Độ dày lớp phủ phù hợp
- Chuẩn bị bề mặt có kiểm soát
Các con số độ cứng công bố chỉ hữu ích khi phương pháp thử và hệ thống phủ của chúng được hiểu rõ. Chúng không nên được sử dụng như một bảng xếp hạng độc lập.
sự bong lớp, Sứt mẻ, và biến dạng không phải là cùng một thất bại
Sự bong lớp lớp phủ có thể xuất hiện như bong tróc, đang bong tróc, hoặc nền mặt phẳng phơi bày. Nguyên nhân có thể bao gồm độ bám dính yếu, chuẩn bị bề mặt kém, biến dạng nền quá mức, tải trọng va đập, ứng suất cạnh cục bộ, hoặc quá trình lắng đọng không tương thích.
Độ bám dính có thể được đánh giá bằng các phương pháp như kiểm tra vết xước hoặc lõm, tùy thuộc vào hệ thống phủ và thông số kỹ thuật. Tiêu chuẩn ISO 20502 bao phủ kiểm tra trầy xước để bám dính lớp phủ gốm, trong khi Tiêu chuẩn ISO 26443 xử lý đánh giá định tính bằng thụt lề Rockwell. Các tiêu chuẩn này không có nghĩa là mọi loại máy đục lớp phủ đều yêu cầu cả hai bài kiểm tra, nhưng chúng cung cấp các phương pháp được công nhận có thể được yêu cầu khi việc xác minh độ bám dính là quan trọng.
Nứt, khoai tây chiên lớn, sự uốn cong, hoặc hỏng đột ngột thường chỉ ra ngoài lớp phủ. Chúng có thể chỉ ra:
- Độ dẻo dai của chất nền không đủ
- Tác động quá mức
- Hình dạng đục lỗ kém
- Giải phóng mặt bằng không chính xác
- Sai lệch
- Tải bên
- Các vấn đề xử lý nhiệt
Một lớp phủ không thể phục hồi độ bền lõi của cú đấm yếu hoặc quá tải. Để chẩn đoán cơ học sâu hơn, Xem đục lỗ đứt gãy trong khuôn dập.
Loại trừ các vấn đề mà lớp phủ không thể khắc phục
Lớp phủ đột lỗ là một hệ thống bề mặt mỏng. Nó có thể thay đổi ma sát, hành vi bám dính, khả năng chống mài mòn, và ổn định nhiệt, nhưng nó không thể chỉnh sửa hình học hoặc đường tải của khuôn.
Trước khi yêu cầu một lớp phủ mới, Xác minh các điều kiện dưới đây.
Kiểm tra khoảng cách, Căn chỉnh, và Tải bên
Khe hở giữa mũi đục và khuôn không chính xác hoặc không đều có thể tạo ra áp lực cạnh bất thường, hình thành răng cưa quá mức, mòn một bên, và hư hại lớp phủ sớm.
Kiểm tra:
- Khe hở có đồng đều xung quanh cú đấm hay không
- Cú đấm có đi vào khuôn đồng tâm hay không
- Các trụ dẫn hướng và ống lót có bị mòn hay không
- Vũ nữ thoát y có tác dụng lực không đều hay không
- Định vị trang tính có ổn định hay không
- Các mảnh vụn có bị mắc kẹt trong khu vực làm việc hay không
- Liệu mài mòn có tập trung ở một bên của cú đấm hay không
Mất lớp phủ một bên đặc biệt quan trọng. Điều này có thể chỉ ra sự lệch căn chỉnh chứ không phải lớp phủ không phù hợp.
Mối quan hệ giữa các cú đấm, các hướng dẫn viên, các vòng đệm, vũ nữ thoát y, và các thành phần mài mòn được bao phủ rộng hơn trong Hướng dẫn thành phần khuôn.
Kiểm tra lớp nền, Xử lý nhiệt, Hình học cạnh, Kết thúc, và Bôi trơn
Lớp phủ cần một nền móng vững chắc. Xác nhận vật liệu đục lỗ, điều kiện độ cứng, và lịch sử xử lý nhiệt trước khi chọn lớp phủ.
Đánh giá:
- Lớp nền
- Độ cứng cuối cùng
- Độ dẻo dai cần thiết
- Bán kính cạnh và độ sắc nét
- Nồng độ căng thẳng cục bộ
- Độ nhám bề mặt
- Hướng đánh bóng
- Loại chất bôi trơn
- Tính nhất quán của phân phối chất bôi trơn
- Quy trình có cố ý khô hay không
Bề mặt được đánh bóng cao có thể làm giảm khả năng nhận trong một lần sử dụng, trong khi hoàn thiện không phù hợp có thể làm tăng độ bám dính cục bộ hoặc ngăn lớp phủ kết dính đúng cách. Chuẩn bị bề mặt phải đáp ứng cả tiếp xúc dập và quá trình phủ.
Bôi trơn cũng là một phần của hệ thống phủ. Một lớp phủ hoạt động tốt dưới sự bôi trơn kiểm soát có thể bị hỏng trong sản xuất khô. Lớp phủ không nên được coi là thay thế tự động cho chất bôi trơn trừ khi các thử nghiệm chuyên dụng chứng minh quá trình khô ổn định.
Phù hợp với chế độ mài mòn với các thuộc tính mà bề mặt phải cung cấp
Đừng bắt đầu bằng việc hỏi, "Tôi nên dùng TiN hay DLC?" Bắt đầu bằng cách hỏi bề mặt phải làm gì.
| Hao mòn hoặc điều kiện hoạt động | Thuộc tính ưu tiên | Những lưu ý chính |
| Galling hoặc nhặt vật liệu | Độ ái lực vật liệu thấp, Hành vi ma sát phù hợp, lớp hoàn thiện mịn, độ bám dính mạnh | Ma sát trong phòng thí nghiệm thấp không đảm bảo độ thu thấp trong sản xuất |
| Mài mòn cạnh | Độ cứng được hỗ trợ, khả năng chống mài mòn, độ bám dính, hình học cạnh ổn định | Độ cứng tối đa có thể làm tăng độ giòn hoặc bỏ qua độ yếu của chất nền |
| Lớp phủ bong tróc hoặc bong tróc | Độ bám dính, chuẩn bị bề mặt, độ ổn định của nền tảng, nhiệt độ quy trình tương thích | Sơn lại mà không chẩn đoán biến dạng có thể lặp lại lỗi |
| Nhiệt độ cao hoặc đạp xe nhanh | Ổn định nhiệt, khả năng chống oxy hóa, độ bám dính, độ bền cân bằng | Nhiệt độ hoạt động phải dựa trên quy trình thực tế |
| Độ bám dính và mài mòn hỗn hợp | Hành vi đa lớp hoặc tổng hợp cân bằng | Một thuộc tính đã xuất bản không thể đại diện cho toàn bộ hệ thống |
| Tác động, mẻ, hoặc gãy xương | Độ dẻo dai của chất nền, hình học, sự căn chỉnh, kiểm soát tải | Lớp phủ cứng hơn không phải là biện pháp khắc phục chính |
Ưu tiên tài sản đối với mài mòn keo
Để chống mài mòn do keo dán, Tập trung vào sự tương tác giữa lớp phủ và chi tiết thay vì chỉ có độ cứng lớp phủ.
Các câu hỏi hữu ích bao gồm:
- Liệu lớp phủ có xu hướng tương tác thấp với bề mặt chi tiết làm việc không??
- Kiểm tra ma sát nào đã được sử dụng để tạo dữ liệu của nhà cung cấp?
- Bài kiểm tra là khô hay đã bôi trơn?
- Vật liệu nào được sử dụng làm mặt đối diện?
- Đục lỗ phủ sẽ có lớp hoàn thiện như thế nào?
- Lớp phủ sẽ hoạt động như thế nào khi các cặn nhỏ bắt đầu hình thành?
Số liệu ma sát từ các nhà cung cấp khác nhau có thể không so sánh trực tiếp. Tải kiểm tra, Tốc độ, Độ ẩm, mặt đối lập, độ nhám bề mặt, chất bôi trơn, và phương pháp đo lường đều có thể thay đổi kết quả.
Ưu tiên tài sản đối với mài mòn
Dùng cho mài mòn, lớp phủ phải chống mất vật liệu trong khi vẫn được hỗ trợ bởi đục lỗ.
Ưu tiên:
- Chống mài mòn khi tiếp xúc nhiều lần
- Độ bám dính mạnh mẽ giữa lớp phủ với bề mặt
- Độ cứng bề mặt thích hợp
- Đủ độ dẻo dai cho tải cạnh
- Độ dày lớp phủ ổn định
- Chuẩn bị tiên tiến có kiểm soát
Nếu nền bị biến dạng dưới tải trọng, Ngay cả lớp phủ chống mài mòn cao cũng có thể bị nứt hoặc tách ra.
Ưu tiên tài sản cho quần áo nóng hoặc hỗn hợp
Dập tốc độ cao, vật liệu dày, tấm chịu lực cao, và trượt mạnh có thể kết hợp nhiệt độ, sự mài mòn, độ bám dính, và ứng suất chu kỳ.
Trong những trường hợp này, danh sách rút gọn có thể cần:
- Độ ổn định nhiệt cao hơn
- Khả năng chống oxy hóa
- Độ bám dính mạnh mẽ
- Kiến trúc nhiều lớp
- Độ cứng và độ dẻo dai cân bằng
- Khả năng tương thích với điều kiện xử lý nhiệt của cú đấm
Một lớp phủ đa lớp độc quyền có thể phù hợp, Nhưng tên thương hiệu của nó không phải là một thông số kỹ thuật. Nhà cung cấp nên cung cấp đủ thông tin để đánh giá nhiệt độ quy trình, Độ dày, Bề mặt hoàn thiện, chất nền được khuyến nghị, và điều kiện hao mòn dự kiến.
So sánh các dòng sơn phủ phổ biến mà không cần tìm kiếm người chiến thắng toàn cầu
Bảng dưới đây trình bày các họ lớp phủ như các ứng viên, câu trả lời không cố định. Hiệu suất thực tế phụ thuộc vào kiến trúc lớp phủ, quy trình lắng nghe, Chất nền, Kết thúc, phôi, sự bôi trơn, và điều kiện báo chí.
| Gia đình lớp phủ | Tại sao nó có thể được xem xét | Điều kiện để xác minh | Hạn chế chính |
| TiN | Lớp phủ tham chiếu chung; có thể cung cấp hiệu suất mài mòn và ma sát tổng thể hữu ích | Nền tảng, độ bám dính, Kết thúc, Độ dày, tương tác với vật liệu | Không tự động phù hợp với mài mòn nghiêm trọng hoặc mài mòn hỗn hợp |
| TiCN | Thường được điều tra khi khả năng chống mài mòn là quan trọng | Độ dẻo dai, độ bám dính, tải trọng cạnh, chi tiết lắng nghe lời khai | Chỉ riêng độ cứng cao không đảm bảo hiệu suất cạnh ổn định |
| CrN | Có thể được xem xét cho các tiếp điểm mài mòn và hình thành chất kết dính được chọn | Vật liệu phôi, Kết thúc, chất bôi trơn, Áp lực | Kết quả vẫn phụ thuộc vào ứng dụng |
| DLC | Có thể mang lại lợi ích ma sát thấp và chống lấy hàng trong các ứng dụng được chọn | Loại DLC, quy trình lắng nghe, độ bám dính, Nhiệt độ, Chất nền | "DLC" mô tả một gia đình, không có lớp phủ đồng nhất nào |
| TiAlN | Có thể được xem xét khi ổn định nhiệt quan trọng | Nhiệt độ quy trình, Kiến trúc, phôi, độ bám dính | Có thể không phù hợp khi ăn mòn hơn là nhiệt là vấn đề chính |
| AlCrN | Có thể được điều tra cho các điều kiện mài mòn hoặc nhiệt độ khắt khe | Hệ thống nhà cung cấp, Độ dày, Chất nền, tải trọng cạnh | Thành phần chung không xác định lớp phủ đầy đủ |
| Hệ thống nhiều lớp độc quyền | Có thể cân bằng độ bám dính, khả năng chống mài mòn, sự cứng cáp, hoặc hành vi nhiệt độ | Dữ liệu kỹ thuật đầy đủ và bằng chứng sản xuất | Khó so sánh chỉ bằng tên thương hiệu |
TiN và TiCN
TiN thường được sử dụng làm cơ sở trong các cuộc thảo luận về lớp phủ đục lỗ. Nó có thể mang lại sự cân bằng thực tiễn trong các ứng dụng dập được chọn lọc, Nhưng nó vẫn nên được đánh giá so với chế độ mài mòn thực tế, phôi, chất bôi trơn, Bề mặt hoàn thiện, và chất nền.
TiCN thường được đặt ở vị trí mà khả năng chống mài mòn là mối quan tâm lớn. Điều đó không có nghĩa là nó trở thành lựa chọn tự động cho mọi ứng dụng mài mòn. Lớp phủ cứng vẫn có thể hỏng nếu:
- Chất nền biến dạng
- Các chip tiên tiến
- Độ bám dính yếu
- Giải phóng mặt bằng không chính xác
- Phôi tạo ra sự chuyển vật liệu nghiêm trọng
- Quá trình phủ ảnh hưởng đến cú đấm được xử lý nhiệt
SunshinePro của Trang sản phẩm chốt đục lỗ liệt kê TiN và TiCN trong số các lựa chọn xử lý bề mặt có sẵn. Khả năng sẵn có và tương thích vẫn cần được xác nhận với chính xác vật liệu đục lỗ, hình học, Kích thước, và điều kiện sản xuất.
CrN và DLC
CrN có thể được xem xét khi chuyển giao vật liệu, gây khó chịu, hoặc tiếp xúc trượt là vấn đề. Sự phù hợp của nó phụ thuộc vào từng chi tiết cụ thể, đánh bóng, chất bôi trơn, áp lực tiếp xúc, và hệ thống phủ.
DLC có thể phù hợp khi cần giảm ma sát hoặc giảm tương tác keo. Tuy nhiên, DLC không phải là một vật liệu cố định. Các hệ thống DLC khác nhau có thể khác nhau:
- Thành phần
- Kiến trúc lớp
- Quy trình lắng đọng
- Lớp bám dính
- Độ cứng
- Khả năng chịu nhiệt độ
- Bề mặt hoàn thiện
- Khả năng tương thích của chất nền
Không nên giả định rằng máy đục lỗ phủ DLC sẽ hết chỉ vì nhà cung cấp báo cáo hệ số ma sát thấp.
SunshinePro liệt kê DLC trên các trang đục lỗ thép không gỉ và carbide được chọn lọc, Nhưng điều này không đảm bảo tính phổ biến cho mọi vật liệu hoặc hình dạng đục lỗ. Xác nhận chính xác hệ thống phủ và quy trình trước khi đặt hàng.
TiAlN, AlCrN, và các hệ thống đa lớp độc quyền
TiAlN, AlCrN, và các hệ thống đa lớp liên quan có thể được nghiên cứu khi ổn định nhiệt, khả năng chống oxy hóa, hoặc khả năng chống mài mòn kết hợp là quan trọng.
Những hệ thống này thường có ý nghĩa hơn khi người mua biết:
- Nhiệt độ hoạt động hoặc kiểu nhiệt
- Chế độ đeo chủ đạo
- Chất nền đục lỗ
- Độ dày lớp phủ
- Nhiệt độ quá trình
- Kiến trúc lớp
- Kết thúc cuối cùng cần thiết
Tên độc quyền không nên thay thế đặc tả kỹ thuật. Hai lớp phủ có nhãn thành phần tương tự có thể sử dụng các lớp kết dính khác nhau, độ dày, phương pháp chuẩn bị, hoặc điều kiện lắng đọng.
Xử lý lớp phủ và đục lỗ như một hệ thống
Lớp phủ đục lỗ chỉ hoạt động tốt như lớp nền hỗ trợ nó. Cùng một lớp phủ có thể hoạt động khác nhau trên thép dụng cụ, thép tốc độ cao, hoặc cacbua vonfram vì mỗi chất nền có độ cứng khác nhau, sự cứng cáp, hành vi cạnh, và các ràng buộc xử lý nhiệt.
SunshinePro liệt kê công cụ thép, thép tốc độ cao, Đạt chuẩn ASP, và các loại vật liệu cacbua cho sản phẩm đục lỗ. Nó cũng liệt kê gia công, mài chính xác, và xử lý nhiệt chân không trên các trang đục lỗ liên quan. Những khả năng này thiết lập bối cảnh sản xuất đục lỗ có sẵn, nhưng chúng không chứng minh rằng mọi vật liệu đều có thể phủ được mọi lớp phủ.
thép dụng cụ, Thép tốc độ cao, và cacbua cần các kiểm tra khác nhau
| Lớp chất nền | Kiểm tra chính trước khi sơn | Rủi ro điển hình cần quản lý |
| Thép công cụ | Độ dở chính xác, độ cứng cuối cùng, sự cứng cáp, điều kiện tôi luyện, chuẩn bị bề mặt | Hỗ trợ không đầy đủ, biến dạng, hoặc bị sứt mẻ |
| Thép tốc độ cao | Điều kiện xử lý nhiệt, độ bền giữ được, độ bền cạnh, nhiệt độ quy trình | Hành vi cạnh giòn hoặc không tương thích với quy trình phủ |
| Cacbua vonfram | Cấp cacbua, hệ thống bìa cứng, hình học cạnh, phơi nhiễm tác động, sự chuẩn bị | Gãy mép, độ nhạy va đập, hoặc khó khăn về độ bám dính |
Carbide có thể cung cấp khả năng chống mài mòn mạnh mẽ, Nhưng nó không tự động là nền tảng tốt nhất khi có va đập hoặc lệch hướng. Thép dụng cụ hoặc HSS có thể cung cấp cân bằng độ dai phù hợp hơn trong một số thao tác.
Nhà cung cấp lớp phủ nên nhận được thông số kỹ thuật chính xác của chất nền thay vì nhãn rộng như "thép cứng".
Xác nhận quá trình lắng đọng và khả năng tương thích nhiệt độ
Các tuyến phủ phổ biến bao gồm PVD, PACVD, và CVD. Người đọc không cần phải trở thành chuyên gia lấy lời khai, nhưng một số câu hỏi quy trình ảnh hưởng đến sức mạnh:
- Quy trình lắng nghe sẽ được sử dụng như thế nào?
- Nhiệt độ mà cú đấm sẽ trải qua?
- Nhiệt độ đó có phù hợp với quá trình xử lý nhiệt của cú đục không?
- Liệu hình học có được phủ lớp phủ đầy đủ không??
- Ý chí tiên tiến, cán, đầu, hoặc các bề mặt lắp đặt được che phủ?
- Đánh bóng được thực hiện trước hay sau khi phủ lớp?
- Quy trình có thay đổi kích thước cuối cùng hoặc lớp hoàn thiện bề mặt không??
Đừng cho rằng nhà sản xuất đục lỗ tự phủ lớp phủ tại nhà. Trang web của SunshinePro liệt kê các lựa chọn phủ nhưng không công khai thiết lập PVD nội bộ, PACVD, hoặc cơ sở CVD.
Chuẩn bị bề mặt điều khiển, Độ dày, che nạ, và Kích thước cuối cùng
Độ dày lớp phủ nhỏ, Nhưng nó vẫn có thể ảnh hưởng đến bề mặt đục chính xác. RFQ nên xác định kích thước áp dụng trước hay sau khi phủ.
Chỉ định:
- Tình trạng bề mặt trước khi sơn
- Yêu cầu hoàn thiện bề mặt cuối cùng
- Chuẩn bị cạnh
- Các khu vực được phủ
- Các khu vực cần đeo khẩu trang
- Đường kính tới hạn cuối cùng
- Yêu cầu tiên tiến
- Trách nhiệm kiểm tra
- Được phép đánh bóng sau lớp phủ
SunshinePro liệt kê khả năng dung sai lên đến ±0.002 mm trên các trang đục lỗ được chọn. Con số đó không nên được coi là đảm bảo phổ quát cho mọi bộ phận được phủ. Khả năng cuối cùng phụ thuộc vào vật liệu, chiều dài, hình học, độ dày lớp phủ, che nạ, và yêu cầu kiểm tra.
Điều chỉnh danh sách rút gọn cho phôi và điều kiện sản xuất
Chỉ riêng vật liệu phôi là chưa đủ để chọn lớp phủ đục lỗ. Loại thép không gỉ, Ví dụ, có thể hoạt động khác nhau tùy theo độ cứng, Độ dày, Bề mặt hoàn thiện, sự bôi trơn, và tốc độ sản xuất.
Ghi lại các điều kiện liên hệ thực tế trước khi yêu cầu đề xuất.
Ghi lại vật liệu và bề mặt của phôi, Không Chỉ Là Tên Hợp Kim
Cung cấp:
- Lớp vật liệu
- Độ cứng hoặc nhiệt độ
- Độ dày tấm
- Bề mặt trần hoặc tráng
- mạ kẽm, được điện hóa, phủ thiếc, được sơn, hoặc các phương pháp điều trị khác
- Oxit hoặc cặn
- Các chất gây ô nhiễm đã biết
- Biến thể lô vật liệu
Nghiên cứu về dập thép mạ thiếc cho thấy lý do tại sao bề mặt chi tiết lại quan trọng. Chuyển giao vật liệu, sự bôi trơn, độ bám dính lớp phủ, và việc chuẩn bị chất nền tương tác theo những cách mà bảng xếp hạng phòng thí nghiệm đơn giản có thể không phản ánh được.
Một lớp phủ hoạt động tốt trên thép trần có thể có hành vi khác với lớp phủ bề mặt kim loại.
Bao gồm bôi trơn, Tốc độ, Tải trọng, và Loại tiếp xúc
Nhà cung cấp cũng cần dữ liệu quy trình:
- Sản xuất khô hoặc bôi trơn
- Loại chất bôi trơn
- Phương pháp ứng dụng
- Tính nhất quán trong phân phối
- Đột quỵ mỗi phút
- Nhấn tải
- Độ dày tấm
- Cắt hoặc hình thành tiếp điểm
- Khoảng cách trượt
- Nhiệt bất thường
- Thời gian hoặc số lần đột quỵ trước khi hỏng hóc
Xỏ khuyên có kiểu tiếp xúc khác với hình dạng trượt dài. Một lớp phủ được khuyến nghị cho máy đột tạo hình không nên được cho là hoạt động giống hệt nhau trên lưỡi cắt sắc.
Lưu ý khi sự cố xuất hiện. Sự cố chỉ bắt đầu sau khi chip nóng lên có thể cần một cuộc điều tra khác so với hư hại nhìn thấy được khi khởi động.
Chuẩn bị RFQ đục lỗ tráng mà nhà cung cấp có thể đánh giá
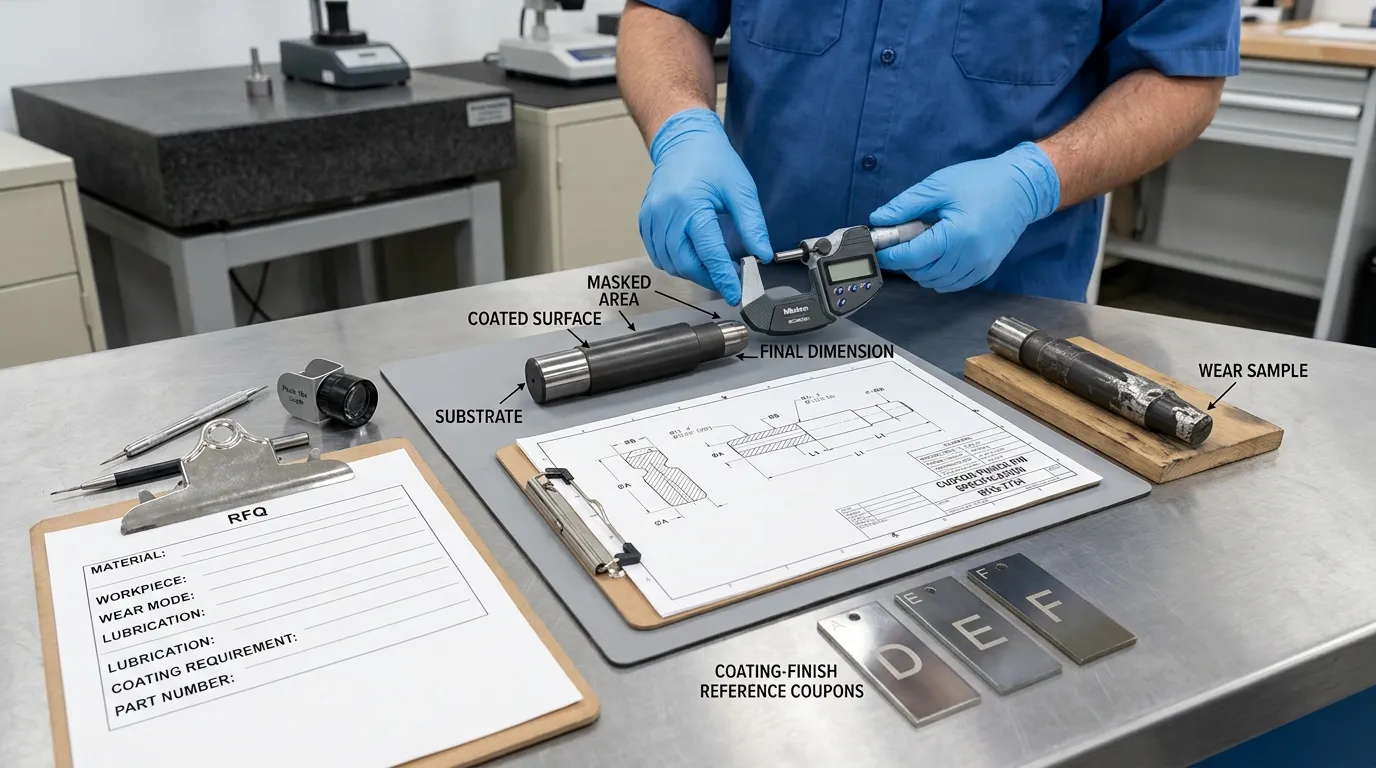
Nhà cung cấp không thể lựa chọn lớp phủ một cách có trách nhiệm chỉ dựa trên đường kính mũi đục và tên chi tiết. RFQ nên kết hợp dữ liệu đục lỗ, bằng chứng thất bại, điều kiện sản xuất, và yêu cầu kiểm tra.
SunshinePro cho biết họ sản xuất các linh kiện không tiêu chuẩn tùy chỉnh từ bản vẽ hoặc mẫu. Nó dập trang đục lỗ và các trang chốt đục lỗ cung cấp bối cảnh vật liệu và sản xuất phù hợp cho yêu cầu tùy chỉnh.
Dữ liệu ứng dụng và đục lỗ để cung cấp
Bao gồm:
- Bản vẽ và sửa đổi đục lỗ
- Kích thước và dung sai quan trọng
- Hình dạng đục lỗ và cấu hình đầu
- Lớp nền
- Độ cứng cuối cùng hoặc điều kiện xử lý nhiệt
- Lớp phủ hoặc xử lý bề mặt hiện có
- Cấp phôi
- Lớp phủ bề mặt phôi
- Độ dày tấm
- Đấm, sắc bén, hoặc thao tác tạo hình
- Khe hở đục lỗ
- Trạng thái căn chỉnh
- Bôi trơn
- Tốc độ nhấn
- Chế độ lỗi hiện tại
- Khoảng thời gian sản xuất hiện tại trước khi hỏng hóc
- Hình ảnh của những cú đấm bị mòn
- Các mẫu đục lỗ không thành công khi thực tế
- Đầu ra mục tiêu
- Tiêu chí chấp nhận
Mô tả mức độ mòn thay vì chỉ ghi "tuổi thọ dụng cụ ngắn." Nêu rõ vấn đề có phải do pickup hay không, làm tròn cạnh, đang bong tróc, mẻ, biến dạng, sự phát triển của gờ, vết cào phần, hoặc một điều kiện đo lường khác.
Dữ liệu sơn phủ và kiểm tra để yêu cầu
Yêu cầu nhà cung cấp xác định:
- Họ lớp phủ chung
- Tên hệ thống phủ độc quyền, nếu có
- Quy trình lắng đọng
- Độ dày lớp phủ danh nghĩa
- Khả năng tương thích nhiệt độ quy trình
- Phương pháp chuẩn bị bề mặt
- Lớp bám dính hoặc kiến trúc nhiều lớp nếu có liên quan
- Bề mặt mặt nạ
- Yêu cầu độ nhám cuối cùng
- Trách nhiệm chiều cuối cùng
- Phương pháp kiểm tra
- Giấy chứng nhận lớp phủ hoặc hồ sơ quy trình
- Hướng dẫn mài lại
- Giới hạn tước và sơn lại
Không phải đơn hàng nào cũng yêu cầu kiểm tra độ bám dính trong phòng thí nghiệm, Nhưng người mua nên biết bằng chứng nào có sẵn khi rủi ro biện minh.
Nhà sản xuất máy đột và nhà cung cấp lớp phủ nên cùng nhau xem xét ứng dụng khi có thể. Nhà sản xuất hiểu rõ hình học, Chất nền, xử lý nhiệt, và kích thước cuối cùng, trong khi nhà cung cấp lớp phủ hiểu rõ khả năng tương thích lắng đọng và giới hạn của hệ thống lớp phủ.
Xác nhận khuyến nghị trong thử nghiệm sản xuất có kiểm soát
Dữ liệu nhà cung cấp và các thử nghiệm trong phòng thí nghiệm có thể thu hẹp danh sách rút gọn, nhưng chúng không thể đảm bảo hiệu suất dập. Xác thực các ứng viên tiềm năng trong điều kiện đại diện cho sản xuất.
Một phiên tòa hữu ích chỉ nên so sánh một số ít lựa chọn có thể bảo vệ được. Việc thử nghiệm quá nhiều lớp phủ trong khi thay đổi các biến số khác khiến kết quả khó giải mã.
Sử dụng các điều kiện tương tự và xác định lỗi trước khi dùng thử
Khi có thể, giữ các biến này không đổi:
- Hình học đục lỗ
- Đục lỗ nền
- Xử lý nhiệt
- Chuẩn bị cạnh
- Giải phóng mặt bằng
- Căn chỉnh
- Lô phôi
- Chất bôi trơn
- Cài đặt báo chí
- Phương pháp kiểm tra
Định nghĩa lỗi trước khi bắt đầu sản xuất. Các điểm cuối có thể bao gồm:
- Độ mòn kích thước tối đa
- Giới hạn gờ
- Giới hạn lấy vật liệu
- Khuyết tật bề mặt hoàn thiện
- Tách lớp phủ
- Lực tước quá mức
- Sứt mẻ hoặc gãy dụng cụ
Kiểm tra máy đục lỗ theo khoảng thời gian dự kiến thay vì chỉ sau khi hỏng hóc hoàn toàn. Quá trình mài mòn có thể cho thấy liệu lớp phủ có làm chậm quá trình hư hại hay không, thay đổi cơ chế lỗi, hoặc chỉ che giấu các triệu chứng ban đầu.
So sánh Chi phí trên mỗi bộ phận chấp nhận được, Không Chỉ Giá Phủ
Lớp phủ rẻ nhất không phải lúc nào cũng là lựa chọn rẻ nhất, và lớp phủ bền nhất không tự động là tiết kiệm nhất.
Bao gồm:
- Chi phí sản xuất cú đấm
- Chi phí sơn phủ
- Chi phí mài lại
- Chi phí tước và sơn lại
- Nhấn thời gian ngừng hoạt động
- Làm sạch và loại bỏ xe bán tải
- Phế liệu
- Làm lại
- Đầu ra phần chấp nhận được
Một phép tính thực tiễn là:
Tổng chi phí dụng cụ và gián đoạn ÷ các bộ phận được chấp nhận được sản xuất
Điều này tránh được các hệ số nhân tuổi thọ công cụ không được hỗ trợ và giữ quyết định gắn liền với hiệu suất sản xuất thực tế.
Sử dụng trình tự lựa chọn lớp phủ năm bước
Quyết định đục lớp phủ đáng tin cậy được thực hiện theo thứ tự này:
- Phân loại lỗi. Mài mòn keo riêng biệt, sự mài mòn, Tách lớp, mẻ, và biến dạng.
- Khắc phục nguyên nhân không phủ. Xem xét phê duyệt, sự căn chỉnh, hình học, Chất nền, xử lý nhiệt, Kết thúc, và bôi trơn.
- Định nghĩa các thuộc tính cần thiết. Ưu tiên độ bám dính, khả năng chống mài mòn, hành vi ma sát, sự tương thích vật chất, sự cứng cáp, hoặc ổn định nhiệt theo tình trạng được chẩn đoán.
- Xác nhận khả năng tương thích hệ thống. Kiểm tra họ lớp phủ, Chất nền, quy trình lắng nghe, Độ dày, che nạ, Kết thúc, và kích thước cuối cùng.
- Xác thực trong quá trình sản xuất. So sánh các hệ thống được chọn lọc dưới điều kiện kiểm soát và đo lường chi phí trên mỗi bộ phận chấp nhận được.
SunshinePro cung cấp các bộ phận đục lỗ tùy chỉnh dựa trên bản vẽ hoặc mẫu và liệt kê nhiều vật liệu đục lỗ cùng các lựa chọn lớp phủ trên trang sản phẩm của mình. Để yêu cầu đánh giá có ý nghĩa, gây ấn tượng mạnh, Chất nền, chi tiết phôi, đeo bằng chứng, sự bôi trơn, và điều kiện sản xuất thông qua Trang liên hệ SunshinePro. Mục tiêu nên là một danh sách rút gọn và kế hoạch thử nghiệm có cơ sở kỹ thuật — không phải một khuyến nghị phủ phủ chung chung.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
