



Tính toán khe hở đục lỗ và khuôn theo vật liệu và độ dày
Khoảng cách của máy đột và khuôn thường được tính dựa trên độ dày tấm và tỷ lệ khoảng cách phụ thuộc vào vật liệu:
- Khoảng cách riêng cho từng bên:
c = t × r - Dọn sạch toàn bộ:
C = 2c
Tại đây, t là độ dày tấm và r là tỷ lệ thanh toán được biểu thị dưới dạng thập phân. Tỷ lệ 10% trên mỗi bên trở thành 0.10 trong công thức.
Việc tính toán cũng phải tính đến phép toán. Xỏ khuyên, máy đục lỗ thường kiểm soát kích thước lỗ hoàn thiện. Trong trạng thái làm trống, Lỗ mở khuôn thường kiểm soát kích thước trống hoàn chỉnh. Hướng dẫn này chỉ tập trung vào phép tính đó và việc xác thực thực tế. Để biết thông tin rộng hơn về các loại khuôn, Vật liệu, các mức dung sai, và nguồn cung, xem Hướng dẫn đục lỗ (được suy luận).
Kết quả tính toán là giá trị khởi đầu, Không phải là thiết lập sản xuất phổ quát. Lớp vật liệu, độ bền kéo, biến thiên độ dày, mài mòn dụng cụ, sự căn chỉnh, sự lệch hướng bằng áp lực, và điều kiện lưỡi cắt cần thiết đều có thể biện minh cho việc điều chỉnh.
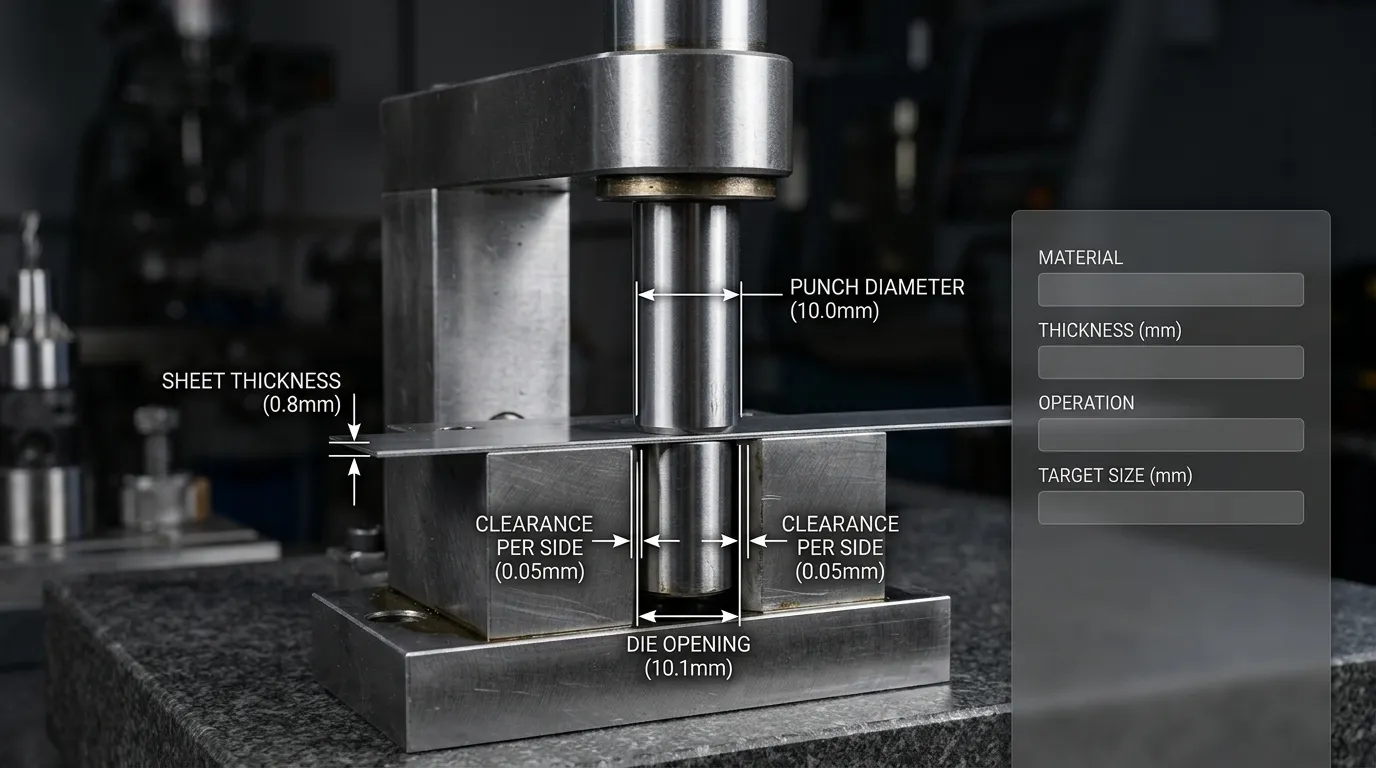
Máy tính Punch and Die Clearance
Sử dụng các đầu vào sau:
| Đầu vào | Nhập nội dung |
|---|---|
Độ dày tấm, t | Độ dày thực tế hoặc danh nghĩa tính bằng mm hoặc inch |
| Vật chất | Nhôm, đồng, đồng thau, Thép, thép không gỉ, hoặc một điểm số được ghi nhận |
Tỷ lệ khoảng trống, r | Một nhãn rõ ràng mỗi bên Tỷ lệ phần trăm |
| hoạt động | Xỏ lỗ hoặc làm trống |
| Thứ nguyên mục tiêu | Kích thước lỗ hoàn thiện để xỏ lỗ hoặc kích thước trống hoàn thiện để làm trống |
Dãy số của máy tính là:
- Chuyển đổi phần trăm đã chọn thành số thập phân.
- Nhân độ dày với tỷ lệ để có khoảng cách trên mỗi mặt.
- Nhân kết quả mỗi bên với hai để có được toàn bộ khoảng trống.
- Áp dụng toàn bộ khoảng cách tùy theo thao tác là xuyên thủng hay làm trống.
Khoảng cách riêng cho từng bên:
c = t × rDọn sạch toàn bộ:
C = 2 × cĐâm thủng lỗ mở:
Ddie = Dpunch + CKích thước đục lỗ làm trống:
Dpunch = Dblank − C
Chạy toàn bộ phép tính trong một hệ thống đơn vị. Nếu nhập độ dày tính bằng milimét, Tất cả kích thước đục lỗ và khuôn kết quả sẽ tính bằng milimét. Chỉ chuyển đổi giá trị cuối cùng sang inch khi cần thiết.
Nhập tài liệu, Độ dày, hoạt động, và Kích thước mục tiêu
Sử dụng độ dày vật liệu thực tế khi có sẵn. Giá trị đồng hồ danh định có thể khác với báng đo được, và sự chênh lệch đó được chuyển trực tiếp vào khoảng trống tính toán.
Dòng vật liệu cung cấp tỷ lệ ban đầu, nhưng nó không thay thế chính xác cấp độ. "Thép," ví dụ, có thể chỉ các vật liệu có độ bền kéo và hành vi cắt rất khác nhau. Dành cho thép cường độ cao, gia súc cứng, hoặc hợp kim chưa niêm yết, Sử dụng dữ liệu đặc thù theo cấp hoặc yêu cầu đánh giá kỹ thuật thay vì chọn vật liệu chung gần nhất.
Chọn thao tác một cách cẩn thận:
- Xỏ khuyên: đặc điểm cần thiết là lỗ để lại trên tờ.
- Làm trống: mảnh đã tháo ra là bộ phận hoàn thiện cần thiết.
Nhập cùng một kích thước mục tiêu cho thao tác sai sẽ tạo ra kích thước đục hoặc khuôn sai.
Đọc kết quả: theo mặt, Tổng cộng, Cú đấm, và Kích thước khuôn
Một kết quả hữu ích nên hiển thị nhiều hơn một số. Nó nên xác định:
- Danh mục vật liệu;
- tỷ lệ đã chọn;
- Tỷ lệ đó là theo bên hay tổng;
- khoảng trống mỗi bên;
- Tổng giải phóng mặt bằng;
- kích thước được điều khiển bởi phép toán;
- kích thước đục lỗ tính toán;
- mở xúc xắc tính toán;
- tương đương hệ mét và hoàng gia;
- bất kỳ giới hạn nào gắn liền với vật liệu đã chọn.
Tránh làm tròn quá sớm. Giữ nguyên giá trị tính toán đầy đủ qua phép tính, sau đó làm tròn kích thước khuôn cuối cùng theo dung sai vẽ và độ phân giải sản xuất thực tế.
Cách tính toán giải phóng mặt bằng hoạt động
Khoảng cách giữa mũi đục và khuôn là khoảng cách giữa cạnh cắt của mũi đục và cạnh cắt tương ứng của khuôn. MISUMI định nghĩa tỷ lệ khuyến nghị của mình là mức thông qua mỗi bên, nghĩa là tỷ lệ phần trăm áp dụng độc lập cho từng cạnh cắt.
Sự phân biệt này quan trọng vì các tài liệu khác dùng "khoảng cách khuôn die" để chỉ toàn bộ sự khác biệt giữa kích thước đục lỗ và khuôn. CONIC, Ví dụ, Định nghĩa khoảng cách là sự khác biệt giữa kích thước đục lỗ và kích thước khuôn, trong khi các tham chiếu kiểu Roper Whitney cũng có thể mô tả tổng giá trị xóa khuôn. Một tỷ lệ phần trăm không thể được chuyển an toàn từ công thức này sang công thức khác cho đến khi quy ước của nó được xác nhận.
Khe hở mỗi bên so với tổng khoảng trống
Giả sử một cú đục tròn có đường kính 10.00 mm và lỗ mở khuôn 10,20 mm.
Sự khác biệt về kích thước là:
10.20 − 10.00 = 0.20 mm
Điều đó 0.20 mm là giải phóng mặt bằng toàn bộ hoặc đường kính. Khoảng cách tại mỗi cạnh cắt là:
0.20 ÷ 2 = 0.10 mm per side
| Hội nghị | Ý nghĩa | Giá trị trong ví dụ này |
| Khe hở mỗi bên hoặc xuyên tâm | Khoảng cách ở một lưỡi cắt | 0.10 mm |
| Khoảng trống toàn bộ hoặc đường kính | Sự khác biệt hoàn toàn giữa kích thước đục lỗ và khuôn | 0.20 mm |
Nếu biểu đồ khuyến nghị 10% mỗi bên, tính toán t × 0.10 và sau đó nhân đôi kết quả cho sự khác biệt kích thước toàn bộ giữa đột và khuôn.
Nếu biểu đồ khuyến nghị 20% Tổng giải phóng mặt bằng, tính toán t × 0.20 một lần. Đừng nhân đôi lần nữa.
Công thức cơ bản
Đối với nguồn chỉ định tỷ lệ trên mỗi bên:
c = t × r
Trong đó:
c= khoảng trống mỗi bên;t= độ dày tấm;r= tỷ lệ khoảng cách trên mỗi cạnh tính theo thập phân.
Sau đó:
C = 2c
Trong đó:
C= khoảng cách tổng giữa kích thước đục lỗ và khuôn.
Với điểm 1.0 Tấm mm với khoảng cách 8% mỗi mặt:
c = 1.0 × 0.08 = 0.08 mm
C = 2 × 0.08 = 0.16 mm
Tỷ lệ phần trăm đại diện cho một tỷ lệ độ dày. Do đó, một tấm dày hơn tạo ra khoảng cách kích thước lớn hơn ngay cả khi tỷ lệ đã chọn không thay đổi.
Xỏ lỗ và làm trống sử dụng khe hở khác nhau
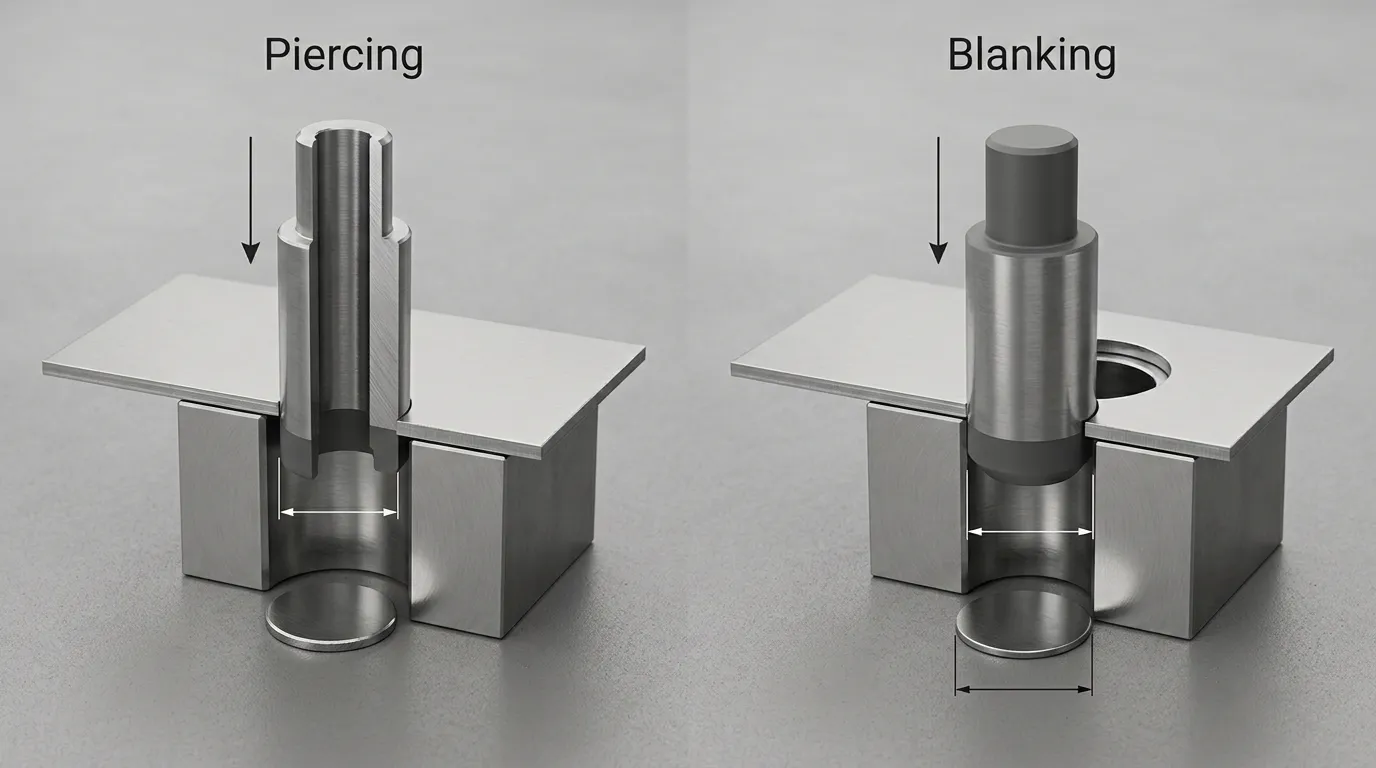
Cùng một khoảng cách mỗi bên có thể được sử dụng trong cả hai hoạt động, nhưng nó được áp dụng cho các kích thước dụng cụ khác nhau.
| hoạt động | Thành phẩm | Thứ nguyên thường được giữ cho mục tiêu | Kích thước giao phối |
| Xỏ khuyên | Lỗ trên tấm | Kích thước cú đấm | Mở khuôn lớn hơn |
| Làm trống | Mảnh được lấy ra khỏi trang tính | Mở đầu | Cú đấm nhỏ hơn |
Hướng dẫn về dụng cụ của Mate cho biết, trong quá trình làm trống, kích thước khuôn là kích thước trống và kích thước đục lỗ được tính từ kích thước khuôn.
Tính toán xỏ lỗ
Xỏ khuyên, máy đục lỗ thường xác định kích thước lỗ hoàn thiện.
Đối với đường kính lỗ yêu cầu là Dh:
Dpunch = Dh
Ddie = Dh + C
Nếu lỗ mục tiêu là 12.00 mm và tổng khoảng sáng là 0,24 mm:
- Kích thước cú đấm:
12.00 mm - Mở đầu:
12.24 mm
Viên đạn đã lấy ra là phế liệu. Kích thước và hình dạng cạnh của nó vẫn có thể cung cấp bằng chứng hữu ích khi kiểm tra xem khe hở có hoạt động đúng hay không.
Tính toán trống
Trong trạng thái làm trống, Phần bị loại bỏ là bộ phận cần thiết, do đó, việc mở khuôn thường xác định kích thước bên ngoài của nó.
Đối với kích thước trống bắt buộc của Db:
Ddie = Db
Dpunch = Db − C
Nếu khoảng trống yêu cầu là 30.00 mm và tổng khoảng sáng là 0,24 mm:
- Mở đầu:
30.00 mm - Kích thước cú đấm:
29.76 mm
Việc làm trống có thể cần điều chỉnh thêm khi tường thẳng, độ thuôn giảm, hoặc độ sâu bóng đặc biệt là quan trọng. Mate khuyến nghị xác định các kích thước trống quan trọng và xử lý dụng cụ làm trống khác với xỏ khuyên thông thường.
Giải phóng mặt bằng bắt đầu theo vật liệu và độ dày
Bảng sau đây sử dụng cấp tiêu chuẩn, giá trị một chiều Xuất bản trong Tham chiếu lựa chọn giải phóng mặt bằng của MISUMI. Những tỷ lệ phần trăm này là các tham chiếu khởi đầu, không phải thiết lập phổ quát. Nhãn điều kiện vật liệu là các loại của nguồn và cần được kiểm tra với loại thực tế, độ bền kéo, hợp kim, OR TEMPER.
| Danh mục vật liệu | Điều kiện | Khoảng trống bắt đầu mỗi bên |
| Hợp kim nhôm | Mềm mại | 6% độ dày |
| Hợp kim nhôm | Trung bình | 8% độ dày |
| Hợp kim nhôm | Khó | 10% độ dày |
| Đồng dẻo dai | Mềm mại | 8% độ dày |
| Đồng dẻo dai | Khó | 10% độ dày |
| Đồng thau | Mềm mại | 8% độ dày |
| Đồng thau | Khó | 10% độ dày |
| Thép | Cực kỳ mềm mại | 10% độ dày |
| Thép | Mềm mại | 12% độ dày |
| Thép | Khó | 15% độ dày |
| Thép không gỉ | Mềm mại | 12% độ dày |
| Thép không gỉ | Khó | 15% độ dày |
Ví dụ, nhôm trung bình với độ dày 1,5 mm với tỷ lệ 8% mỗi mặt cho phép:
c = 1.5 × 0.08 = 0.12 mm per side
C = 0.24 mm total clearance
Cách chọn tỷ lệ khởi điểm
Sử dụng chuỗi này:
- Xác định chính xác loại vật liệu, hợp kim, OR TEMPER.
- Xác nhận độ dày đo được hoặc kiểm soát dung sai.
- Chọn một danh mục vật liệu đã xuất bản thực sự phù hợp với hàng tồn kho.
- Xác nhận phần trăm nguồn là theo bên hay tổng.
- Tính khoảng cách kích thước.
- Kiểm tra xem máy in có phải, hệ thống dụng cụ, và điều kiện cạnh yêu cầu áp đặt khuyến nghị khác.
- Xác thực kết quả bằng cắt thử trước khi sản xuất cuối cùng.
Đừng chọn phần trăm nhỏ nhất chỉ để có vùng bóng lớn hơn. Khoảng cách nhỏ hơn làm tăng độ nhạy với căn chỉnh và có thể tăng tốc độ mài mòn.
Khi độ bền kéo nên ghi đè menu vật liệu
Dành cho thép cường độ cao, Một lựa chọn "thép" rộng rãi là chưa đủ. Thuộc tính Hướng dẫn đăng ký AHSS nêu rõ rằng khoảng cách thường tăng khi độ bền kéo tăng lên, đồng thời cảnh báo rằng khoảng cách quá rộng ở độ bền cao nhất có thể làm tăng ứng suất uốn cong khi đục lỗ và nguy cơ mẻ mẻ. Giá trị khuyến nghị do đó phụ thuộc vào cấp độ, Độ dày, độ bền kéo, và hiệu suất biên phía sau cần thiết.
Cùng hướng dẫn này cho biết giá trị thép nhẹ lịch sử thường rơi vào khoảng 5–10% độ dày mỗi mặt, trong khi các khuyến nghị cho cấp độ cao hơn có thể cao hơn đáng kể. Nó cũng cho thấy rằng một tỷ lệ phần trăm không tạo ra kết quả tốt nhất cho mọi điểm AHSS.
Sử dụng dữ liệu đặc thù theo cấp độ hoặc thử đục lỗ có kiểm soát khi làm việc với:
- AHSS hoặc thép siêu bền;
- các cấp martensitic;
- tấm tôi cứng;
- vật liệu có độ bền kéo không chắc chắn;
- báng gỗ dùng để kéo giãn hoặc tạo hình cạnh sau này;
- các bộ phận có yêu cầu nghiêm ngặt về mỏi hoặc gãy.
Tại sao biểu đồ giải phóng mặt bằng được công bố không đồng ý
Hai biểu đồ kỹ thuật đáng tin cậy có thể hiển thị các giá trị khác nhau vì chúng có thể sử dụng:
- quy ước theo từng bên so với quy ước toàn phần;
- điều kiện vật liệu hoặc độ bền kéo khác nhau;
- các hệ thống máy ép và dụng cụ khác nhau;
- Mục tiêu cấp độ chính xác so với mục tiêu tiêu chuẩn;
- Các yêu cầu khác nhau về độ mài, chuyển đổi, đánh bóng, hoặc tuổi thọ dụng cụ;
- Giả định về dụng cụ độc quyền;
- Các dải độ dày khác nhau.
Ví dụ, Máy tính của UniPunch công bố hệ số 15% cho nhôm, 20% cho thép nhẹ, và 25% đối với thép không gỉ do "cần khoảng trống khuôn," nhưng trang không ghi rõ các yếu tố đó là giá trị theo từng mặt. Chúng không nên được đưa vào công thức theo từng mặt mà không xác nhận quy ước dự kiến.
CONIC cũng công bố các tỷ lệ khác nhau cho máy cơ khí và máy servo hoặc thủy lực, đồng thời khuyên người dùng nên cân nhắc về độ bền kéo, Độ dày, giới hạn của máy, và một phiên tòa đấm thực sự.
Ví dụ tính toán đã làm việc
Ví dụ xỏ lỗ
Yêu cầu: Pierce a 10.00 lỗ mm trong nhôm trung bình 1,20 mm.
Từ bảng tham khảo:
- Vật chất: nhôm trung bình
- Tỷ lệ trên mỗi bên: 8%
- Độ dày: 1,20 mm
Tính khoảng cách theo từng bên:
c = 1.20 × 0.08
c = 0.096 mm
Tính toán tổng khoảng trống:
C = 2 × 0.096
C = 0.192 mm
Áp dụng kích thước xỏ khuyên:
- Kích thước cú đấm:
10.000 mm - Mở đầu:
10.000 + 0.192 = 10.192 mm
Lỗ mở khuôn tính toán có thể được ghi là 10,19 mm nếu độ tròn đó phù hợp với bản vẽ, quy trình chế tạo dụng cụ, và sự khoan dung. Không làm tròn giá trị trung gian trên mỗi mặt trước khi tính tổng.
Ví dụ trống
Yêu cầu: Sản xuất một chiếc 25.00 mm trống từ đồng mềm 1.50 mm.
Từ bảng tham khảo:
- Vật chất: đồng mềm
- Tỷ lệ trên mỗi bên: 8%
- Độ dày: 1,50 mm
Tính khoảng cách theo từng bên:
c = 1.50 × 0.08
c = 0.120 mm
Tính toán tổng khoảng trống:
C = 2 × 0.120
C = 0.240 mm
Áp dụng các kích thước làm trống:
- Mở đầu:
25.000 mm - Kích thước cú đấm:
25.000 − 0.240 = 24.760 mm
Những kích thước này là ví dụ tính toán. Kích thước khuôn cuối cùng vẫn phụ thuộc vào vật liệu thực tế, dung sai trống, thuôn cạnh mong đợi, tình trạng dụng cụ, và thử nghiệm sản xuất.
Kiểm tra cạnh cắt và sên trước khi hoàn thiện khe hở
Công thức không thể cho thấy điều gì xảy ra dưới tải ép. Kiểm tra các mảnh thử nghiệm đầu tiên và, dùng để xỏ khuyên, những con sên.
Một cạnh cắt thường chứa bốn vùng có thể quan sát được:
- Rollover: biến dạng dẻo ban đầu ở phía đầu vào.
- Vùng đánh bóng: phần mịn hơn được tạo ra trong khi mũi đục cắt vào vật liệu.
- Vùng nứt xương: vùng thô hơn được tạo ra khi các vết nứt lan rộng từ mép đục và khuôn..
- Răng cưa: Vật liệu bị dịch chuyển còn lại gần phía thoát.
Đối với AHSS, Chỉ riêng chiều cao răng cưa cũng có thể gây hiểu lầm vì các loại thép mạnh có thể bị nứt với độ lăn hoặc lưỡi dao tương đối ít. Quá trình chuyển đổi tổng thể từ lớp bóng sang gãy, độ mịn của vùng gãy, và việc không có hư hại cắt thứ cấp hoặc mép có thể cung cấp bằng chứng tốt hơn.
Cạnh cắt cân bằng sẽ hiển thị những gì
Tìm kiếm:
- giao diện cạnh nhất quán quanh đặc trưng;
- vùng bóng xác định;
- vùng gãy khá mịn;
- Không có độ cắt thứ cấp rõ rệt;
- độ mài và độ lật trong yêu cầu của bộ phận;
- Kích thước trong phạm vi dung sai;
- kết quả tương tự khi thực hiện các lần vuốt lặp lại.
Giao diện lý tưởng phụ thuộc vào từng ứng dụng. Một chi tiết dùng cho việc kéo giãn cạnh sau đó có thể cần một điều kiện tối ưu khác so với một lỗ trống đơn giản.
Dấu hiệu khoảng trống chạy không đồng đều
Bóng không đều, gãy xương, hoặc tiếng gờ quanh một đặc điểm thường chỉ ra khoảng cách chạy không bằng nhau chứ không phải tỷ lệ phần trăm danh nghĩa sai.
Nguyên nhân có thể bao gồm:
- Sai lệch đột phá và khuôn;
- cọc dẫn đường hoặc ống lót bị mòn;
- tải bên đục lỗ;
- lưỡi cắt bị mòn hoặc hư hỏng;
- dụng cụ mài không đúng cách;
- Biến dạng khuôn hoặc máy ép dưới tải;
- báo chí vượt tầm.
Hướng dẫn AHSS cảnh báo rằng tải cắt cao hơn có thể làm biến dạng khuôn hoặc máy ép đủ để thay đổi khoảng cách đo được trong điều kiện tĩnh.
Để biết thêm chi tiết về các phần tử dẫn hướng, những cú đấm, các thành phần của khuôn, và mài mòn liên quan đến căn chỉnh, xem Hướng dẫn thành phần khuôn.
Quá ít so với quá nhiều giải phóng mặt bằng
| Điều kiện | Dấu hiệu điển hình | Kiểm tra trước khi thay đổi tỷ lệ |
| Giải phóng mặt bằng quá nhỏ | Cắt thứ cấp, cú phá kép, độ sâu bóng lớn hơn, tải trọng đục lỗ hoặc tẩy cao hơn, sự mài mòn, gây khó chịu, mòn nhanh, mẻ | Xác nhận căn chỉnh, độ sắc của dụng cụ, độ dày thực tế, cấp vật liệu, và liệu giá trị nguồn có phải là theo mặt hay không |
| Giải phóng mặt bằng gần phạm vi sử dụng | Tỷ lệ chuyển đổi ổn định, đánh bóng, gãy xương, và gờ; kích thước ổn định; tải trọng dụng cụ có thể quản lý được | Xác nhận kết quả lặp lại trên toàn bộ hồ sơ và tốc độ sản xuất |
| Giải phóng mặt bằng quá lớn | Độ lật lớn hơn, độ bóng giảm, tăng vùng gãy xương, thuôn dần, sự biến dạng, một số chất liệu có lưỡi gờ lớn hơn, kiểm soát kích thước kém hơn | Xác nhận độ bền vật liệu, sự lệch hướng bằng áp lực, kích thước đục lỗ, Kích thước, và liệu tổng giá trị có bị nhân đôi do nhầm lẫn hay không |
So sánh của CONIC cho thấy khoảng cách rộng hơn có xu hướng làm tăng tỷ lệ chuyển đổi, vùng gãy xương, gờ, và biến dạng, trong khi khoảng cách hẹp làm tăng mặt cắt và trọng tải đục. Hướng dẫn của AHSS bổ sung rằng khoảng cách rất hẹp có thể tạo ra độ cắt thứ cấp, trong khi khoảng cách cực rộng cũng có thể tạo ra khoảng trống, Hư hại liên quan đến lật, hoặc ứng suất đục lỗ trong vật liệu có độ bền cao.
Khoảng trống chỉ là một trong những nguyên nhân có thể gây hư hỏng dụng cụ. Hình học đục lỗ, sự căn chỉnh, độ bền vật liệu, điều kiện tháo rời, mặc, và hành vi báo chí cũng phải được kiểm tra. Để phân tích lỗi rộng hơn, Xem đục lỗ đứt gãy trong khuôn dập.
Khi máy tính không đủ
Yêu cầu xem xét công cụ hoặc quy trình thay vì chỉ dựa vào phép tính chung khi ứng dụng liên quan đến:
- AHSS, thép martensitic, tấm tôi cứng, hoặc hợp kim chưa niêm yết;
- lỗ rất nhỏ hoặc các đoạn đục lỗ hẹp;
- Hồ sơ phức tạp hoặc không đối xứng;
- làm trống mịn;
- tiếng gầm tới hạn, thuôn dần, mệt mỏi, hoặc yêu cầu kéo giãn cạnh;
- Kích thước trống chặt chẽ;
- Sự biến đổi lớn về độ dày vật liệu;
- sên lặp lại, mẻ, hoặc vấn đề hỏng hóc;
- khoảng cách không đồng đều rõ rệt quanh đặc điểm;
- không xác định cấp vật liệu hoặc độ bền kéo;
- Hạn chế tối thiểu riêng cho từng máy in.
Việc làm trống mịn không nên sử dụng công cụ tính toán chung này mà không thay đổi. Nó sử dụng các hạn chế chuyên biệt và khoảng cách nhỏ hơn nhiều cho từng quy trình. Hướng dẫn kỹ thuật của MISUMI xác định đây là một công cụ riêng biệt, Ứng dụng mài mòn nhiều yêu cầu xử lý khe hở khác nhau.
Thông tin cần đưa vào bản vẽ hoặc đánh giá dụng cụ
Chuẩn bị các thông tin sau:
- cấp vật liệu chính xác, hợp kim, OR TEMPER;
- Độ dày danh định và dung sai độ dày;
- độ bền kéo hoặc độ cứng, khi đã biết;
- Thao tác xỏ lỗ hoặc làm trống;
- Kích thước hoàn thiện mục tiêu;
- dung sai kích thước;
- Tình trạng lưỡi gờ hoặc lưỡi dao chấp nhận được;
- Hồ sơ đục và khuôn;
- hệ thống ép hoặc dụng cụ;
- công ước thông quan hiện hành;
- Ảnh hoặc mẫu của lưỡi cắt và slug;
- Các triệu chứng hiện tại như răng cưa không đều, dao cắt thứ cấp, vấn đề sên, hoặc hư hại đấm.
Danh sách SunshinePro đục lỗ và chốt và cho biết họ cung cấp các linh kiện tiêu chuẩn cũng như các bộ phận tùy chỉnh dựa trên bản vẽ.
Đối với vật liệu không tiêu chuẩn, khả năng chịu đựng phê phán, hoặc vấn đề sản xuất chưa được giải quyết, liên hệ với SunshinePro với thông số kỹ thuật vật liệu, Độ dày, thao tác bắt buộc, kích thước mục tiêu, và bản vẽ hoặc mẫu có sẵn. Giá trị tính toán sau đó có thể được xem xét so với ứng dụng thực tế thay vì được xem như một thiết lập phổ quát.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
