



Bộ phận ép chốt chốt cho khuôn ép: Hướng dẫn lựa chọn độ vừa vặn H7
Máy ép chốt chốt cho khuôn ép nhựa không thể được chọn chỉ từ ký hiệu H7. H7 xác định phạm vi kích thước cho phép của lỗ, không hoàn toàn phù hợp. Chốt cũng phải có một lớp dung sai xác định hoặc giới hạn đường kính trên và dưới đã được xác nhận.
Việc ghép đúng phụ thuộc vào thành phần khuôn nào phải giữ lại chốt gỗ, liệu thành phần ghép nối có phải được loại bỏ hay không, đường kính danh định, vật liệu tấm, chiều dài đính hôn, và chất lượng lỗ. Các hệ thống căn chỉnh rộng hơn được đề cập trong chốt khuôn và ống lót (được suy luận). Hướng dẫn này chỉ tập trung vào các chốt chốt cố định gắn vào tấm khuôn và các bộ phận dụng cụ liên quan.
Chốt chốt chốt cũng không nên bị nhầm lẫn với chốt dẫn hướng. Chốt chốt chốt định vị các bộ phận đã lắp ráp, trong khi chốt hướng dẫn khuôn liên tục đi vào các ống dẫn hướng khi khuôn mở và đóng.
H7 nghĩa là gì khi lắp chốt chốt?
Hệ thống ISO gán các vùng dung sai riêng biệt cho các lỗ và trục. Trong ký hiệu H7:
- H Xác định vị trí của vùng dung sai lỗ so với kích thước danh định.
- 7 xác định mức dung sai.
- Độ rộng dung sai thực tế thay đổi theo đường kính danh định.
- Cần có một lớp trục hoặc chốt riêng biệt để xác định độ vừa vặn hoàn chỉnh.
Tiêu chuẩn ISO 286-1 thiết lập thuật ngữ và hệ thống mã cho dung sai, những sai lệch, và co giật. Tiêu chuẩn ISO 286-2 cung cấp các sai lệch giới hạn cụ thể theo đường kính cho lỗ và trục.
Điều này có nghĩa là ghi chú bản vẽ chỉ ghi "Ø10 H7" kiểm soát lỗ nhưng không chỉ rõ mối quan hệ giữa chốt và chốt gỗ. Nhà thiết kế cũng phải nêu rõ loại chốt, Tham chiếu tiêu chuẩn chân áp dụng, hoặc cung cấp giới hạn đường kính chân chấp nhận được.
Tại sao lỗ và chốt cần các lớp dung sai riêng biệt
Lỗ danh nghĩa 10 mm không được sản xuất đúng 10 mm.000 mm mỗi lần. Nó được phép nằm giữa giới hạn dưới và trên đã xác định. Chốt thanh gỗ cũng có phạm vi kích thước riêng được phép.
Sự vừa vặn phụ thuộc vào bốn giá trị:
- Lỗ nhỏ nhất cho phép.
- Lỗ lớn nhất cho phép.
- Chốt nhỏ nhất cho phép.
- Chân lớn nhất cho phép.
Chỉ thay đổi lớp chốt có thể biến cùng một lỗ H7 thành khoảng trống, sự chuyển tiếp, hoặc mối quan hệ can thiệp. Các lớp như h6, m6, N6, và P6 định vị vùng dung sai chân khác nhau so với đường kích thước danh định. Sự phù hợp của họ không thể chỉ đánh giá qua các bức thư; phải kiểm tra các giới hạn ISO áp dụng cho đường kính đã chọn.
Giải phóng mặt bằng, Chuyển tiếp, và Kết quả Giao thoa
| Hành vi phù hợp | Điều kiện kích thước | Mục đích chức năng điển hình |
|---|---|---|
| Giải phóng mặt bằng | Lỗ vẫn lớn hơn chốt ở tất cả các giới hạn cho phép | Lắp ráp dễ dàng, sự loại bỏ, hoặc chuyển động |
| Chuyển tiếp | Phạm vi dung sai cho phép khe hở nhẹ hoặc nhiễu nhẹ | Vị trí chính xác với hành vi lắp ráp được kiểm soát chặt chẽ |
| Sự can thiệp | Chốt vẫn lớn hơn lỗ ở tất cả các giới hạn cho phép | Giữ chân tích cực trong thành phần đã chọn |
Ghép nối H7/m6 không nên tự động được mô tả là đảm bảo vừa khít với máy ép. Tùy thuộc vào giới hạn áp dụng, nó có thể tạo ra điều kiện chuyển tiếp. Vùng chân chặt hơn có thể tạo ra sự giao thoa ổn định hơn, nhưng nhiễu nhiều hơn không tự động tốt hơn. Nó có thể tăng lực chèn, làm hỏng lỗ, làm méo mó một tấm mỏng, hoặc làm phức tạp việc gỡ bỏ trong tương lai.
Chọn độ vừa vặn theo chức năng của thành phần khuôn
Việc lựa chọn độ vừa vặn nên bắt đầu từ việc lắp ráp khuôn, không với biểu đồ dung nạp.
Nhận diện:
- bộ phận mà chốt gỗ phải được giữ cố định;
- thành phần phải nằm trên chốt gỗ;
- tần suất lắp ráp sẽ được tách ra;
- liệu thanh chốt có phải thay thế được hay không;
- liệu tấm có thể đảm bảo an toàn cho khớp chống nhiễu hay không.
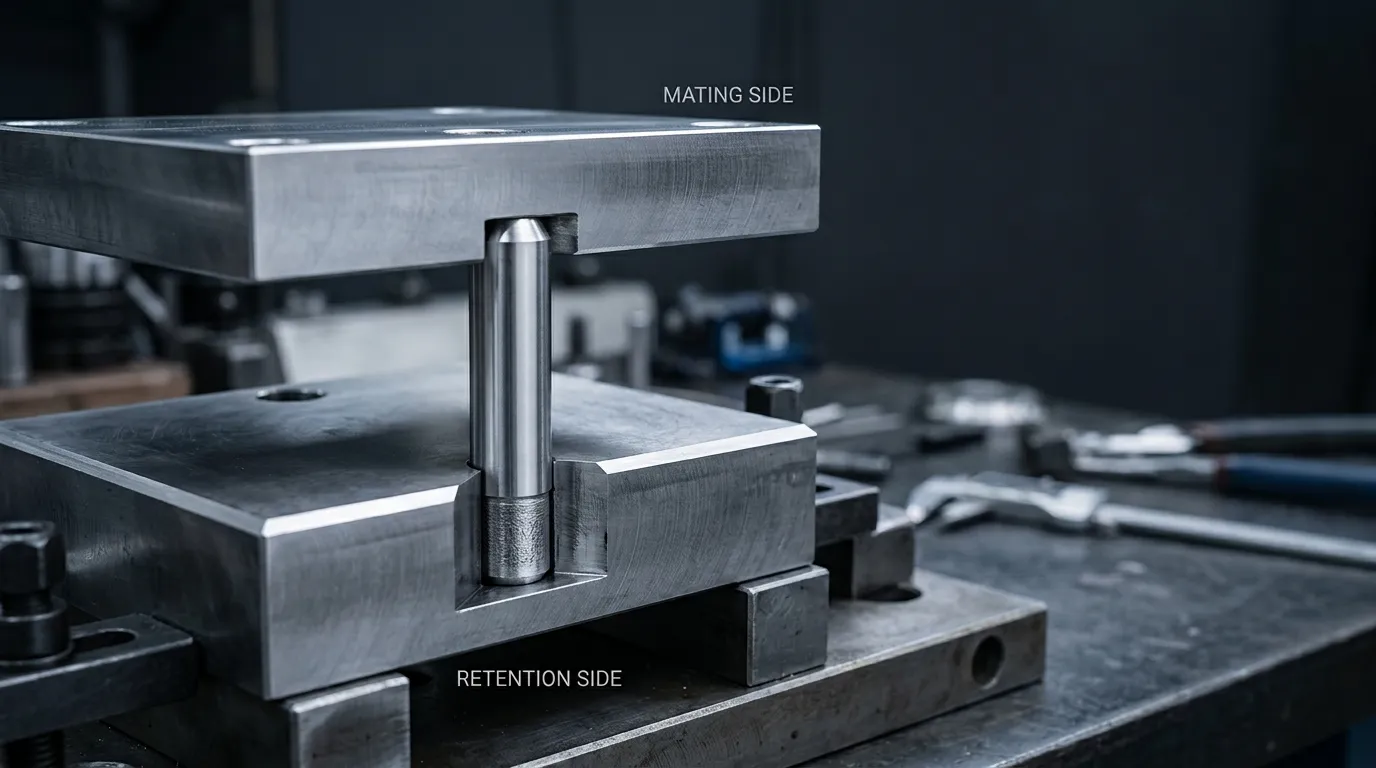
Một bố trí phổ biến sử dụng giao thoa hoặc điều kiện chuyển tiếp có kiểm soát ở phía giữ và điều kiện khoảng cách đã được xác minh ở thành phần ghép nối. Điều này giữ chốt gỗ gắn vào một tấm trong khi cho phép bộ phận còn lại lắp ráp và tách ra mà không bị ràng buộc không cần thiết.
Phía giữ chân: Trong đó chốt gỗ phải giữ nguyên
Lỗ giữ bên giữ chốt trong quá trình lắp ráp khuôn, Xử lý, bảo trì, và tách lặp lại các thành phần giao phối.
Trước khi chọn nhiễu, kiểm:
- vật liệu tấm và độ cứng;
- độ dày tấm quanh lỗ;
- khoảng cách từ lỗ đến mép gần nhất;
- chiều dài gắn chốt;
- truy cập để khai thác trong tương lai;
- liệu tấm thép là thành phần vĩnh viễn hay có thể thay thế.
Không nên mặc định chọn kiểu vừa vặn nhất có sẵn. Việc giữ lại cần thiết phải được cân bằng với ứng suất cục bộ, lực lắp đặt, và khả năng sửa chữa.
Dành cho lắp đặt rèm, Hãy cân nhắc cách thanh gỗ sẽ được tháo ra trước khi lỗ được gia công. Một lỗ xuyên qua, lối vào phía sau, hoặc chốt kéo ren bên trong có thể ngăn một bộ phận định vị đơn giản trở thành vấn đề bảo trì.
Mặt Giao Phối: Vị trí mà không ràng buộc không cần thiết
Bộ phận ghép nối phải được đặt chính xác trên chốt gỗ, nhưng cũng có thể cần phải tách ra trong quá trình bảo dưỡng khuôn.
Lỗ ghép nối hướng khoảng trống thường thực tế hơn khi linh kiện được:
- bị loại bỏ thường xuyên;
- lắp ráp thủ công;
- được đặt bằng nhiều hơn một thanh gỗ;
- nhạy cảm với nhiễm bẩn hoặc lưỡi gờ;
- Có khả năng gặp sự khác biệt nhiệt độ trong quá trình lắp ráp.
Việc ép chặt cùng một thanh gỗ vào hai tấm riêng biệt có thể khiến việc lắp ráp nhạy cảm với sai số vị trí. Nó cũng có thể ngăn cản việc ngồi đầy đủ, làm hỏng mép lỗ, hoặc làm cho việc tách biệt sau này trở nên khó khăn.
Cách bố trí phù hợp phụ thuộc vào ứng dụng. Một miếng chèn được lắp ráp vĩnh viễn có thể biện minh cho mối quan hệ khác với tấm thép bị tháo ra trong mỗi chu kỳ bảo trì.
Bảng lựa chọn phù hợp chức năng
| Điều kiện ứng dụng | Kết quả mong muốn | Xác minh chính |
| Chốt phải ở trong một tấm chắc chắn | Lưu giữ có kiểm soát hoặc đảm bảo nhiễu | Giới hạn chốt và lỗ, Vật chất, sự đính hôn, khoảng cách cạnh |
| Tấm giao phối phải được tháo ra | Khoảng trống lắp ráp có thể dự đoán được | Chốt lớn nhất so với lỗ giao phối nhỏ nhất |
| Thành phần yêu cầu vị trí có thể tháo rời có độ chính xác cao | Giải phóng mặt bằng được kiểm soát chặt chẽ hoặc chuyển tiếp đã được phê duyệt | Ngăn xếp dung sai đầy đủ và độ chính xác vị trí lỗ |
| Lỗ bị mòn hoặc mở rộng | Sửa chữa quá khổ được thiết kế | Vật liệu tấm còn lại, kích thước lỗ mới, Giới hạn pin tùy chỉnh |
| Tấm mỏng hoặc gần mép | Hạn chế căng thẳng cục bộ | Đánh giá kỹ thuật trước khi tăng nhiễu |
| Chốt không thể tiếp cận từ phía sau | Tính năng trích xuất theo kế hoạch | Kiểu chốt kéo, đầu ren, hoặc truy cập thay thế |
Tính toán giải phóng mặt bằng hoặc nhiễu trong trường hợp xấu nhất
Không phê duyệt việc lắp chốt chỉ dựa trên kích thước danh nghĩa. Tính toán cả hai điều kiện sản xuất cực kỳ khắc nghiệt.
Sử dụng quy trình này:
- Xác định đường kính thanh gỗ danh nghĩa.
- Tìm dải đường kính áp dụng trong tiêu chuẩn dung sai hiện tại.
- Ghi lại kích thước lỗ H7 nhỏ nhất và lớn nhất.
- Ghi lại kích thước chân nhỏ nhất và lớn nhất.
- Tính toán điều kiện lỏng lẻo nhất có thể.
- Tính toán điều kiện chặt chẽ nhất có thể.
- Xác nhận xem toàn bộ phạm vi có tạo ra khoảng trống hay không, sự chuyển tiếp, hoặc gây nhiễu.
Sử dụng cả hai cực độ dung sai
Các phép tính cơ bản là:
Khe hở tối đa = lỗ lớn nhất - chốt nhỏ nhất
Khe hở tối thiểu = lỗ nhỏ nhất - chốt lớn nhất
Kết quả dương tính biểu thị sự giải phóng. Kết quả kiểm tra âm tính thể hiện sự can thiệp.
Ví dụ:
- Nếu kết quả dọn tối thiểu là dương tính, có khoảng trống ở mọi tổ hợp được phép.
- Nếu một kết quả là dương và kết quả kia là âm, sự phù hợp là chuyển tiếp.
- Nếu ngay cả tổ hợp lỏng nhất cũng tạo ra giá trị thanh toán âm, nhiễu được đảm bảo trong giới hạn quy định.
Giao thoa tối đa cũng có thể được biểu diễn dưới dạng:
Nhiễu tối đa = chốt lớn nhất - lỗ nhỏ nhất
Các phép tính này phải sử dụng các giá trị từ cùng một hệ thống tiêu chuẩn và phạm vi đường kính danh nghĩa chính xác. Không trộn lẫn dung dịch chân trong catalog, một lớp lỗ ISO, và kích thước danh nghĩa giả định mà không kiểm tra xem chúng có tương thích hay không.
Phương pháp ví dụ đã làm việc cho chốt khuôn
Đối với thanh gỗ danh nghĩa 10 mm, trước tiên lấy giới hạn lỗ H7 và giới hạn lớp chân được chọn từ phiên bản hiện tại của ISO 286-2.
Sau đó tạo bảng tính toán:
| Giá trị yêu cầu | Nguồn |
| Lỗ H7 nhỏ nhất | Giới hạn ISO 286-2 cho phạm vi đường kính áp dụng |
| Hố H7 lớn nhất | Giới hạn ISO 286-2 cho phạm vi đường kính áp dụng |
| Chốt nhỏ nhất | Giới hạn bản vẽ của nhà cung cấp hoặc cấp pin đã chọn |
| Chốt lớn nhất | Giới hạn bản vẽ của nhà cung cấp hoặc cấp pin đã chọn |
| Giải phóng mặt bằng tối đa | Lỗ lớn nhất trừ chốt nhỏ nhất |
| Giải phóng mặt bằng tối thiểu | Lỗ nhỏ nhất trừ chốt lớn nhất |
Kết quả thiết lập mối quan hệ chiều, Nhưng điều này không tự nó chứng minh rằng sự vừa vặn an toàn với tấm khuôn. Vật liệu tấm, hình học cục bộ, phương pháp chèn, và điều kiện dịch vụ vẫn cần được xem xét lại.
Kiểm tra thiết kế khuôn trước khi tăng nhiễu
Giao thoa tạo ra áp lực tiếp xúc giữa chân và thành lỗ. Giao thoa cùng một chiều có thể hoạt động khác nhau giữa tấm thép cứng dày và tấm mỏng, thành phần mềm hơn gần cạnh.
Vật liệu tấm, Độ cứng, và Hình học Địa phương
Xem xét các yếu tố này trước khi hoàn tất sự vừa vặn:
- Vật liệu tấm: Vật liệu mềm hơn có thể dễ biến dạng hơn quanh lỗ.
- Độ cứng của tấm: Ảnh hưởng đến phản ứng của lỗ khi lắp và tháo ra.
- Độ dày của tường: Các tiết diện mỏng có thể kém chịu áp suất cục bộ cao.
- Khoảng cách cạnh: Một lỗ gần mép có ít vật liệu xung quanh hơn.
- Thiệt hại hiện có: Scoring, thuôn dần, tiếng nứt, hoặc sửa chữa trước đó làm thay đổi tình trạng khớp.
- Độ sâu lỗ: Một lỗ mù sâu có thể giữ lại mảnh vụn hoặc không khí và làm phức tạp việc hút.
Tránh giả định rằng một sự phù hợp đã sử dụng thành công trên một tấm khuôn có thể được chuyển nguyên vẹn sang vật liệu hoặc hình học khác.
Tham gia, Nhiệt độ, và Tần suất Bảo trì
Tiếp xúc lâu hơn sẽ tăng diện tích tiếp xúc giữa chốt và lỗ, nhưng nó cũng có thể làm tăng độ khó trong việc lắp đặt và chiết xuất. Không có tỷ lệ tương tác chung phù hợp cho mọi tấm khuôn.
Nhiệt độ cũng quan trọng khi chốt và tấm được đo hoặc lắp ráp trong các điều kiện khác nhau. Kiểm tra và lắp ráp kích thước nên sử dụng một quy định đã được xác định, điều kiện kiểm soát khi dung sai đủ chặt để sự biến đổi nhiệt độ ảnh hưởng đến kết quả.
Tần suất bảo trì cũng thay đổi cách bố trí ưu tiên. Một bộ phận định vị được tách ra thường xuyên có thể được hưởng lợi từ thiết kế chốt gỗ có thể thay thế hoặc tháo rời thay vì lắp đặt cố định bằng máy ép mù.
Máy và kiểm tra lỗ chốt một cách chính xác
Một chỉ số dung sai đúng không thể bù đắp cho lỗ hổng được tạo kém. Lỗ cuối cùng phải có kích thước yêu cầu, nhưng nó cũng phải được đặt đúng vị trí và có hình dạng chấp nhận được.
Khoan, ream, tẩy sắc, và Sạch
Một trình tự tạo lỗ thực tế là:
- Xác định vị trí lỗ từ các điểm chuẩn khuôn chính xác.
- Cố định và nâng đỡ tấm kim loại.
- Xác định lỗ khoan ở những vị trí cần thiết để giảm đi bộ khi khoan.
- Khoan dưới đường kính cuối cùng.
- Dời theo kích thước cuối cùng đã chỉ định bằng cách sử dụng dụng cụ và điều kiện quy trình phù hợp.
- Tẩy sạch góc vào và ra mà không tạo ra cạnh sắc mới.
- Chip sạch, các hạt mài mòn, cặn dầu, và mảnh vụn bị mắc kẹt.
- Kiểm tra lỗ trước khi nhấn chốt.
Một máy khoan theo sau lỗ hiện có. Nó có thể cải thiện đường kính và hoàn thiện, nhưng nó không thể điều chỉnh đáng tin cậy tình trạng dao động nghiêm trọng khi khoan, độ thẳng kém, tiếng nói chuyện rôm rả, hoặc một trục đặt sai vị trí. SPIROL's Hướng dẫn chuẩn bị lỗ cho chốt ép Tương tự, nhấn mạnh khả năng giữ chặt và khoan chính xác là điều kiện tiên quyết để tạo ra một lỗ khoan có kiểm soát.
Dung sai kích thước không kiểm soát hình dạng lỗ
H7 kiểm soát kích thước lỗ cho phép. Nó không kiểm soát độc lập:
| Kiểm soát kích thước | Điều khiển hình học |
| Đường kính lỗ tối thiểu | Vị trí lỗ |
| Đường kính lỗ tối đa | Hướng trục |
| Chiều rộng dung sai kích thước | Độ thẳng |
| Vị trí vùng dung sai | Độ tròn hoặc hình trụ |
Một lỗ có thể đo trong giới hạn H7 và vẫn gây liên kết nếu trục của nó bị nghiêng, hình dạng của nó là thuôn nhọn, hoặc một mẫu hai lỗ được đặt sai vị trí.
Tiêu chuẩn ISO 1101 cung cấp ngôn ngữ ký hiệu và các quy tắc diễn giải được sử dụng cho các đặc tả hình học. Bản vẽ khuôn chỉ nên áp dụng các điều khiển hình học cần thiết cho chức năng định vị thay vì dựa vào chú thích kích thước H7 để kiểm soát mọi đặc điểm.
Kiểm tra chốt và lỗ trước khi lắp ráp
Trước khi ấn chốt gỗ:
- Xác nhận đường kính chân thực tế hoặc giới hạn của nhà cung cấp được đảm bảo;
- kiểm tra đường kính lỗ bằng phương pháp đo phù hợp;
- kiểm tra giảm dần, bướm miệng chuông, các gờ, và thiệt hại bề mặt;
- Xác nhận lỗ và chốt đã sạch;
- Xác minh vị trí lỗ cho phép bộ phận ghép nối lắp ráp;
- kiểm tra ở nhiệt độ kiểm soát khi dung sai nhạy cảm với biến động nhiệt.
Mô tả trong danh mục như "mặt đất chính xác" không thay thế giới hạn kích thước cần thiết cho phép tính.
Cài đặt, Loại bỏ, và sửa chữa thanh gỗ mà không làm hỏng khuôn
Việc lắp đặt đúng cách giúp chốt thẳng hàng với trục lỗ và ngăn ngừa hư hại không cần thiết cho tấm kim loại.
Cài đặt báo chí có kiểm soát
Sử dụng trình tự sau:
- Kiểm tra chốt và lỗ.
- Xác nhận đầu chèn dự kiến và phần dẫn đầu.
- Đỡ tấm sát lỗ.
- Căn chỉnh chốt với trục lỗ.
- Áp dụng lực trục kiểm soát bằng thiết bị ép phù hợp.
- Giám sát việc lắp đặt để phát hiện điện trở đột ngột hoặc sai lệch.
- Hãy dừng lại và kiểm tra thay vì ép buộc một sự khớp bất thường.
Búa không kiểm soát có thể làm nghiêng chốt, làm hỏng mép vào, đánh dấu mặt đất, hoặc phóng to phần đầu tiên của lỗ. Máy ép không khắc phục được sự không phù hợp về dung sai quá mức; nó chỉ điều khiển lực một cách kiểm soát tốt hơn.
Lập kế hoạch khai thác và sửa chữa lỗ mòn
Một chốt gỗ trong lỗ xuyên thường có thể được đóng hoặc ép ra từ phía sau. Lỗ mù cần một phương pháp tháo bỏ có kế hoạch, chẳng hạn như:
- Chốt kéo ren bên trong;
- tính năng trích xuất dễ tiếp cận;
- một ống lót định vị có thể tháo rời;
- thiết kế biển số cho phép tiếp cận từ phía sau.
Sau khi tháo dỡ, đo lỗ thay vì tự động lắp chốt mới. Một người lỏng lẻo, thuôn dần, đã ghi điểm, hoặc lỗ mở rộng có thể không còn giữ được như mong muốn.
Có thể sửa chữa quá kích thước bằng cách khoan lỗ hư hỏng theo đường kính mới được kiểm soát và chỉ định một chốt phù hợp. Việc sửa chữa phải để lại đủ vật liệu tấm xung quanh và giữ vị trí lỗ cần thiết. Cập nhật bản vẽ để các lần thay thế trong tương lai không bị đặt theo kích thước ban đầu.
Chỉ định khớp chốt trên bản vẽ và RFQ của nhà cung cấp
Một bản vẽ hoàn chỉnh nên truyền đạt mối quan hệ chức năng, không chỉ đường kính danh nghĩa.
Chú thích bản vẽ tối thiểu
Bao gồm:
- đường kính chân danh nghĩa;
- chiều dài thanh gỗ;
- Dung sai H7 hoặc các lỗ khác;
- Lớp dung sai chân hoặc giới hạn đường kính rõ ràng;
- Tiêu chuẩn chân áp dụng;
- Yêu cầu về vật liệu chân và độ cứng;
- yêu cầu hoàn thiện bề mặt khi chức năng;
- thành phần phía lưu giữ;
- chiều dài giao tranh yêu cầu;
- Kích thước và dung sai lỗ ghép nối;
- các điều khiển vị trí lỗ hoặc định hướng liên quan;
- Biểu mẫu cuối hoặc tính năng trích xuất;
- Yêu cầu về số lượng và tài liệu kiểm tra.
Tiêu chuẩn ISO 8734 Nắp các chốt chốt song song làm từ thép cứng và thép không gỉ martensitic. Tiêu chuẩn ISO 2338 Nắp các chốt song song làm từ thép chưa tôi cứng và thép không gỉ austenitic. Tham chiếu tiêu chuẩn sản phẩm giúp xác định danh mục pin, nhưng bản vẽ vẫn phải xác định được độ vừa vặn cần thiết cho bộ phận khuôn.
Các câu hỏi để xác nhận với nhà cung cấp chốt chốt
Hỏi nhà cung cấp:
- Đường kính chân trên và chân dưới được đảm bảo?
- Tiêu chuẩn dung sai và phiên bản nào đang được sử dụng?
- Dung sai được nêu có áp dụng cho đường kính và vật liệu đã chọn không?
- Các lựa chọn vật liệu và độ cứng có sẵn?
- Có thể sản xuất đường kính sửa chữa theo yêu cầu hoặc quá kích thước không??
- Những bản ghi kích thước hoặc vật liệu nào có thể được cung cấp?
- Nhà cung cấp có cần vật liệu tấm thép không, chiều dài đính hôn, hoặc điều kiện vừa vặn cần thiết?
SunshinePro của Trang sản phẩm chốt chốt liệt kê thẳng, thuôn dần, và các cấu hình tùy chỉnh, cùng với thép hợp kim, thép không gỉ, và các tùy chọn thép dụng cụ. Nó cũng ghi rõ đường kính, chiều dài, lớp dung sai, cấp vật liệu, và bề mặt hoàn thiện có thể được tùy chỉnh, với gia công CNC, đang mài, và xử lý nhiệt được liệt kê là quy trình sản xuất. Đây là các lựa chọn ở cấp nhà cung cấp, Không chứng minh rằng một dung sai hoặc vật liệu nào cũng đúng với mọi khuôn.
Một thành phần trong danh mục có thể phù hợp khi giới hạn thực tế của nó khớp với phép tính. Khi một bộ phận tiêu chuẩn không đạt đường kính yêu cầu, Vật chất, tính năng loại bỏ, hoặc kích thước sửa chữa, Xem xét lựa chọn giữa tùy chỉnh và Các bộ phận tiêu chuẩn khuôn.
Danh sách kiểm tra lựa chọn khớp chốt cuối cùng
Trước khi công bố bản vẽ hoặc sửa chữa khuôn:
- Xác định bộ phận phải giữ chốt gỗ.
- Xác định cách thành phần ghép nối sẽ lắp ráp và tách ra.
- Chọn hành vi chức năng cần thiết: Giải phóng mặt bằng, sự chuyển tiếp, hoặc gây nhiễu.
- Truy xuất giới hạn lỗ và chân phù hợp với đường kính chính xác.
- Tính toán các điều kiện chặt chẽ nhất và lỏng lẻo nhất có thể.
- Vật liệu bảng kiểm tra, độ cứng, độ dày thành, khoảng cách cạnh, và sự đính hôn.
- Xác nhận rằng lỗ có thể gia công và kiểm soát hình học.
- Định nghĩa phương pháp kiểm tra.
- Kế hoạch lắp đặt có kiểm soát.
- Cung cấp phương pháp gỡ bỏ trong tương lai.
- Hoàn thành bản vẽ với cả yêu cầu lỗ và chốt.
- Xác nhận giới hạn kích thước thực tế của nhà cung cấp trước khi đặt hàng.
Đối với kích thước thanh gỗ hoặc sửa chữa tùy chỉnh, gửi bản vẽ khuôn, đường kính danh nghĩa, độ vừa vặn bắt buộc, vật liệu tấm, chiều dài đính hôn, và các kỳ vọng kiểm tra thông qua SunshinePro Trang liên hệ. Dung sai cuối cùng nên được xác nhận dựa trên ứng dụng thực tế thay vì chỉ chọn từ ký hiệu H7.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
