



Nguyên nhân hỏng chốt giới hạn khuôn: Uốn, Mặc, và Thiệt hại do va đập
Việc hỏng chốt giới hạn khuôn thường chỉ ra nguyên nhân do chốt bị hư hại. Uốn cong thường chỉ ra tải bên hông, sai lệch, sự ràng buộc, hỗ trợ kém, hoặc lắp đặt lỏng lẻo. Vết xước và mất đường kính có thể phát hiện sự nhiễm bẩn, không vừa vặn, hoặc tiếp xúc trượt gây hư hại. Mọc nấm, thụt lề, và nứt thường chỉ ra va chạm mạnh lặp đi lặp lại, Thời gian tiếp xúc không chính xác, hoặc tải không đều.
Chốt giới hạn hoạt động như một phần của hệ thống cơ khí lớn hơn. Lỗ khoan của nó, ghế gắn, bề mặt dừng giao phối, các mảng xung quanh, và các loại khác Các bộ phận tiêu chuẩn khuôn (được suy luận) Tất cả đều có thể ảnh hưởng đến cách lực đến chân. Thay thế linh kiện bị hư hỏng rõ ràng mà không kiểm tra hệ thống đó có thể khiến chân mới bị hỏng ở cùng vị trí.
Trình tự khắc phục sự cố đúng là:
- Xác định chế độ lỗi hiển thị.
- Xác định điều kiện cơ học có thể tạo ra nó.
- Kiểm tra chân và các linh kiện xung quanh.
- Xác nhận nguyên nhân bằng các phép đo và bằng chứng vận hành.
- Khắc phục nguyên nhân trước khi lắp đặt thiết bị thay thế.
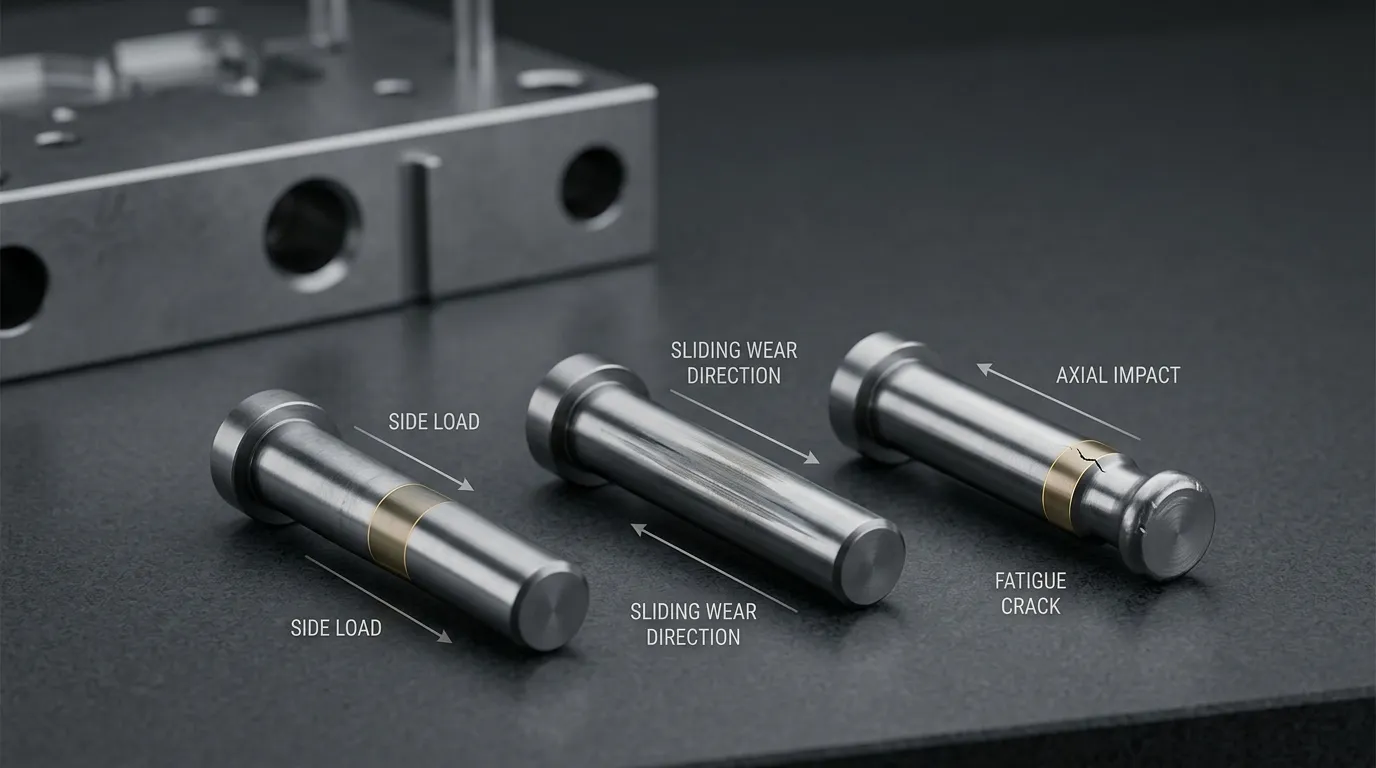
Mô hình thiệt hại có thể cho bạn biết điều gì
Sát thương vật lý cung cấp manh mối hữu ích, Nhưng một dấu hiệu hiếm khi tự nó chứng minh được nguyên nhân gốc rễ. Xem mỗi quan sát như điểm khởi đầu cho việc kiểm tra.
| Thiệt hại quan sát được | Cơ chế có thể xảy ra | Điều kiện kiểm tra | Xác nhận kiểm tra |
|---|---|---|---|
| Chốt uốn cong theo một hướng | Tải bên hoặc nén lệch tâm | Căn chỉnh khuôn, vị trí khoan, sự ràng buộc, vị trí tiếp xúc, điều kiện lắp đặt | So sánh hướng uốn cong với vết mòn và kiểu tiếp xúc |
| Chuôi cong hoặc cong mà không bị mài mòn nặng | Nén không ổn định hoặc vênh | Unsupported length, đường kính chốt, điều kiện hỗ trợ, sự cản trở, quá tải | Kiểm tra độ thẳng, các điểm hỗ trợ, và hình học đã cài đặt |
| Dây đeo đánh bóng một mặt | Tiếp xúc bên lặp đi lặp lại | Sai lệch, lắp đặt nghiêng, đường kính xi-lanh bị hư hại, chuyển động phi song song | Đo độ mòn xung quanh chu vi và kiểm tra lỗ khoan |
| Trầy xước dọc sâu | Abrasive wear | Mảnh vỡ, đường ống thô, bề mặt giao phối bị hư hại, vệ sinh không đầy đủ | Kiểm tra hướng rãnh và tìm kiếm các hạt hoặc bề mặt nhô lên |
| Vật liệu bị bôi hoặc chuyển | Mòn hoặc mài mòn chất kết dính | Vừa vặn, sự ràng buộc, trượt dưới tải trọng, điều kiện bôi trơn | Kiểm tra độ nhặt vật liệu trên cả hai bề mặt tiếp xúc |
| Đầu dẹt hoặc mọc nấm | Tác động lặp đi lặp lại và biến dạng dẻo | Đột quỵ, thời gian tiếp xúc, điều kiện mặt dừng, chiều cao lắp đặt | So sánh tất cả các chân tương ứng và kiểm tra điểm dừng đối diện |
| Thụt lề lệch tâm | Tác động lệch tâm | Tiếp xúc không đều, chốt nghiêng, mảng không song song, Bề mặt dừng bị hư hỏng | Kiểm tra dấu hiệu nhân chứng và kiểm tra vị trí tiếp xúc |
| Nứt gần sợi chỉ, vai, hoặc khuyết tật bề mặt | Ứng suất chu kỳ ở nồng độ ứng suất | Uốn cong lặp đi lặp lại, tác động, hình học đột ngột, hư hại do gia công | Bảo quản bề mặt đứt gãy và kiểm tra nguồn gốc vết nứt |
| Cùng một vị trí chốt không thành công nhiều lần | Sự cố hệ thống cục bộ chưa được khắc phục | khoan, chỗ ngồi, dừng lại, căn chỉnh tấm biển, chia sẻ tải, chuyển động nhiệt | So sánh vị trí đó với các chốt lân cận và lịch sử sản xuất |
Thuật ngữ hao mòn tiêu chuẩn được định nghĩa trong Tiêu chuẩn G40. Trong thực tế, Sự khác biệt quan trọng nhất là vật liệu được loại bỏ bởi hạt hay do tiếp xúc thô, truyền qua lớp trượt keo, hoặc biến dạng do va chạm trực tiếp.
Tại sao chốt giới hạn khuôn uốn cong hoặc khóa
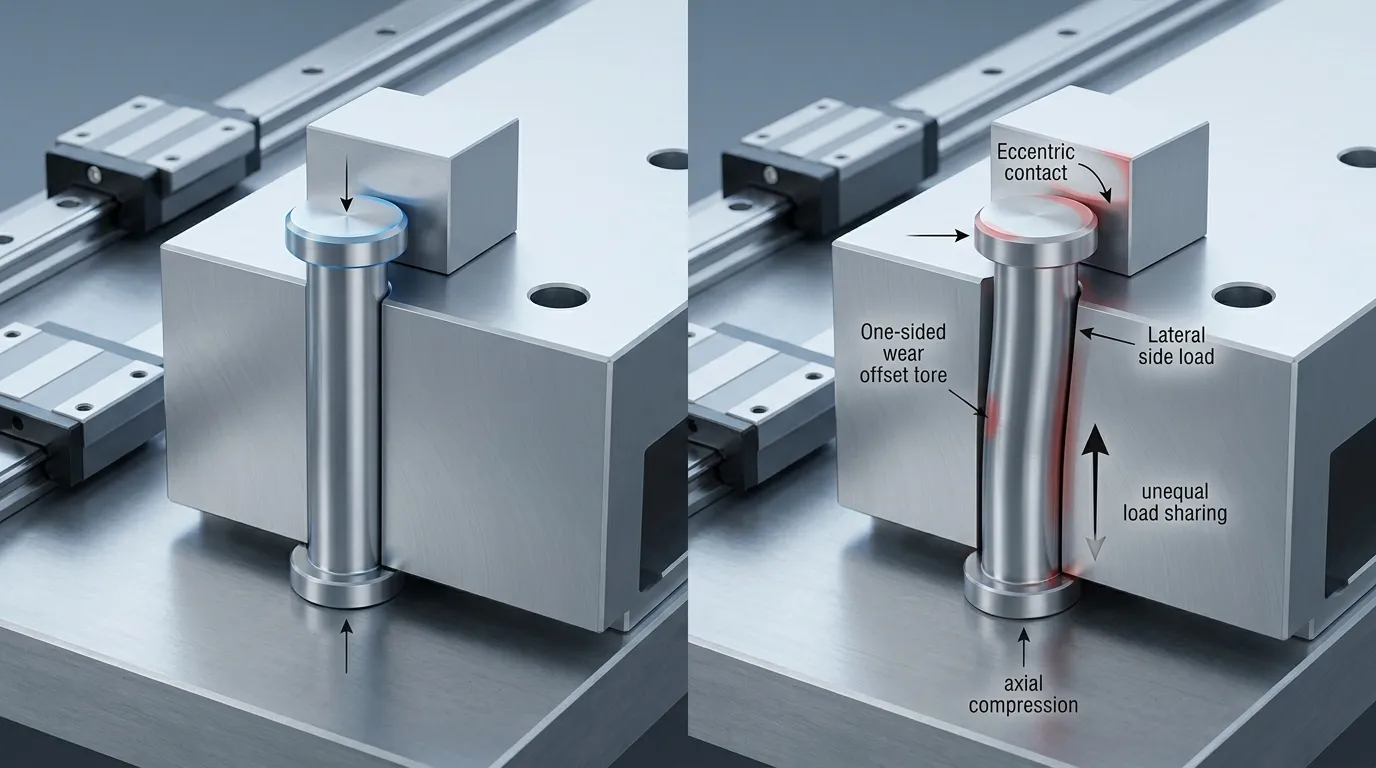
Chốt giới hạn thường hoạt động tốt nhất khi lực tác động gần đường tâm của nó. Khi tiếp xúc trở nên lệch tâm, một phần tải trọng hoạt động ngang. Thành phần bên này tạo ra ứng suất uốn, ngay cả khi tổng tải máy không thay đổi.
Các nguyên nhân uốn cong phổ biến bao gồm:
- Một lỗ chốt không đúng vị trí hoặc không còn thẳng
- Chuyển động không song song giữa các tấm khuôn
- Một chốt tiếp xúc với bề mặt dừng cách xa tâm của nó
- Ràng buộc trong một phần của hành trình khuôn
- Một sợi chỉ lỏng lẻo, tiền dự phòng, hoặc ghế gắn
- Không đủ hỗ trợ dọc theo chiều dài chốt tiếp xúc
- Vật cản buộc tấm hoặc chốt sang một bên
- Một chân tiếp xúc sớm hơn các chân giới hạn khác
Chốt thay thế cứng hơn không thể khắc phục bất kỳ điều kiện nào trong số này. Nó có thể chịu được một số hao mòn bề mặt, nhưng tải trọng ngang sẽ vẫn còn.
Sai lệch, Đóng gáy, và Tiếp xúc lệch tâm
Sự sai lệch sẽ biến điểm dừng trục dự kiến thành tải uốn. Bằng chứng đầu tiên thường là dây đeo một bên, một vết lệch tâm trên mặt tiếp xúc, hoặc một khúc cua hướng ra xa phía chịu tải.
Kiểm tra toàn bộ đường di chuyển:
- Chốt đi vào hay đi qua lỗ khoan mà không tiếp xúc bên hông?
- Lỗ rổ có bị mòn nặng hơn một bên không??
- Các tấm kim loại có giữ song song suốt hành trình đầy đủ không??
- Chốt chỉ bắt đầu dính sau khi khuôn nóng lên?
- Hãy để tất cả các chân giới hạn tương ứng chạm nhau cùng lúc?
- Bề mặt điểm dừng ghép có phẳng và được đặt đúng vị trí không?
Các vấn đề rộng hơn liên quan đến chuyển động có hướng dẫn, vừa vặn, và việc căn chỉnh cũng có thể bao gồm chốt khuôn và ống lót. Những bộ phận này nên được kiểm tra khi hướng uốn của chốt giới hạn trùng với sự mài mòn rộng hơn của hệ thống dẫn hướng.
Độ dài không được hỗ trợ, Quá tải, và Lắp đặt lỏng lẻo
Tiết diện tiếp xúc dài dễ bị võng ngang và mất ổn định do nén. Dưới tải trọng trục đủ lớn, Chốt mảnh hoặc hỗ trợ kém có thể bị cong thay vì giữ thẳng. Điều này khác với một chốt bị cong vì điểm tiếp xúc của nó bị lệch tâm rõ ràng, mặc dù cả hai tình trạng này có thể xảy ra cùng lúc.
Vấn đề lắp đặt có thể làm giảm hiệu quả hỗ trợ. Chốt không được gắn hoàn toàn có thể nhô ra xa hơn dự kiến. Chỉ lỏng hoặc dây giữ bị hỏng có thể cho phép di chuyển ở đáy. Ghế gắn bị biến dạng có thể làm nghiêng toàn bộ chốt trước khi chạm đến bề mặt dừng.
Kiểm tra tình trạng lắp đặt so với bản vẽ đã phê duyệt thay vì giả định chân bị hỏng có phần nhô ra đúng, sự đính hôn, hoặc hỗ trợ.
Tại sao nên hạn chế hao mòn ghim, Điểm số, hoặc Gall
Không phải tất cả các bề mặt được đánh bóng đều cho thấy sự mài mòn có hại. Ánh sáng, Tiếp xúc đều có thể chỉ cho thấy vị trí chân đang hoạt động. Mối lo ngại tăng lên khi tổn thất vật liệu tập trung ở một phía, rãnh sâu xuất hiện, đường kính thay đổi một cách có thể đo lường được, hoặc chuyển kim loại giữa các bề mặt.
Vị trí và hướng mài mòn quan trọng:
| Mẫu mặc | Nguyên nhân có thể xảy ra | Những gì cần xác minh |
| Đánh bóng đều xung quanh chu vi | Tiếp xúc bình thường hoặc phân tán | Tổn thất đường kính và giới hạn bản vẽ |
| Đánh bóng một mặt | Sai lệch hoặc tải trọng bên | Vị trí lỗ khoan, chuyển động của tấm, độ thẳng của chốt |
| Rãnh thẳng dài | Các hạt mài mòn hoặc lỗ khoan thô | Ô nhiễm, các gờ, đối ứng bị hư hại |
| Bề mặt bị rách hoặc bẩn | Mòn hoặc mài mòn chất kết dính | Vừa vặn, tải trượt, Nhiệt, sự bôi trơn |
| Mòn cục bộ gần đầu lắp | Hỗ trợ hoặc chuyển động lỏng lẻo trên ghế | Chủ đề, tiền dự phòng, khoan, điều kiện chỗ ngồi |
| Hao mòn chỉ xuất hiện trong quá trình sản xuất | Thay đổi nhiệt trong khe hở hoặc căn chỉnh | Kích thước và chuyển động nóng so với lạnh |
Đo đường kính ở nhiều vị trí dọc theo trục và theo nhiều hướng khác nhau. Một phép đo gần khu vực chưa bị mài mòn có thể che giấu tổn thất vật liệu cục bộ.
Mài mòn do các mảnh vụn hoặc tiếp xúc thô
Mài mòn xảy ra khi các hạt cứng hoặc khuyết tật bề mặt nổi lên cắt hoặc cày chốt. Bằng chứng điển hình bao gồm các rãnh định hướng, mảnh vụn kim loại mịn, hoặc một đường ray thô theo hướng chuyển động.
Các nguồn có thể bao gồm:
- Nhiễm bẩn bên trong lỗ chốt
- Gờ hoặc cạnh nhô lên sau khi bảo trì
- Hư hỏng trên bề mặt nhận
- Sản phẩm ăn mòn hoặc cặn cứng
- Mặc các mảnh vụn bị mắc kẹt giữa các bề mặt chuyển động
Thay chân mà không loại bỏ nguồn mài mòn thường sẽ tái tạo vết xước tương tự. Làm sạch đường chuyển động, kiểm tra lỗ khoan dưới ánh sáng phù hợp, và kiểm tra vật liệu nổi lên thay vì chỉ tìm bụi bẩn nhìn thấy.
mài mòn do keo dán, Galling, và Ràng buộc
Mài mòn keo phát sinh khi các bề mặt chịu tải trượt vào nhau và tiếp xúc cục bộ khiến vật liệu bị chuyển hoặc rách. Mài mòn keo nghiêm trọng thường được mô tả là gây khó chịu. Bề mặt có thể trông bị nhòe, thô ráp, đã nhặt lên, hoặc bị kẹt một phần thay vì trầy xước sạch sẽ.
Các điều kiện đóng góp bao gồm:
- Không đủ giải phóng mặt bằng làm việc
- Sai lệch buộc phải tiếp xúc bên liên tục
- Sự giãn nở nhiệt đóng khe hở có sẵn
- Tình trạng bề mặt kém
- Tải trượt mà không cần bôi trơn phù hợp khi cần bôi trơn
Ma sát học đề cập đến sự tương tác của các bề mặt trong chuyển động tương đối, bao gồm cả ma sát, độ bám dính, sự bôi trơn, và hao mòn, như được giải thích bởi Viện Tiêu chuẩn và Công nghệ Quốc gia.
Bôi trơn có thể giảm ma sát trong giao diện trượt phù hợp, nhưng nó không thể sửa lỗi dừng lệch tâm, đường kính xi-lanh bị hư hại, lắp ráp lỏng, hoặc tác động quá mức. Bôi thêm dầu bôi trơn mà không xác định được tình trạng tiếp xúc có thể tạm thời che giấu triệu chứng trong khi nguyên nhân cơ học vẫn còn.
Tại sao thiệt hại do va đập và vết nứt do mỏi phát triển
Chốt giới hạn liên tục va vào bề mặt ghép nối có thể biến dạng ngay cả khi không gãy ngay lập tức. Mặt tiếp xúc có thể bị dẹt, nấm ở rìa, phát triển thụt lề cục bộ, hoặc bắt đầu nứt gần vai hoặc chỉ.
Tiếp xúc mạnh lặp đi lặp lại có thể xảy ra do:
- Hành trình không chính xác hoặc đi quá mức
- Tiếp xúc xảy ra sớm hơn dự định
- Chiều cao lắp đặt khác nhau giữa một số chân
- Tấm không song song
- Bề mặt dừng bị hỏng hoặc thụt vào
- Các mảnh vụn trên mặt tiếp xúc
- Tốc độ quá cao tại thời điểm tiếp xúc
- Một chân chịu nhiều tải hơn các chân khác
Vết va chạm nên nằm gần khu vực tiếp xúc dự kiến. Một dấu gần một cạnh cho thấy tải lệch tâm và sẽ yêu cầu kiểm tra vị trí chốt, chuyển động của tấm, và sự kết thúc giao phối.
Tiếp xúc cứng lặp đi lặp lại và chia sẻ tải không đồng đều
Nhiều chân giới hạn không tự động chia sẻ tải đều. Chênh lệch nhỏ về chiều cao lắp đặt, điều kiện ghế ngồi, căn chỉnh tấm biển, hoặc vị trí bề mặt dừng có thể khiến một chân tiếp xúc trước. Chốt đó sẽ hấp thụ va chạm ban đầu và có thể chịu phần lớn tải trọng.
So sánh tất cả các chân tương ứng thay vì chỉ kiểm tra chân bị hỏng. Tìm kiếm:
- Kích thước dấu nhân chứng khác nhau
- Các mức độ đánh bóng hoặc vết lõm khác nhau
- Một ghim có đầu hình nấm trong khi những chiếc ghim khác vẫn được đánh dấu nhẹ
- Các mảnh vụn dưới một chỗ ngồi lắp đặt
- Điểm dừng giao phối bị lõm hoặc bị hỏng
- Sự khác biệt trong phép chiếu pin
Lỗi lặp đi lặp lại tại cùng một vị trí cho thấy rõ vấn đề liên hệ hoặc hỗ trợ tại chỗ, Không phải sự thay đổi chất lượng chân ngẫu nhiên.
Nứt mỏi sau khi uốn cong hoặc va đập nhiều lần
Mỏi phát triển khi ứng suất chu kỳ kích hoạt một vết nứt nhỏ và khiến nó phát triển qua các chu kỳ tải lặp đi lặp lại. Một chiếc ghim có thể bị gãy dù không có chu kỳ nào đủ nghiêm trọng để gây gãy ngay lập tức.
Các vết nứt thường bắt đầu ở nơi tập trung ứng suất cục bộ, chẳng hạn như:
- Một gốc ren
- Một bờ vai sắc sảo
- Chuyển đổi đường kính đột ngột
- Điểm số sâu
- Cạnh tiếp xúc bị hỏng
- Lỗi gia công hoặc bề mặt
Tiêu chuẩn E466 nhận diện vật liệu, hình học, điều kiện bề mặt, độ cứng, Kết thúc, căng thẳng, và các biến số khác có thể ảnh hưởng đến kết quả thử nghiệm mỏi đối với vật liệu kim loại. Tiêu chuẩn không cung cấp giá trị tuổi thọ chung cho chốt giới hạn khuôn.
Không đánh bóng, xay, hoặc loại bỏ một chốt bị gãy trước khi nguồn gốc vết nứt được xem xét. Thay đổi bề mặt có thể loại bỏ bằng chứng cần thiết để phân biệt mỏi tiến dần với quá tải cuối cùng.
Cách chẩn đoán nguyên nhân gốc rễ trước khi thay pin
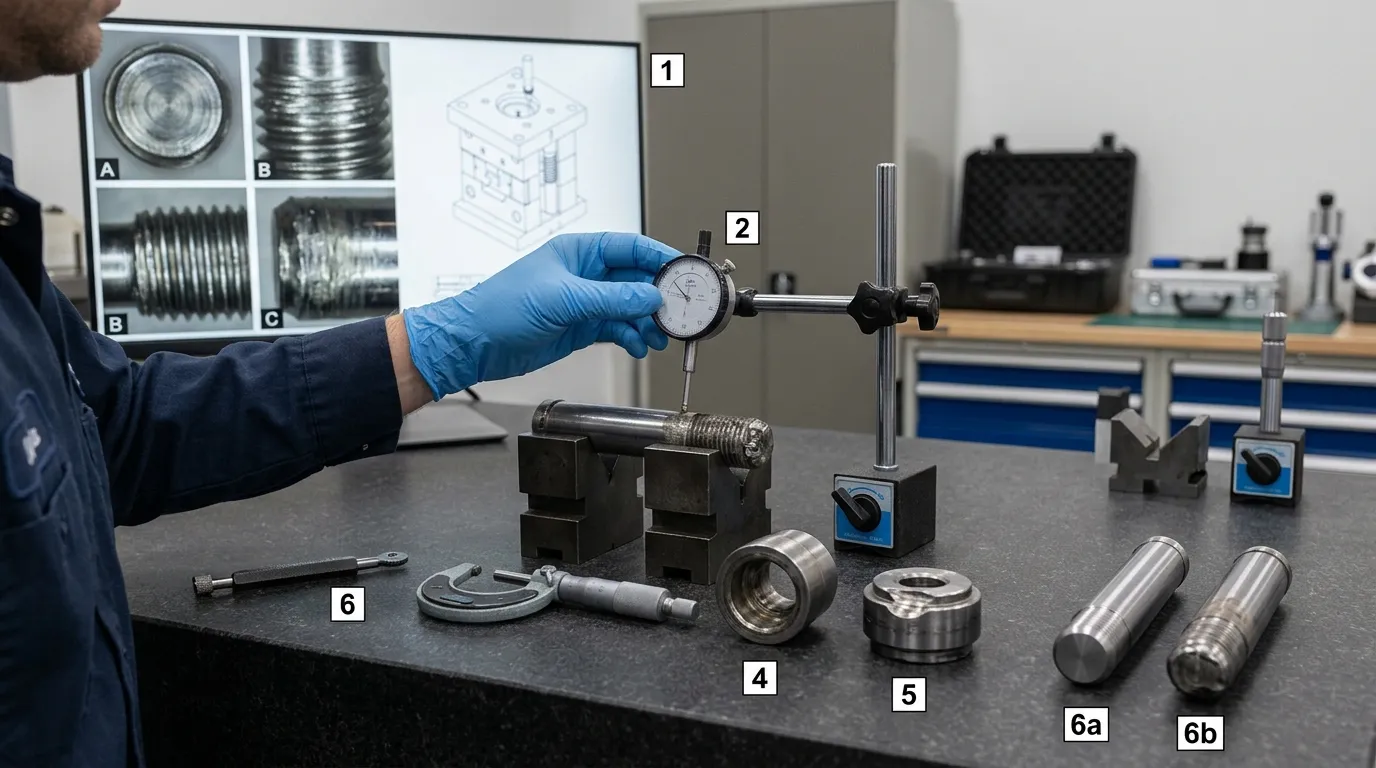
Trước khi vào khu vực khuôn hoặc bắt đầu công việc bảo dưỡng, cách ly năng lượng nguy hiểm theo các quy định áp dụng tại địa điểm vận hành. Tại Hoa Kỳ, Hướng dẫn OSHA cho máy ép phun yêu cầu khóa và tagout phù hợp trong quá trình bảo dưỡng đủ điều kiện. Khóa liên động không nên được xem như một sự thay thế cho cách ly năng lượng đúng cách.
Sử dụng trình tự sau sau khi thiết bị đã được đảm bảo an toàn:
- Ghi lại vị trí và hướng lắp đặt của chốt. Đánh dấu bên nào hướng về phía mòn quan sát được, uốn cong, hoặc va chạm.
- Chụp ảnh thiệt hại trước khi làm sạch. Bắt cán, mặt tiếp xúc, khu vực lắp đặt, khoan, bề mặt dừng, và các chốt lân cận.
- So sánh tất cả các chân tương ứng. Sự khác biệt về vết mòn hoặc vết va đập có thể làm lộ ra thời gian tiếp xúc không đồng đều.
- Kiểm tra độ thẳng hoặc độ chạy. Đừng chỉ dựa vào đánh giá bằng hình ảnh.
- Đo đường kính tại nhiều vị trí khác nhau. Kiểm tra nhiều hướng ở mỗi vị trí để xác định hình bầu dục hoặc mất một chiều.
- Kiểm tra mặt tiếp xúc và các chuyển tiếp. Tìm kiếm các vết thương nhỏ, thụt lề, mẻ mép, những vết nứt, và các dấu chứng kiến lệch tâm.
- Kiểm tra luồng, tiền dự phòng, chỗ ngồi, và lỗ nổ lắp. Xác nhận rằng chốt đã được đặt chắc chắn và được đặt chắc chắn.
- Kiểm tra lỗ nhận và điểm dừng ghép nối. Tìm kiếm điểm số, vật liệu nâng, thụt lề, Sự ô nhiễm, và tiếp xúc không đều.
- So sánh kết quả với bản vẽ đã được phê duyệt hoặc bộ phận chưa sử dụng. Việc chấp nhận phụ thuộc vào thông số kỹ thuật thực tế của linh kiện, không phải giới hạn mài mòn phổ quát.
- Xem xét lịch sử hoạt động. Lưu ý khi lỗi xuất hiện, liệu khuôn có được bảo dưỡng gần đây hay không, và liệu vấn đề có thay đổi sau khi khởi động hay không.
Bảo quản bằng chứng trước khi làm sạch hoặc làm lại
Giữ chân bị hỏng ở trạng thái ban đầu cho đến khi hoàn tất kiểm tra cơ bản. Thành tích:
- Vị trí khuôn và chốt
- Định hướng cài đặt
- Ngày sản xuất hoặc chu kỳ
- Bảo trì gần đây hoặc thay đổi thành phần
- Ảnh hư hỏng
- Đo lường
- Bất kỳ mảnh vụn hoặc vật liệu được chuyển giao
- Quan sát vận hành nóng so với lạnh
Bề mặt nứt gãy, đường mòn, hoặc dấu tiếp xúc có thể chứa thông tin hữu ích hơn so với phép đo kích thước cuối cùng.
Đo chốt và kiểm tra hệ thống tiếp xúc hoàn chỉnh
Không bao giờ nên đánh giá chân một cách riêng lẻ. Việc thay thế đúng cách được lắp vào lỗ khoan bị hỏng hoặc trên mặt dừng bị lõm có thể hỏng nhanh chóng.
Các phép đo đặc thù cho sự cố có thể bao gồm:
- Độ thẳng hoặc chảy
- Đường kính dọc theo chiều dài làm việc
- Mất đường kính cục bộ
- Chiếu pin hoặc chiều cao lắp đặt
- Tình trạng ren hoặc bộ phận giữ
- Tình trạng chỗ ngồi
- Đường kính lỗ khoan và độ mòn có thể nhìn thấy
- Vị trí tiếp xúc trên điểm dừng giao phối
- Chiều cao tương đối của các chân được ghép nối
Để có hướng dẫn rộng hơn về dung sai, Thép, Kết thúc, và kiểm tra nhà cung cấp, Tham khảo Bộ phận khuôn chính xác. Tiêu chí chấp nhận thực tế vẫn nên lấy từ bản vẽ linh kiện hoặc thông số kỹ thuật đã được phê duyệt.
Khớp nguyên nhân đã xác nhận với hành động khắc phục
Hành động khắc phục nên được thực hiện sau khi có bằng chứng. Tránh thay đổi vật liệu, độ cứng, hoặc đường kính trước khi xác nhận rằng sự cố không xuất phát từ nơi khác.
| Phát hiện đã được xác nhận | Nguyên nhân gốc rễ có thể xảy ra | Hành động khắc phục | Ý nghĩa thay thế |
| Uốn cong định hướng với mài mòn một bên | Sai lệch hoặc tải bên | Lỗ khoan đúng, chuyển động của tấm, sự căn chỉnh, hoặc ràng buộc | Chỉ thay thế sau khi khôi phục đường dẫn tải |
| Ghim cong với độ mòn bên hạn chế | Hỗ trợ không đầy đủ hoặc nén không ổn định | Đánh giá chiều dài lộ ra, hỗ trợ, chỗ ngồi, và tải trọng tác dụng | Hình học hoặc hỗ trợ có thể cần sửa đổi |
| Rãnh mài mòn dài | Các mảnh vụn hoặc đối tác thô | Loại bỏ ô nhiễm và sửa chữa bề mặt bị hư hỏng | Không lắp chốt mới vào cùng một lỗ khoan bị hỏng |
| Bề mặt bị nhòe hoặc kim loại | Galling hoặc ràng buộc | Vừa vặn chính xác, sự căn chỉnh, điều kiện bề mặt, khoảng cách liên quan đến nhiệt, và yêu cầu bôi trơn | Xác minh kích thước và tình trạng bề mặt trước khi thay thế |
| Đầu nấm hoặc dẹt | Tác động mạnh lặp đi lặp lại | Hành trình kiểm tra, tốc độ tiếp xúc, dừng lại, chiều cao lắp đặt, và chia sẻ tải | Chỉ thay thế sau khi các điều kiện va đập được khắc phục |
| Thụt lề lệch tâm | Tiếp xúc lệch tâm | Vị trí chốt chính xác, song song mảng, hoặc hình học bề mặt dừng | Xác nhận tiếp xúc ở giữa với thiết bị thay thế |
| Vết nứt gần chỉ hoặc vai | Nồng độ ứng suất tuần hoàn | Đánh giá hình học, việc lắp đặt, uốn cong lặp đi lặp lại, và lịch sử va chạm | Có thể cần xem xét kỹ thuật trước khi đặc tả lại |
| Lắp lỏng lẻo hoặc ghế bị hỏng | Lưu giữ không thành công | Sửa chữa chỉ, tiền dự phòng, chỗ ngồi, hoặc chán | Chỉ một chốt mới là không đủ |
| Nghi ngờ độ cứng hoặc vấn đề vật liệu | Tình trạng cung cấp không chính xác hoặc thông số kỹ thuật không phù hợp | Xác minh vật liệu và độ cứng thông qua tài liệu hoặc thử nghiệm | Đừng cho rằng lỗi vật chất chỉ từ ngoại hình |
Khi nào thay thế là đủ — và khi khuôn cần thiết kế lại
Việc thay thế tương tự có thể hợp lý khi thiệt hại xảy ra sau một sự kiện riêng lẻ, các thành phần xung quanh vẫn nằm trong thông số kỹ thuật, và kích thước của ghim, chỗ ngồi, khoan, sự căn chỉnh, và thời gian tiếp xúc là chính xác.
Cần thiết phải chỉnh sửa thêm hoặc xem xét thiết kế khi:
- Cùng một vị trí đã thất bại hơn một lần
- Chốt liên tục uốn cong theo cùng một hướng
- Một ghim tiếp điểm trước các ghim khác
- Ghế lắp hoặc lỗ nhận bị hỏng
- Mặt dừng bị thụt vào hoặc không đồng đều
- Phần chốt tiếp xúc thiếu hỗ trợ đầy đủ
- Thay đổi nhiệt độ hoạt động, khe hở hoặc căn chỉnh
- Việc thay thế phải khác với bản vẽ đã được phê duyệt
- Những thay đổi về vật liệu hoặc độ cứng đang được xem xét
Độ cứng và độ dai phải được xem xét cùng nhau. Độ cứng cao hơn có thể cải thiện khả năng chống mài mòn nhất định, nhưng nó không tự động cải thiện khả năng chịu va đập, tập trung ứng suất, hoặc uốn cong.
SunshinePro đã được đánh giá Trang sản phẩm pin giới hạn khuôn liệt kê S45C với độ cứng từ 15–17 HRC cho sản phẩm đó, cùng với mài chính xác, xử lý nhiệt chân không, Tùy chọn tiêu chuẩn, và tùy chỉnh không tiêu chuẩn. Những chi tiết đó mô tả sản phẩm được liệt kê; Chúng không phải là thông số kỹ thuật chung cho mọi ứng dụng chân giới hạn.
Khi cần xác minh độ cứng Rockwell chính thức, phương pháp kiểm tra nên tuân theo tiêu chuẩn áp dụng như Tiêu chuẩn ISO 6508-1:2023. Kết quả thử nghiệm cũng phải được diễn giải theo bản vẽ hoặc thông số kỹ thuật vật liệu đã được phê duyệt.
Những gì cần cung cấp cho việc thay thế hoặc đánh giá thất bại
Nhà cung cấp có thể xem xét một bộ phận bị hỏng hiệu quả hơn khi yêu cầu có bằng chứng thay vì chỉ có đường kính và chiều dài yêu cầu.
Chuẩn bị:
- Bản vẽ đã được phê duyệt hoặc yêu cầu kích thước hoàn chỉnh
- Mã PIN bị lỗi hoặc mẫu được xác định rõ ràng
- Hình ảnh hư hỏng và hướng lắp đặt
- Vị trí của ghim trong khuôn
- Độ thẳng, đường kính, và số đo độ mài mòn
- Chi tiết về lỗ khoan, chỗ ngồi, tiền dự phòng, và điều kiện dừng giao phối
- Vật liệu yêu cầu và độ cứng
- Yêu cầu xử lý nhiệt khi được chỉ định
- Lịch sử chu kỳ và lỗi
- Nhiệt độ hoạt động hoặc những thay đổi liên quan đến khởi động
- Chi tiết về bảo trì hoặc sửa đổi khuôn gần đây
- Liệu một bộ phận tùy chỉnh thay thế tiêu chuẩn hoặc sửa đổi đang được xem xét
SunshinePro cho biết họ cung cấp các linh kiện khuôn tiêu chuẩn và các bộ phận tùy chỉnh dựa trên bản vẽ, với quy trình làm việc bao gồm việc xem xét bản vẽ, Chế biến, và kiểm tra. Sau khi đã điều tra nguyên nhân gốc rễ, gửi bốc thăm, bằng chứng thiệt hại, các phép đo, và lịch sử hoạt động qua Trang liên hệ SunshinePro cho đánh giá pin giới hạn tiêu chuẩn hoặc tùy chỉnh.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
