



Dụng cụ B so với Dụng cụ D: Kích thước, Sức chứa, và Tương thích
Dụng cụ B và dụng cụ D là các họ kích thước của máy đột và khuôn máy ép viên nén. Dụng cụ B có nòng đục nhỏ hơn và vỏ khuôn nhỏ hơn, điều này có thể cho phép nhiều trạm hơn trên một tháp pháo nhất định. Dụng cụ D có kích thước vật lý lớn hơn và thường phù hợp với vỏ máy tính bảng lớn hơn cùng các cấu hình dãy khác nhau.
Cả hai đều không phải lúc nào cũng tốt hơn. Lựa chọn phù hợp phụ thuộc vào loại máy ép và tháp súng được lắp đặt, hình học máy tính bảng, hành vi công thức, Điều kiện lưu động và nén yêu cầu, tiêu chuẩn dụng cụ, và mục tiêu sản xuất. Để có bối cảnh rộng hơn về B, D, BB, và cấu hình cơ sở dữ liệu, Xem Các loại dụng cụ ép viên.
"Năng lực" cũng cần một định nghĩa rõ ràng. Trong so sánh dụng cụ B và dụng cụ D, nó có thể chỉ đến:
- Kích thước của máy tính bảng mà dụng cụ có thể chứa;
- Số lượng trạm và sản lượng tiềm năng;
- điều kiện nén và lưu trữ có sẵn để tạo thành một viên nén chấp nhận được.
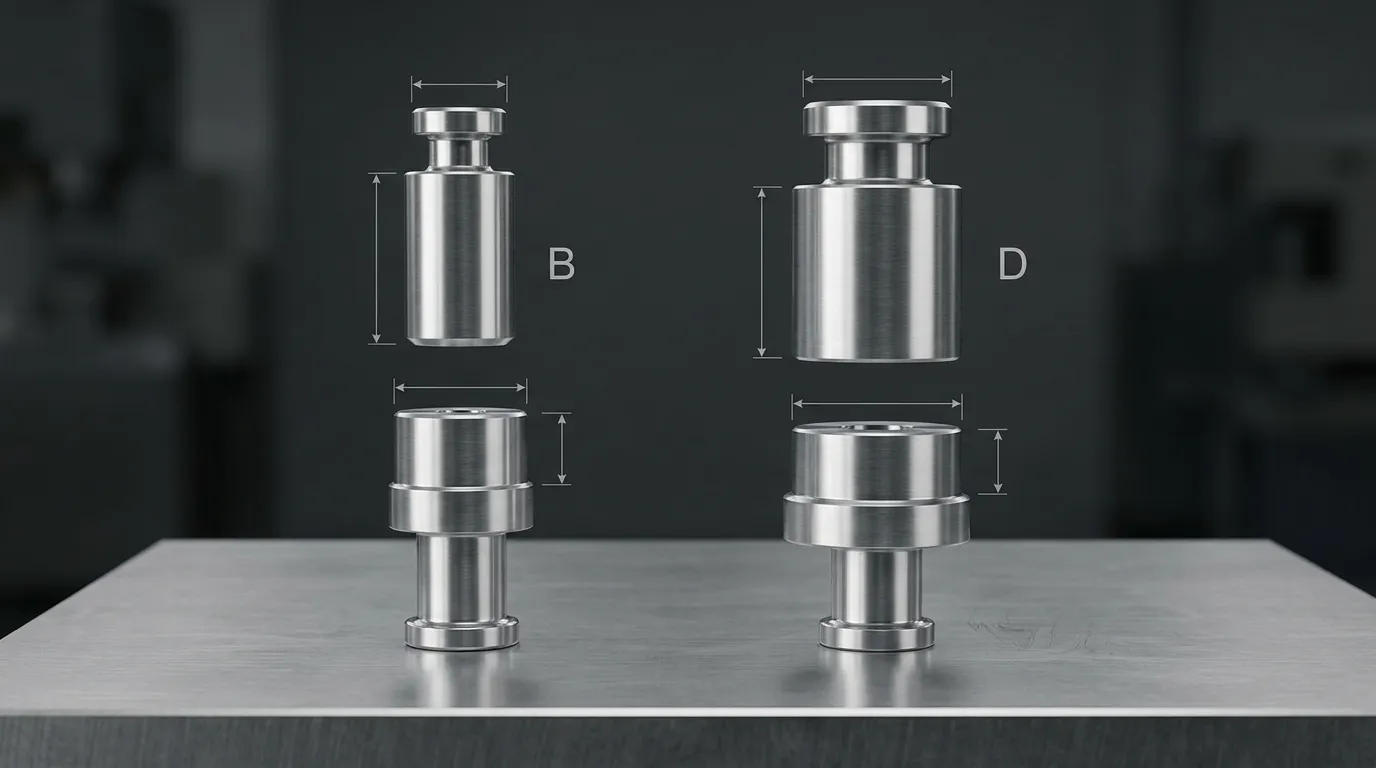
B Tooling và D Tooling được so sánh trong nháy mắt
| Tiêu chí so sánh | Dụng cụ B | Dụng cụ D |
|---|---|---|
| Đường kính nòng đục lỗ danh nghĩa | Khoảng 19 mm | Khoảng 25,35 mm |
| Đường kính ngoài đầu đục lỗ danh nghĩa | Khoảng 25,27 mm | Khoảng 31,6 mm |
| Đường kính ngoài khuôn thông thường | Khoảng 30,16 mm | Khoảng 38,10 mm |
| Chiều cao khuôn thông thường | Khoảng 22,22 mm | Khoảng 23,81 mm |
| Tham chiếu viên tròn tối đa phổ biến | Lên đến khoảng 16 mm | Lên đến khoảng 25 mm |
| Xu hướng mật độ trạm tháp pháo | Cao hơn, trong đó tháp pháo được thiết kế cho dụng cụ B | Thấp hơn tháp pháo B tương đương vì mỗi trạm cần nhiều không gian hơn |
| Xu hướng dừng | Tùy thuộc vào hình dạng đầu, hình học máy ép, và tốc độ | Thường liên quan đến việc đầu lớn hoặc có thời gian sống lâu hơn, nhưng không phải lúc nào cũng vậy |
| Hướng lựa chọn điển hình | Phong bì máy tính bảng nhỏ hơn hoặc mật độ trạm lớn hơn | Phong bì máy tính bảng lớn hơn hoặc một quy trình cần cấu hình đầu và dừng khác |
| Khả năng hoán đổi trực tiếp | Không | Không |
Đây là các kích thước tham chiếu chung, Không phải là thông số kỹ thuật mua hàng đầy đủ. Tiêu chuẩn ISO 18084 Định nghĩa kích thước chính của đục và khuôn, các mức dung sai, Đặc điểm, và các biện pháp liên quan đến khả năng thay thế. Một tài liệu kỹ thuật của KORSCH cũng liệt kê các nòng đục danh nghĩa 19 mm và 25 mm, với đường kính khuôn 30,16 mm và 38,10 mm cho cấu hình B và D tương ứng. Bản vẽ dụng cụ và tháp pháo đã được phê duyệt phải kiểm soát đơn hàng cuối cùng. Tepha 4Tiêu chuẩn Itech 4Tiêu chuẩn Itech 4
Sự khác biệt về kích thước xác định sự phù hợp của dụng cụ
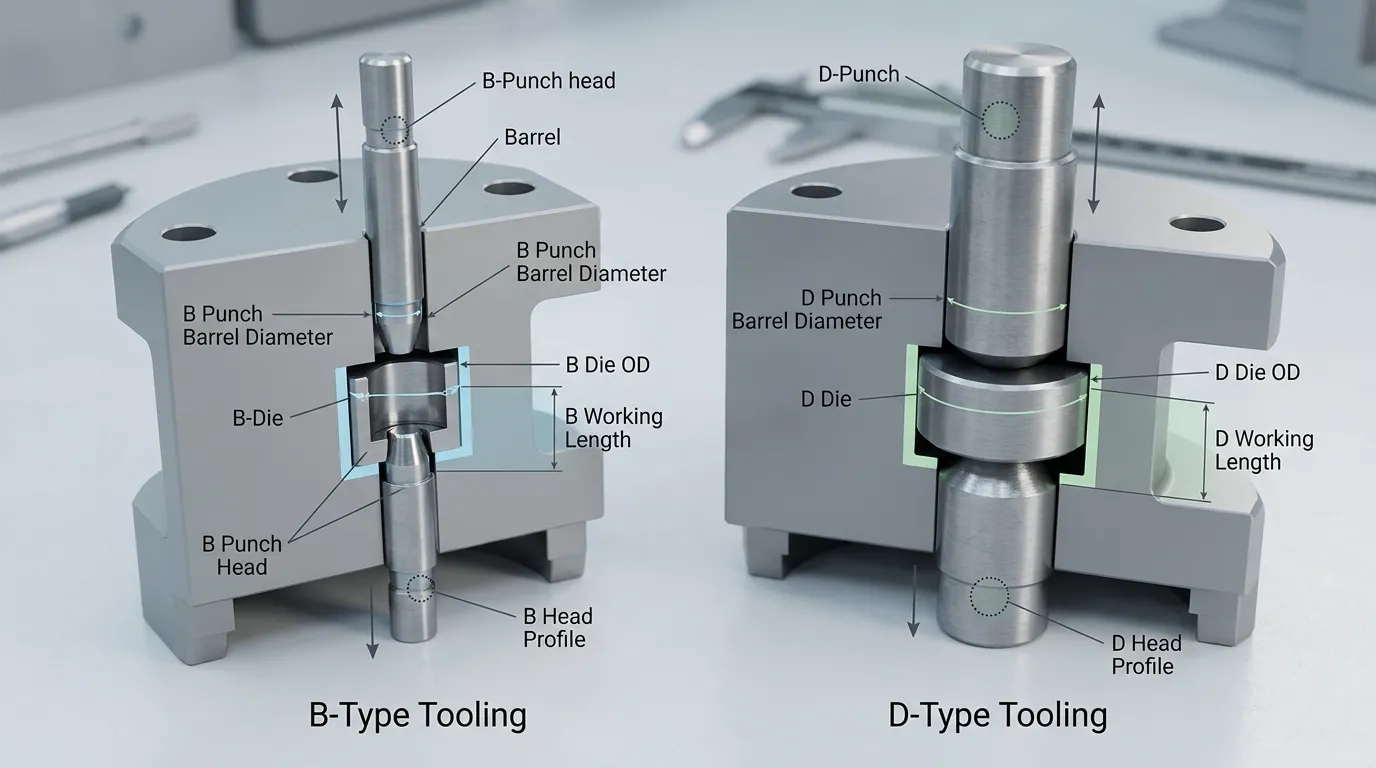
Sự chênh lệch kích thước rõ ràng giữa dụng cụ B và D không chỉ đơn thuần là sở thích về dung lượng. Nó xác định liệu các bộ phận có thể hoạt động vật lý trong một tháp pháo cụ thể hay không.
Nòng đục lỗ di chuyển qua một ống dẫn đục lỗ có kích thước chính xác. Đục B với nòng danh nghĩa gần 19 mm không thể thay thế đục D thiết kế cho ống dẫn hướng gần 25,35 mm. Hạn chế tương tự cũng áp dụng cho khuôn: đường kính ngoài của khuôn B phổ biến khoảng 30,16 mm, trong khi một khuôn D phổ biến có kích thước khoảng 38,10 mm. Các túi khuôn tháp pháo và hệ thống giữ phải phù hợp với các kích thước đó. Tiêu chuẩn Itech 1
Hình học đầu đục cũng rất quan trọng. Đầu tiếp xúc với cam ép máy tính bảng và con lăn nén, vậy đường kính của nó, Độ dày, bán kính, bằng phẳng, và hình học dưới đầu ảnh hưởng đến cách cú đục di chuyển qua chu trình nén. Hai loại đục lỗ có thể dùng chung ký hiệu B hoặc D nhưng vẫn không tương thích vì chúng tuân theo các tiêu chuẩn khác nhau hoặc thiết kế riêng cho từng máy móc.
Kích thước Punch và Die phải phù hợp
Nhà cung cấp thường cần nhiều hơn các từ "dụng cụ B" hoặc "dụng cụ D." Các kích thước và tính năng quan trọng bao gồm:
- Phần trên- và đường kính nòng có lỗ đục thấp hơn;
- đường kính ngoài và hình dáng đầu đục lỗ;
- phía trên- và chiều dài tổng thể của đục thấp hơn;
- chiều dài làm việc;
- Kích thước đầu đục lỗ và độ sâu cốc;
- đường kính và chiều cao ngoài của khuôn;
- Kích thước nòng die;
- The Groove, thuôn dần, hoặc các tính năng lưu trữ;
- Vị trí và góc chống chìa khóa hoàn chỉnh;
- Quay tháp máy ép viên bảng.
Chiều dài làm việc đặc biệt quan trọng vì sự biến đổi trong bộ dụng cụ có thể ảnh hưởng đến độ dày và độ đặc của viên cuối cùng. Chiều dài tổng thể, đường kính thùng, Quá liều, The Bore, và hình dạng đầu cũng được xem là các kích thước kiểm tra quan trọng trong hướng dẫn quản lý dụng cụ đã được thiết lập. Công ty TNHH I Holland
Tại sao nhãn B hoặc D danh nghĩa không đảm bảo khả năng hoán đổi cho nhau
B và D mô tả các họ kích thước dụng cụ. Họ không làm vậy, tự mình, xác nhận tiêu chuẩn đầy đủ.
Cấu hình Euro/ISO và TSM có thể khác nhau về dạng đầu đục lỗ, đầu phẳng, độ dày đầu, góc cam dưới đầu, chiều dài tổng thể danh nghĩa, và đánh dấu. Những khác biệt này có thể hạn chế khả năng hoán đổi ngay cả khi cả hai dụng cụ được mô tả là dụng cụ B hoặc cả hai là dụng cụ D. Đục lỗ trên có hình dạng và nhiều đầu cũng yêu cầu vị trí khóa chống xoay chính xác cho việc xoay tháp pháo và bố trí cất cánh của bảng. Công ty TNHH I Holland
"Dung lượng" có nghĩa là gì khi so sánh B so với D
Công suất dụng cụ nên được đánh giá theo ba nhóm riêng biệt. Một dòng sản phẩm cung cấp dung lượng lớn hơn bằng máy tính bảng không tự động cung cấp nhiều công suất sản xuất hơn, và dụng cụ lớn hơn không thiết lập được chỉ số lực nén an toàn phổ quát.
Dung lượng kích thước máy tính bảng
Dụng cụ D cung cấp một bao bọc vật lý lớn hơn cho đầu đục và lỗ khuôn.. Tham chiếu phổ biến trong ngành là khoảng 25 mm cho viên tròn dưới dụng cụ D và khoảng 16 mm dưới dụng cụ B. Những con số này hữu ích cho việc sàng lọc sơ bộ, Nhưng chúng không phải là giới hạn thiết kế phổ quát. KORSCH 1
Nhà cung cấp cũng phải cân nhắc:
- Kích thước bảng chính và nhỏ;
- hồ sơ tròn hoặc hình dạng;
- độ sâu cốc;
- vùng đất cạnh và độ dày của mạng lưới;
- hình học đường điểm;
- Dập nổi;
- Độ dày viên và trọng lượng mục tiêu;
- độ bền đầu đục lỗ;
- khoảng cách giữa đầu mũi và lỗ die.
Một hình dạng, đã ghi điểm, dập nổi, hoặc máy tính bảng nhiều lớp không nhất thiết phải có dụng cụ D. Những tính năng đó phụ thuộc vào thiết kế của máy tính bảng, hình học đầu đục lỗ, Keying, khả năng máy móc, và tải cơ học. Quyết định B-or-D liên quan đến bao dụng cụ hiện có và cấu hình máy ép, không phải là mặt bảng là đơn giản hay phức tạp.
Năng lực sản xuất và mật độ trạm tháp pháo
Bởi vì dụng cụ B sử dụng nòng nhỏ hơn và vỏ khuôn nhỏ hơn, một tháp pháo có kích thước vòng cao độ nhất định thường có thể chứa nhiều trạm B hơn trạm D. Nhiều trạm hơn có thể tăng sản lượng lý thuyết khi máy in chạy cùng tốc độ.
Đối với một đầu đơn, máy in một mặt, mối quan hệ cơ bản là:
Máy tính bảng lý thuyết mỗi giờ = tốc độ tháp pháo tính bằng vòng quay trên phút × số trạm × 60
Dùng cho dụng cụ đa đầu, nhân kết quả với số lượng đầu thuốc tại mỗi trạm. KORSCH sử dụng mối quan hệ này trong thảo luận kỹ thuật về lựa chọn tháp pháo và sản xuất đa đầu. KORSCH
Điều đó không có nghĩa là dụng cụ B đảm bảo sản xuất thực tế cao hơn. Kết quả thực tế đã được xác thực cũng phụ thuộc vào:
- Tốc độ tháp pháo bền vững tối đa;
- dòng chảy công thức và chiết rót khuôn;
- Yêu cầu về chỗ ở nén;
- hiệu suất cấp liệu;
- khả năng kiểm soát trọng lượng viên nén;
- hành vi phóng và cất cánh;
- tình trạng dụng cụ;
- Yêu cầu loại bỏ và kiểm tra;
- cấu hình một đầu hoặc nhiều đầu.
Một công thức khó nén có thể yêu cầu thao tác chậm hơn. Trong trường hợp đó, Lợi thế về số trạm có thể bị bù đắp một phần hoặc toàn bộ bởi tốc độ bền vững thấp hơn.
Lực nén và khả năng dừng
Thời gian dừng là khoảng thời gian trong đó đầu đục lỗ giữ ở hoặc gần khoảng cách tối thiểu dưới áp lực nén. Nó chịu ảnh hưởng bởi hình học đầu đục, kích thước đầu phẳng, Hình học con lăn nén, vận tốc vòng tròn góc tháp, và tốc độ nhấn.
Dụng cụ D thường đi kèm với hình học đầu lớn hơn và thời gian lưu trữ lâu hơn, Nhưng mối quan hệ này không phải là tuyệt đối. Cả dụng cụ B và D đều có thể sử dụng đầu phẳng đã chỉnh sửa hoặc kéo dài, và kết quả chính xác phụ thuộc vào tiêu chuẩn và máy in được chọn.
Một nghiên cứu được bình duyệt so sánh dụng cụ B và D cho thấy đường kính đầu phẳng và loại dụng cụ ảnh hưởng đến tính chất cơ học của viên nén, nhưng kết quả cũng thay đổi theo thành phần công thức và lực nén. Do đó, nghiên cứu ủng hộ quyết định phụ thuộc vào công thức — không phải khẳng định rằng dụng cụ D luôn tạo ra viên nén mạnh hơn. Nghiên cứu về dụng cụ B / D và hình học đầu đục lỗ các tương tác được báo cáo giữa các loại dụng cụ, Cư trú, lực, độ bền kéo, tính dễ vòi, và hành vi giới hạn. ResearchGate 2Taylor & Francis Online 2
Hướng dẫn kỹ thuật của Natoli cũng giải thích rằng việc tăng độ phẳng đầu đục có thể kéo dài thời gian ở cùng tốc độ tháp pháo cho cả công cụ TSM-B và TSM-D. Độ nhạy với tốc độ biến dạng của công thức có thể xác định liệu việc lưu thêm đó có cải thiện hiệu suất sản xuất hay không. Kỹ thuật Natoli
Không thể chọn lực tối đa an toàn chỉ từ nhãn B hoặc D. Nó cũng phụ thuộc vào xếp hạng báo chí, Diện tích và hình dạng đầu đục lỗ, vật liệu dụng cụ, xử lý nhiệt, thiết kế đầu, tình trạng dụng cụ, sự công thức, và các phép tính kỹ thuật được phê duyệt.
Khả năng tương thích đòi hỏi nhiều hơn là chọn B hoặc D
Thứ tự dụng cụ đúng phải đáp ứng nhiều lớp tương thích:
- Dòng dụng cụ: B hoặc D;
- tiêu chuẩn dụng cụ: EU/ISO, TSM, hoặc đặc tả riêng của máy khác;
- hình học tháp pháo: các thanh dẫn đục lỗ, The Pockets, Bố trí ga, và giữ lại;
- hình học đục lỗ: dạng đầu, các chiều dài, chiều dài làm việc, và đánh dấu;
- hình học máy tính bảng: gợi ý, cốc, điểm số, Dập nổi, đất đai, và chết chán;
- yêu cầu quy trình: độ sâu lấp đầy, lực, Cư trú, sự đẩy ra, và đầu ra.
Dòng công cụ và tiêu chuẩn dụng cụ là những quyết định khác nhau
Công cụ B không đồng nghĩa với công cụ TSM, và công cụ D không đồng nghĩa với công cụ châu Âu. Cả hai dòng B và D đều có thể được cấu hình theo các quy định TSM hoặc EU/ISO.
Tiêu chuẩn này bổ sung các chi tiết kích thước vượt ra ngoài vỏ nòng và khuôn. Sự khác biệt về chiều dài tổng thể, dạng đầu, góc dưới đầu, và việc bấm phím có thể ngăn công cụ chạy đúng khi nhấn lần khác. Để xử lý riêng cho lớp tương thích thứ hai đó, Xem Tiêu chuẩn dụng cụ máy tính bảng EU vs TSM. Công ty TNHH I Holland
Thông tin chi tiết về báo chí và tháp pháo để xác minh
Trước khi phê duyệt bất kỳ gia đình nào, xác nhận:
- Nhà sản xuất và mẫu máy in viên nén;
- mô hình tháp pháo, bức vẽ, hoặc số nhận dạng;
- Số trạm tháp pháo;
- Kích thước hướng dẫn đục lỗ B hoặc D;
- đường kính túi khuôn, chiều cao, và thiết kế giữ lại;
- phía trên- và chiều dài tổng thể có độ đục thấp hơn;
- chiều dài làm việc của dụng cụ;
- Hình dạng đầu đục và hình học dưới đầu;
- tiêu chuẩn dụng cụ;
- vị trí và góc chìa khóa;
- Quay tháp pháo theo chiều kim đồng hồ hoặc ngược chiều kim đồng hồ;
- bản vẽ dụng cụ hiện có hoặc mẫu tham chiếu vật lý.
Một máy được quảng cáo là hỗ trợ nhiều dòng dụng cụ có thể sử dụng tháp pháo có thể thay thế hoặc các thiết kế được thiết kế riêng. Điều đó không có nghĩa là các bộ phận B và D thông thường có thể thay thế cho nhau trong một tháp pháo cố định.
Cách chọn giữa dụng cụ B và D
Máy ép và tháp máy tính bảng hiện có nên là ràng buộc lựa chọn đầu tiên. Nếu máy đã sử dụng tháp pháo B hoặc D cố định, thay đổi gia đình dụng cụ có thể đòi hỏi phải thay tháp pháo hoặc kỹ thuật máy móc phức tạp hơn.
| Yêu cầu | Dụng cụ B có thể là điểm khởi đầu tốt hơn | Dụng cụ D có thể là điểm khởi đầu tốt hơn |
|---|---|---|
| Thiết bị được lắp đặt | Máy ép và tháp pháo được thiết kế cho dụng cụ B | Máy ép và tháp pháo được thiết kế cho dụng cụ D |
| Hình học máy tính bảng | Máy tính bảng vừa vặn thoải mái trong phong bì công cụ B đã được xác minh | Máy tính bảng yêu cầu phong bì D-tool đã được xác minh lớn hơn |
| Ưu tiên sản xuất | Mật độ trạm lớn hơn có giá trị | Đầu ra yêu cầu có thể đạt được với số lượng trạm D có sẵn |
| Hành vi công thức | Chất lượng máy tính bảng chấp nhận được đạt được trong thời gian có sẵn | Công thức được hưởng lợi từ cấu hình đầu D và dừng đã chọn |
| Yêu cầu nén | Tính toán lực và cường độ đầu có thể chấp nhận được đối với công cụ B được đề xuất | Máy tính bảng và quy trình đề xuất yêu cầu bao bì dụng cụ lớn hơn, chịu sự kiểm tra kỹ thuật |
| Trạng thái tương thích | Gia đình B, standard, các chiều dài, Các, và việc nhập dữ liệu được xác nhận | Gia đình D, standard, các chiều dài, Các, và việc nhập dữ liệu được xác nhận |
B Dụng cụ thường là điểm khởi đầu tốt hơn khi
Xem xét dụng cụ B khi máy ép đã có tháp pháo B tương thích, Máy tính bảng vừa vặn trong phạm vi thiết kế đã được xác minh, và mật độ trạm cao hơn mang lại lợi thế sản xuất hữu ích. Công thức vẫn phải đạt được các đặc tính viên nén yêu cầu ở tốc độ ép và độ bền có sẵn.
D Dụng cụ thường là điểm khởi đầu tốt hơn khi
Xem xét dụng cụ D khi máy ép có tháp pháo D tương thích, Chiếc máy tính bảng cần đầu lớn hơn và phong bì khuôn lớn hơn, hoặc hình học đầu được chọn cung cấp cửa sổ nén phù hợp hơn. Quy trình vẫn phải đạt mục tiêu đầu ra với số lượng trạm và tốc độ hoạt động có sẵn.
Dừng và xác minh trước khi chọn
Không chỉ chọn từ bảng kích thước chung khi:
- Tiêu chuẩn dụng cụ chưa được biết;
- Bản vẽ tháp pháo không khả dụng;
- máy tính bảng gần với giới hạn kích thước giả định;
- Yêu cầu lực lực cao bất thường hoặc thời gian lưu lâu;
- Dụng cụ có hình dạng hoặc đa đầu cần có hướng phím chính xác;
- một công cụ thay thế phải khớp với một tập hợp hiện có;
- đang xem xét chuyển đổi từ B sang D hoặc D-sang B;
- máy ép chứa hình dạng dụng cụ độc quyền hoặc đã chỉnh sửa.
Những quan niệm sai lầm phổ biến về dụng cụ B-versus-D
| Quan niệm sai lầm | Phiên dịch chính xác hơn |
|---|---|
| Dụng cụ D là dụng cụ châu Âu. | D là một họ có kích thước dụng cụ. EU/ISO và TSM là các lớp tiêu chuẩn riêng biệt. |
| Dụng cụ B luôn sản xuất được nhiều viên nén hơn. | Nó có thể cho phép nhiều trạm hơn, Nhưng đầu ra thực tế cũng phụ thuộc vào tốc độ, Cư trú, cho ăn, sự công thức, Mẹo cho Punch, và yêu cầu xác thực. |
| Dụng cụ D luôn chịu được lực lớn hơn. | Lực lượng an toàn phụ thuộc vào loại máy in, Hình học đầu và đầu mũi, vật liệu dụng cụ, vùng máy tính bảng, sự công thức, và các phép tính kỹ thuật. |
| Chỉ có dụng cụ D mới có thể tạo ra hình dạng, đã ghi điểm, dập nổi, hoặc máy tính bảng nhiều lớp. | Những đặc điểm này phụ thuộc vào thiết kế đầu đục lỗ, Keying, hình học máy tính bảng, và khả năng máy móc. |
| Dụng cụ năm B phù hợp với máy ép năm B. | Chiều dài tổng thể, dạng đầu, góc dưới đầu, Chi tiết, Keying, và hình học đặc thù của máy có thể khác nhau. |
| Đường kính viên tối đa được công bố là giới hạn đảm bảo. | Đây là một tham chiếu sơ bộ. Thiết kế đề xuất vẫn cần được xem xét kỹ thuật và chuyên ngành máy ép. |
| Thay đổi đục lỗ và khuôn sẽ chuyển đổi nút B sang D. | Thông thường cần cấu hình tháp pháo hoặc máy khác nhau vì các ống dẫn đục lỗ và túi khuôn khác nhau. |
Những gì cần bao gồm trong RFQ dụng cụ B hoặc D
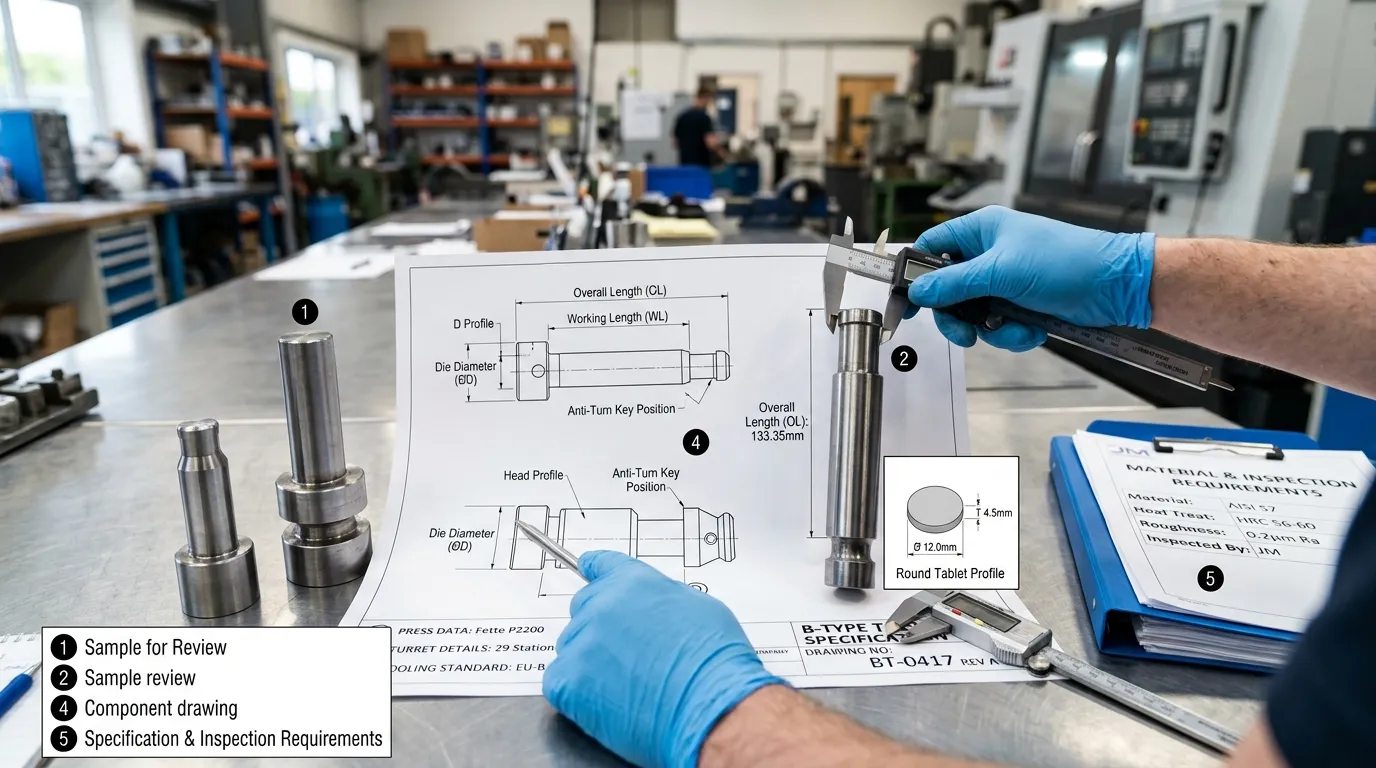
Một cuộc khảo sát dụng cụ hữu ích nên chứa đủ thông tin để xem xét kích thước và quy trình. Bao gồm:
- Nhà sản xuất và mẫu máy in viên nén;
- Tên tháp pháo và số lượng trạm;
- gia đình B hoặc D bắt buộc;
- EU/ISO, TSM, hoặc tiêu chuẩn riêng cho từng máy;
- phía trên- và bản vẽ đục lỗ thấp hơn;
- Bức vẽ;
- tổng thể và chiều dài làm việc;
- hình học đầu đục và dưới đầu;
- Quá liều, chiều cao, khoan, rãnh, và giữ lại;
- Vị trí chống chìa khóa trao tay và xoay tháp pháo;
- Bản vẽ trên bảng với tất cả các kích thước chính;
- cốc, điểm số, Dập nổi, đất đai, và chi tiết dung sai;
- Mục tiêu trọng lượng và độ dày viên nén;
- Các vấn đề về công thức như mài mòn, sự ăn mòn, hoặc dính;
- vật liệu dụng cụ cần thiết, xử lý nhiệt, lớp phủ hoặc;
- Yêu cầu kiểm tra kích thước và tài liệu vật liệu;
- một mẫu hiện có khi bản vẽ đã được phê duyệt không khả dụng.
SunshinePro của dụng cụ ép máy tính bảng Trang này cho biết họ cung cấp các bộ đục và khuôn máy ép máy tính bảng, Danh sách thép tốc độ cao, Gia công CNC, xử lý nhiệt, và tùy chỉnh từ bản vẽ hoặc mẫu, và nói rằng có thể cung cấp báo cáo kiểm tra vật liệu. Những tuyên bố đã được xác minh này hỗ trợ một cuộc điều tra dựa trên rút thăm, nhưng là nhóm B hoặc D cần thiết, standard, Kích thước, Vật chất, và phạm vi dung sai cần được xác nhận cho đơn hàng cụ thể. SunShinePro
Nguyên tắc lựa chọn cuối cùng: Điều chỉnh dụng cụ phù hợp với máy in, Máy tính bảng, và Quy trình
Chọn dụng cụ B hoặc D theo thứ tự này:
- Xác nhận máy in đã cài đặt, tháp pháo, và tiêu chuẩn dụng cụ.
- Xác minh rằng hình học của máy tính bảng phù hợp với bao bì dụng cụ có sẵn.
- Kiểm tra yêu cầu dồi và nén của công thức.
- đánh giá sản lượng dựa trên số lượng trạm thực tế và tốc độ máy in bền vững.
- Kiểm soát đơn hàng cuối cùng với các bản vẽ dụng cụ và máy tính bảng đã được phê duyệt.
Phù hợp với yêu cầu tùy chỉnh hoặc thay thế, Chuẩn bị dữ liệu báo chí, Chi tiết tháp pháo, những bức vẽ, standard, hướng khóa, và mẫu hiện có khi áp dụng. Sau đó liên hệ với SunshinePro để xem xét thông số kỹ thuật và sản xuất thay vì chỉ dựa vào ký hiệu B hoặc D.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
