



Danh sách kiểm tra chốt đục lỗ cho QC đến và định kỳ
Danh sách kiểm tra chốt đục lỗ nên trả lời bốn câu hỏi: Đây có phải là cú đấm đúng không? Nó có phù hợp với thông số kỹ thuật đã được phê duyệt không? Nó còn đủ điều kiện phục vụ không? Những hành động cần làm sau khi kiểm tra?
Hướng dẫn này bao gồm các chốt đục lỗ riêng lẻ dùng trong khuôn dập kim loại. QC đầu vào sẽ xác minh một máy đục lỗ mới được cung cấp so với đơn đặt hàng mua hàng, bức vẽ, sự sửa đổi, và các tài liệu cần thiết. Kiểm soát chất lượng định kỳ kiểm tra xem máy đục lỗ có còn khả năng sử dụng sau khi sử dụng sản xuất hay không, đang nghiền lại, một vụ va chạm, hoặc một sự kiện bất thường khác.
Chốt đục lỗ hoạt động trong hệ thống khuôn lớn hơn. Hướng dẫn viên, các vòng đệm, người hầu, các thành phần của máy tẩy, Cuộc Thanh Tra, và việc căn chỉnh đều có thể ảnh hưởng đến tình trạng đục lỗ. Vai trò rộng hơn của các thành phần này được đề cập trong Hướng dẫn thành phần khuôn (được suy luận). Tại đây, Trọng tâm vẫn là kiểm tra và xử lý vị trí chốt đục lỗ.
Không có dung sai phổ quát, khoảng thời gian kiểm tra, hoặc giới hạn mài mòn áp dụng cho mọi chốt đục lỗ. Việc chấp nhận phải dựa trên bản vẽ đã được phê duyệt, Thông số kỹ thuật mua hàng, kế hoạch kiểm soát, hoặc một yêu cầu được ghi nhận khác.
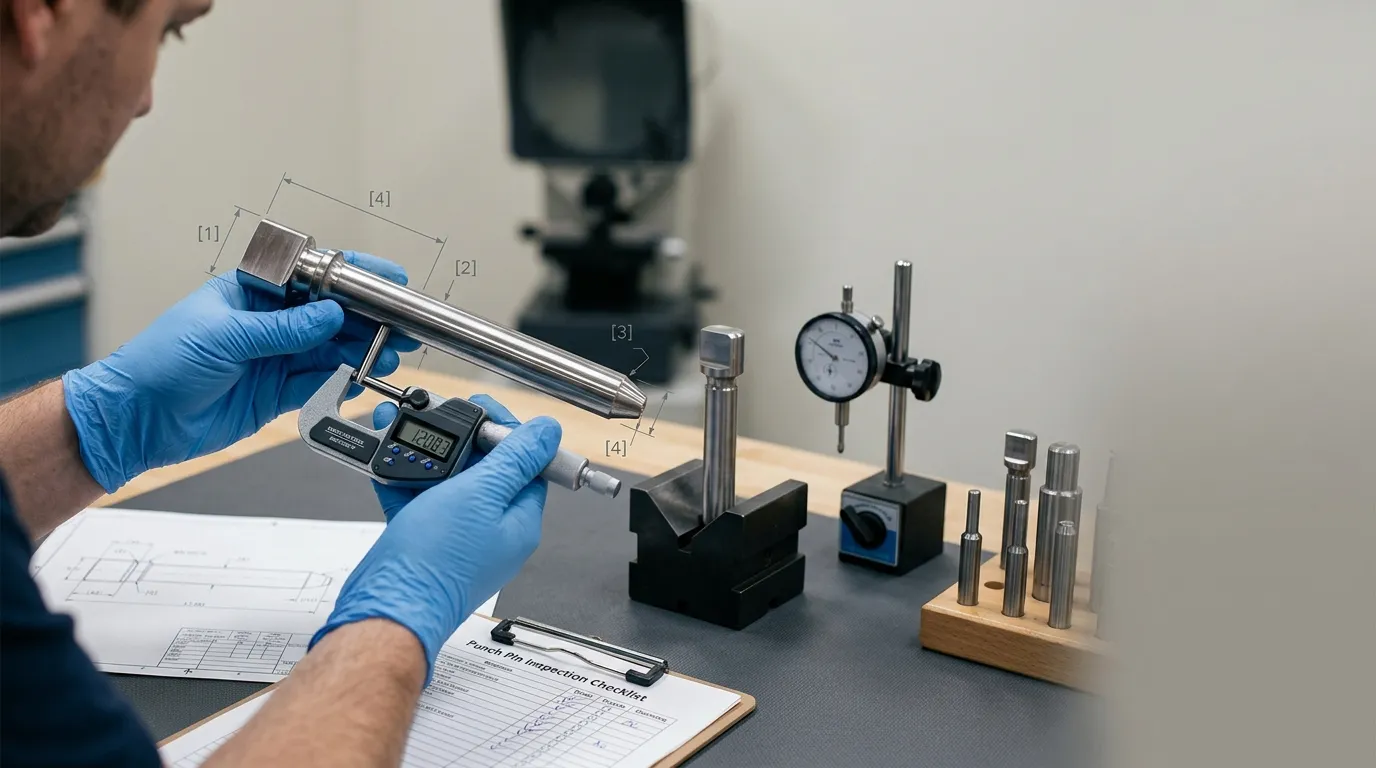
QC đến và QC định kỳ kiểm tra các rủi ro khác nhau
Kiểm tra nhập cảnh và kiểm tra định kỳ sử dụng nhiều thiết bị giống nhau, Nhưng chúng trả lời những câu hỏi khác nhau.
| Giai đoạn kiểm tra | Mục đích chính | Kiểm tra điển hình | Quyết định chính |
|---|---|---|---|
| QC đến | Xác nhận rằng cú đấm được cung cấp phù hợp với đơn đặt hàng và thông số kỹ thuật đã được phê duyệt | Nhận dạng bộ phận, chỉnh sửa bản vẽ, tài liệu vật liệu hoặc lớp phủ, tổn thương nhìn thấy được, Kích thước, hình học, báo cáo kiểm tra | Chấp nhận, giữ, trở về, hoặc từ chối |
| QC định kỳ | Xác nhận rằng một cú đấm đã qua sử dụng vẫn an toàn và hoạt động | Mài mòn cạnh, những vết nứt, gây khó chịu, thay đổi kích thước, hết hạn, chiều dài làm việc, triệu chứng sản xuất, Lịch sử Regrind | Trở lại dịch vụ, Màn hình, xay lại, thay thế, hoặc điều tra |
| Kiểm tra sau mài lại | Xác nhận rằng việc mài sắc đã khôi phục cạnh mà không làm cho các tính năng khác không được chấp nhận | Hình dạng cạnh, loại bỏ gờ, chiều dài tổng thể, chiều dài làm việc, Tiểu sử, điều kiện bề mặt | Phát hành, làm lại, hoặc thay thế |
| Kiểm tra sau sự kiện | Kiểm tra xem có hư hại ẩn hoặc nhìn thấy sau khi kẹt không, va chạm, cho ăn sai, hoặc hư hỏng gần đó | Vết nứt, sự uốn cong, tổn thương đầu, hết hạn, bề mặt ghế ngồi, các thành phần giao phối | cách ly, điều tra, sửa chữa, hoặc thay thế |
Kiểm tra mới nên thiết lập một cơ sở đáng tin cậy. Việc ghi lại kích thước và tình trạng của cú đục khi nhận giúp dễ dàng nhận biết các vết mòn sau này.
Kiểm tra định kỳ so sánh số lượng hiện tại với mức cơ sở đó và bất kỳ giới hạn dịch vụ nào được phê duyệt. Một chiếc cú đục có thể vẫn nằm trong giới hạn sản xuất ban đầu nhưng lại có xu hướng mài mòn bất thường. Ngược lại, một tính năng đã mòn vẫn có thể trông chấp nhận được về mặt hình ảnh trong khi không còn đáp ứng yêu cầu dịch vụ được tài liệu hóa.
chuẩn bị cú đấm, Tài liệu, và Thiết bị đo lường
Việc kiểm tra không nên bắt đầu với thước kẹp. Nó nên bắt đầu với các tài liệu chính xác, nhận dạng bộ phận, và điều kiện đo lường.
- Xác nhận giai đoạn kiểm tra. Ghi lại xem cú đấm có đến hay không, trong dịch vụ thường xuyên, mới xay lại, hoặc được kiểm tra sau một sự kiện bất thường.
- Nhận bản vẽ đã được phê duyệt. Xác minh số bản vẽ và bản sửa đổi trước khi đo bất cứ thứ gì. Một phép đo chính xác so với phiên bản lỗi thời vẫn là kết quả kiểm tra không hợp lệ.
- Xem xét yêu cầu mua hàng và chất lượng. Kiểm tra đơn đặt hàng, kế hoạch kiểm soát, mẫu được phê duyệt, yêu cầu báo cáo kiểm tra, và bất kỳ vật liệu nào được yêu cầu, xử lý nhiệt, độ cứng, hoặc tài liệu phủ lớp.
- Điều chỉnh cú đấm với các bản ghi của nó. Xác nhận số hiệu linh kiện, lô hoặc số sê-ri, Số lượng, ký hiệu vật liệu, ký hiệu lớp phủ, và bất kỳ giấy tờ nhận dạng khắc nào.
- Kiểm tra bao bì trước khi vệ sinh. Kỷ lục thiệt hại do va chạm, sự ăn mòn, bao bì bảo vệ bị vỡ, những cú đấm lỏng lẻo, hoặc dấu hiệu cho thấy các cạnh sắc nhọn tiếp xúc với nhau trong quá trình vận chuyển.
- Vệ sinh máy đục cẩn thận. Loại bỏ dầu, đất, khoai tây chiên, và vật liệu được chuyển mà không làm bo mép cắt hoặc làm trầy xước bề mặt phủ. Cặn trên đường kính hoặc mặt ghế có thể ảnh hưởng đến phép đo.
- Ổn định chi tiết khi dung sai rất chặt chẽ. Máy đục lỗ đến từ khu vực sản xuất nóng, kho lạnh, hoặc phương tiện có thể cần thời gian để đến môi trường kiểm tra. Sự khác biệt nhiệt độ có thể ảnh hưởng đến kết quả kích thước.
- Xác minh thiết bị đo lường. Kiểm tra nhận dạng thiết bị, trạng thái hiệu chuẩn, phạm vi đo, Độ phân giải, điều kiện tiếp xúc, và sự sạch sẽ. Xác nhận rằng bất kỳ V-block nào, trung tâm, vật cố định, hoặc tấm bề mặt cũng sạch sẽ và phù hợp với đặc điểm này.
SunshinePro cho biết các bộ phận khuôn không tiêu chuẩn có thể được xử lý từ bản vẽ của khách hàng, trong khi trang chốt đục lỗ của nó liệt kê đường kính, chiều dài, kiểu đầu, cấp vật liệu, và lớp phủ như các đặc tính tùy chỉnh. Do đó, các trường này nên được coi là vẽ- và các yêu cầu cụ thể theo đơn hàng thay vì giả định các mặc định sản phẩm.
Giải quyết các thông số kỹ thuật xung đột hoặc thiếu trước khi đo
Không chọn dung sai từ bộ nhớ, một tờ kiểm tra cũ, hoặc một danh mục chung.
Đặt máy đục vào trạng thái chờ khi:
- bản vẽ chỉnh sửa không khớp với đơn đặt hàng mua;
- Báo cáo kiểm tra đề cập đến một bộ phận hoặc lô hàng khác;
- bản vẽ và đặc tả mua hàng chứa các giới hạn mâu thuẫn;
- Thiếu vật liệu hoặc ký hiệu lớp phủ;
- dữ liệu hoặc phương pháp đo lường cần thiết chưa rõ ràng;
- một sai lệch được phê duyệt được đề cập nhưng không được cung cấp.
Nhận giải thích bằng văn bản từ kỹ sư phụ trách, khách hàng, hoặc nhà cung cấp trước khi gán kết quả đậu hoặc rớt. Hệ thống phân cấp kiểm soát tài liệu nên tuân theo hệ thống chất lượng hoặc hợp đồng của khách hàng thay vì giả định không chính thức.
Kiểm tra mọi tính năng đục lỗ để tìm thiệt hại có thể nhìn thấy
Kiểm tra bằng mắt là cách nhanh nhất để phát hiện các khuyết điểm rõ ràng, nhưng nó nên tuân theo một trình tự nhất quán từng tính năng.
Sử dụng ánh sáng sạch và độ phóng đại phù hợp. Xoay mũi đục và kiểm tra toàn bộ chu vi thay vì chỉ nhìn một mặt.
| Khu vực kiểm tra | Điều kiện kiểm tra | Ý nghĩa có thể | Hành động tiếp theo điển hình |
| Lưỡi cắt và đầu cắt | Sứt mẻ, những vết nứt, làm tròn cạnh, các gờ, biến dạng, xe bán tải | Mất chất lượng cắt, quá tải cục bộ, tác động, mặc, chuyển vật liệu kết dính | Đo lường, cách ly, xay lại, hoặc thay thế |
| Chân hoặc thân | Scoring, gây khó chịu, đeo băng, sự ăn mòn, đang lo lắng, vật liệu chuyển giao | Hướng dẫn kém, ma sát, sai lệch, vấn đề bôi trơn, không vừa vặn | Làm sạch, Đo đường kính/đường kính, kiểm tra các bộ phận ghép nối |
| Đầu và vai | Mọc nấm, việc làm dáng, những vết nứt, các vạch ngồi không đều, biến dạng | Quá tải, chỗ ngồi không đúng, vấn đề hàm giữ, hỗ trợ không đầy đủ | Cách ly và kiểm tra bộ phận giữ hoặc tình trạng chỗ ngồi |
| Bán kính chuyển tiếp | Vết nứt, vết mài, thay đổi bề mặt đột ngột | Tập trung căng thẳng, sát thương mài mòn, khởi đầu do mệt mỏi | phóng to, leo thang, hoặc thay thế |
| Bề mặt tráng | đang bóc vỏ, đang bong tróc, những vết xước, sự đổi màu, nền trần | Hư hại lớp phủ, ma sát, tác động, sự ăn mòn, mặc | Vị trí ghi âm, đánh giá chức năng, Seek Engineering Review |
| Dấu hiệu nhận dạng | Phần bị thiếu hoặc không đọc được, lô, hoặc thông tin tuần tự | Mất khả năng truy xuất nguồn gốc hoặc rủi ro của các bản sửa đổi trộn lẫn | Giữ cho đến khi danh tính được xác nhận |
Một mảnh nhỏ ở cạnh cắt không tương đương với vết xước nông trên bề mặt không làm việc. Hồ sơ kiểm tra nên ghi rõ vị trí lỗi, phạm vi xấp xỉ, và liệu nó có ảnh hưởng đến một tính năng chức năng hay không.
Vết nứt, biến dạng nghiêm trọng, hoặc đầu giữ bị hư hại thường biện minh cho việc cách ly ngay lập tức. Galling, xe bán tải, hoặc chấm điểm một chiều có thể yêu cầu kiểm tra hệ thống khuôn cũng như lỗ đục. Nguyên nhân chi tiết gây nứt và hỏng hóc nghiêm trọng nằm trong hướng dẫn đục lỗ đứt gãy trong khuôn dập.
Những gì kiểm tra trực quan không thể xác nhận
Kiểm tra bằng mắt thường không thể xác định một cách đáng tin cậy:
- đường kính thân hoặc đầu chính xác;
- tổng thể hoặc chiều dài làm việc;
- sự thẳng;
- hết hạn, tính đồng tâm, hoặc tính đồng trục;
- hồ sơ đầu hình dạng;
- độ nhám bề mặt số;
- cấp vật liệu;
- sự phù hợp trong xử lý nhiệt;
- độ cứng;
- nhận dạng lớp phủ.
Một chiếc cú đục có thể trông không bị hư hại nhưng vẫn không đúng kích thước. Lớp vật liệu, độ cứng, và sự phù hợp của lớp phủ có thể yêu cầu tài liệu truy xuất nguồn gốc hoặc phương pháp kiểm tra được chỉ định.
Đo kích thước và hình học kiểm soát độ vừa vặn và chức năng
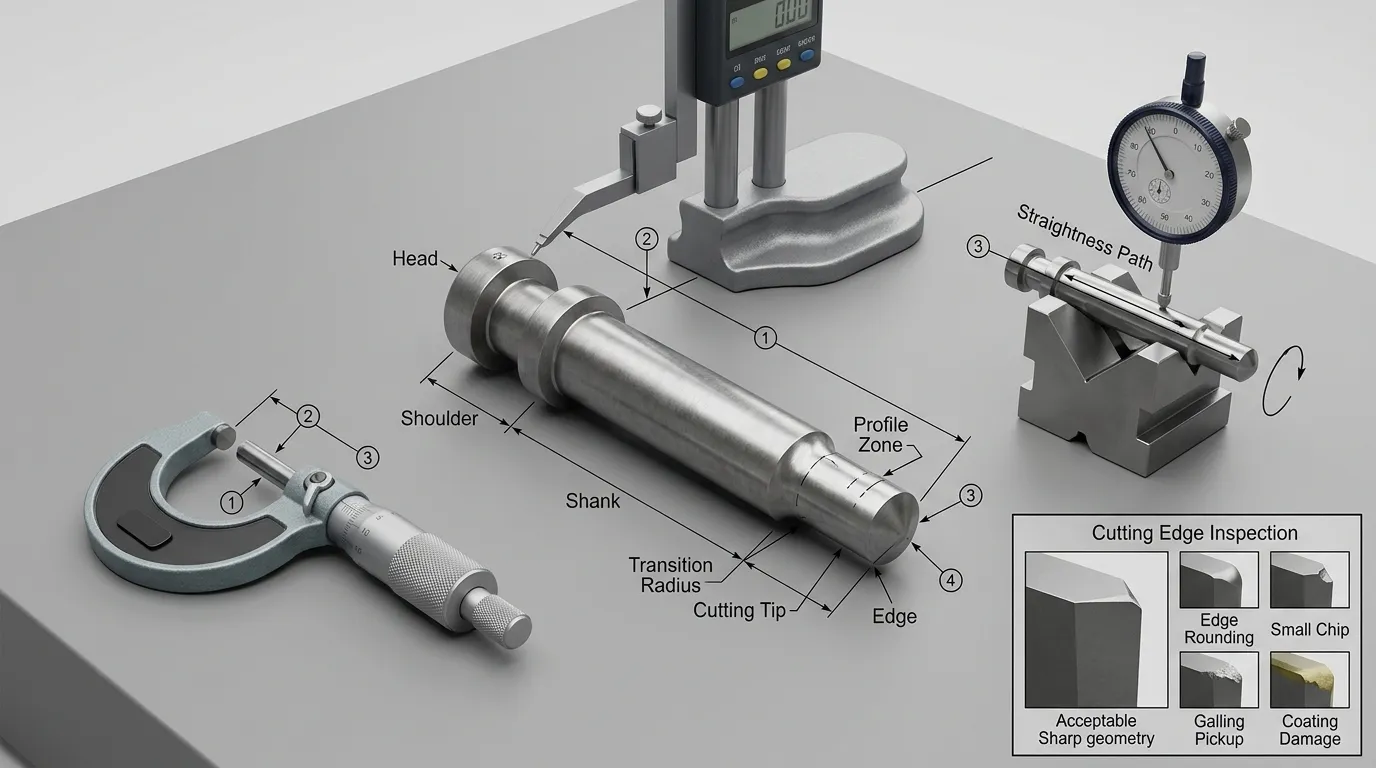
Bản vẽ đã được phê duyệt xác định kích thước và điều khiển hình học nào cần được kiểm tra. Không phải cú đục nào cũng cần mọi phép đo.
| Đặc tính | Tại sao điều này lại quan trọng | Phương pháp đo lường có thể | Hạn chế đáng kể | Nguồn chấp nhận |
| Đường kính thân hoặc chuôi | Ảnh hưởng đến hướng dẫn, vừa vặn, sự giữ lại, và sự căn chỉnh | Micromet ngoài trời; đồng hồ giới hạn phù hợp | Vị trí tiếp xúc và độ côn phải được xem xét | Bản vẽ hoặc thông số kỹ thuật phù hợp |
| Đường kính đầu | Ảnh hưởng đến kích thước tính năng xuyên thủng và mối quan hệ đục lỗ-khuôn | Panme kế, đường ray chuyên dụng, hệ thống quang học | Các đầu nhỏ hoặc tinh tế có thể không phù hợp với các điểm tiếp xúc tiêu chuẩn | Bản vẽ |
| Cấu hình đầu định hình | Điều khiển các lỗ không tròn hoặc hình học được hình thành | Bộ so sánh quang học, hệ thống thị giác, CMM | Yêu cầu căn chỉnh dữ liệu chính xác và giải thích hồ sơ | Bản vẽ với yêu cầu hồ sơ |
| Chiều dài tổng thể | Hỗ trợ nhận dạng, lắp đặt, và theo dõi mài lại | Thước đo chiều cao, micromet, bộ so sánh, thiết bị chuyên dụng | Mặt ngồi phải sạch sẽ và được tham khảo nhất quán | Bản vẽ |
| Chiều dài làm việc hoặc phép chiếu | Ảnh hưởng đến vị trí hoạt động và khả năng thâm nhập | Thước đo chiều cao, bộ so sánh, thiết bị kiểm tra chuyên dụng | Định nghĩa phải khớp với bản vẽ; không mượn thuật ngữ công cụ máy tính bảng | Đặc điểm kỹ thuật bản vẽ hoặc thiết lập |
| Đường kính và độ dày đầu | Ảnh hưởng đến việc giữ chân và chỗ ngồi | Panme kế, thước kẹp sàng lọc, bộ so sánh | Gờ hoặc peening có thể làm biến dạng tiếp xúc | Bản vẽ |
| Vị trí vai | Ảnh hưởng đến chỗ ngồi và hình chiếu lắp ráp | Thước đo chiều cao, bộ so sánh, CMM | Thiết lập dữ liệu phải tái tạo yêu cầu bản vẽ | Bản vẽ |
| Độ thẳng | Phát hiện uốn cong hoặc lệch trục | Chỉ báo với hỗ trợ phù hợp, CMM, thiết bị chuyên dụng | Phương pháp hỗ trợ và lựa chọn dữ liệu ảnh hưởng đến kết quả | Bản vẽ hoặc giới hạn dịch vụ đã được phê duyệt |
| Vòng tròn hoặc tổng chạy | Cho thấy sự thay đổi quay so với trục dữ liệu | Chỉ báo có trung tâm hoặc khối chữ V; CMM | "Runout" phải khớp với điều khiển vẽ chính xác | Bản vẽ |
| Độ đồng tâm hoặc độ đồng trục | Đánh giá mối quan hệ giữa các trục hoặc đối tượng địa lý | CMM hoặc phương pháp chuyên dụng đã được phê duyệt | Không thay thế một kiểm tra chạy đơn giản trừ khi kỹ thuật phê duyệt nó | Bản vẽ |
| Tính vuông góc | Ảnh hưởng đến chỗ ngồi hoặc sự liên kết của mặt cuối và vai | Chỉ số, Thiết lập tấm bề mặt, CMM | Yêu cầu tham chiếu dữ liệu hợp lệ | Bản vẽ |
| Độ nhám bề mặt | Có thể ảnh hưởng đến ma sát, vừa vặn, Phát hành, và gây khó chịu | Máy đo độ nhám bề mặt | Tham số, điểm cắt, hướng đi, và vị trí phải được chỉ định rõ | Bản vẽ hoặc đặc điểm kỹ thuật bề mặt |
| Độ cứng | Có thể xác nhận yêu cầu xử lý nhiệt | Kiểm tra độ cứng đã được phê duyệt hoặc tài liệu của nhà cung cấp | Thang đo kiểm tra, Vị trí, điều kiện bề mặt, và vật chất hiệu ứng thụt lề | Bản vẽ hoặc đặc điểm kỹ thuật vật liệu |
Các thuật ngữ hình học nên được diễn giải theo tiêu chuẩn bản vẽ đang sử dụng. Tiêu chuẩn ISO 1101 định nghĩa các khái niệm dung sai hình học trong hệ thống ISO, trong khi ASME Y14.5 được sử dụng rộng rãi cho GD hướng đến Hoa Kỳ&Bản vẽ chữ T.
Bản vẽ chỉ định runout không nên được viết lại thành đồng tâm trong quá trình kiểm tra. Các kiểm soát này mô tả các yêu cầu khác nhau và có thể đòi hỏi các chiến lược đo lường khác nhau.
Trang đục lỗ tungsten-carbide của SunshinePro liệt kê các kiểm tra micromet hoặc caliper, phép đo máy chiếu, và kiểm tra độ nhám cho nhóm sản phẩm đó. Các phương pháp đã công bố đó cho thấy các loại kiểm tra có thể liên quan, Nhưng chúng không chứng minh rằng mọi cú đấm hay đơn hàng đều nhận được cùng một kiểm tra.
Chọn công cụ theo dung sai và tính năng
Việc lựa chọn nhạc cụ nên dựa trên tính năng, sự khoan dung, truy cập, và yêu cầu độ tin cậy đo lường.
| Dụng cụ | Sử dụng tốt nhất | Hạn chế chính |
| Panme kế | Đường kính và độ dày bên ngoài có thể tiếp cận | Hình học tiếp xúc có thể không phù hợp với kích thước nhỏ, thuôn dần, tinh tế, hoặc các đặc điểm bất thường |
| Thước cặp | Nhận dạng, kích thước rộng, và sàng lọc | Độ phân giải và ảnh hưởng của người vận hành có thể không phù hợp với dung sai chặt chẽ |
| Máy đo chiều cao và tấm bề mặt | Kích thước trục, tư thế vai, và kiểm tra chiều cao so sánh | Yêu cầu chỗ ngồi có kiểm soát và thiết lập dữ liệu |
| Chỉ báo quay số với khối chữ V hoặc trung tâm | Chạy, biến thiên quay, và một số kiểm tra độ thẳng | Kết quả phụ thuộc nhiều vào vị trí hỗ trợ và mô phỏng dữ liệu |
| Bộ so sánh quang học hoặc hệ thống thị giác | Hồ sơ, các góc, bán kính, hình dạng đầu mũi, và hình dạng cạnh | Yêu cầu căn chỉnh, điều khiển phóng đại, và giải thích hồ sơ chính xác |
| CMM | Hình học phức tạp và các mối quan hệ dựa trên dữ liệu | Truy cập thăm dò, sự cố định, chiến lược, và sự không chắc chắn phải được kiểm soát |
| Máy đo đi / không đi | Xác minh chức năng nhanh chóng của giới hạn kích thước | Cung cấp thông tin đạt/không đạt nhưng không phải sai lệch thực tế hoặc xu hướng mài mòn |
| Máy kiểm tra độ nhám | Xác minh kết cấu bề mặt số | Yêu cầu tham số chính xác, hướng đi, điểm cắt, và vị trí đo lường |
Đồng hồ đo giới hạn trơn được bao phủ bởi Tiêu chuẩn ISO 1938-1. Đồng hồ đo hiệu quả/không đi có thể hiệu quả cho việc kiểm tra lặp lại, Nhưng đo lường biến đổi vẫn hữu ích khi kích thước thực tế hoặc tốc độ mài mòn quan trọng.
Yêu cầu về bề mặt kết cấu nên được đọc từ bản vẽ thay vì suy ra từ vẻ ngoài. Tiêu chuẩn ISO 21920-1 bao gồm việc chỉ dẫn kết cấu bề mặt hồ sơ trong tài liệu kỹ thuật sản phẩm.
Quyết định xem kết quả có chấp nhận được hay không
Một giá trị đo được sẽ không có ý nghĩa cho đến khi được so sánh với một yêu cầu đã được phê duyệt.
Các nguồn chấp nhận có thể bao gồm:
- bản vẽ được phê duyệt hiện tại;
- thông số kỹ thuật mua hàng;
- Kế hoạch kiểm soát;
- một sai lệch khách hàng được phê duyệt;
- một mẫu được phê duyệt với các tiêu chí đo lường được xác định;
- giới hạn dịch vụ được tài liệu hóa;
- Giới hạn mài mòn nội bộ đã được xác nhận.
Kích thước danh nghĩa đơn thuần không quyết định sự chấp nhận. Kích thước bản vẽ 10 mm, Ví dụ, không thể đánh giá nếu không có dung sai và các yêu cầu về hình học hoặc bề mặt liên quan.
Sử dụng quy trình ra quyết định có kiểm soát:
| Điều kiện kết quả | Phản hồi bắt buộc |
| Rõ ràng trong yêu cầu | Ghi lại kết quả và chấp nhận hoặc trả lại cú đấm để bảo dưỡng |
| Gần đến giới hạn hoặc không nhất quán | Xác minh độ sạch sẽ, Nhiệt độ, nhạc cụ, phương pháp, sự cố định, Thiết lập ngày, và tính lặp lại |
| Ngoài yêu cầu | Cách ly cú đấm và bắt đầu quy trình không phù hợp đã được phê duyệt |
| Thông số kỹ thuật bị thiếu hoặc xung đột | Giữ cú đấm cho đến khi nhận được văn bản làm rõ |
| Lỗi lặp đi lặp lại sau khi thay thế hoặc mài lại | Điều tra hệ thống khuôn rộng hơn và các điều kiện quy trình |
Độ không chắc chắn trong phép đo trở nên quan trọng gần giới hạn đặc tả. Tiêu chuẩn ISO 14253-1 cung cấp các quy tắc quyết định để chứng minh sự phù hợp hoặc không phù hợp đồng thời tính đến sự không chắc chắn trong phép đo.
Trong điều kiện thực tế, một cách hiểu ranh giới không nên được chấp nhận hoặc từ chối một cách tùy tiện. Xác nhận rằng công cụ và phương pháp có khả năng giải quyết yêu cầu, sau đó áp dụng quy tắc quyết định được tài liệu hóa của tổ chức.
Lấy mẫu hoặc kiểm tra 100% phụ thuộc vào rủi ro và yêu cầu của hợp đồng
Số lượng kiểm tra nên được xác định bởi:
- yêu cầu của khách hàng hoặc hợp đồng;
- tính tới hạn đặc trưng;
- kích thước lô;
- Lịch sử hiệu suất nhà cung cấp;
- khả năng quy trình;
- hậu quả thất bại;
- những trường hợp không phù hợp trước đây;
- liệu kết quả có cần thiết để có xu hướng mặc hay không;
- Kế hoạch kiểm soát.
Một tuyên bố như "đã kiểm tra 100%" nên xác định những đặc điểm nào đã được kiểm tra. Nó có thể có nghĩa là mỗi cú đấm đều được nhận diện và kiểm tra trực quan, trong khi chỉ một số sản phẩm được chọn được kiểm tra kích thước đầy đủ.
Phương pháp đo go/no-go có thể hỗ trợ kiểm tra nhanh từng chi tiết, nhưng nó không cung cấp dữ liệu biến cần thiết để đánh giá phân bố kích thước hoặc xu hướng mài mòn.
Sử dụng kiểm tra định kỳ để theo dõi hao mòn trước khi hỏng hóc
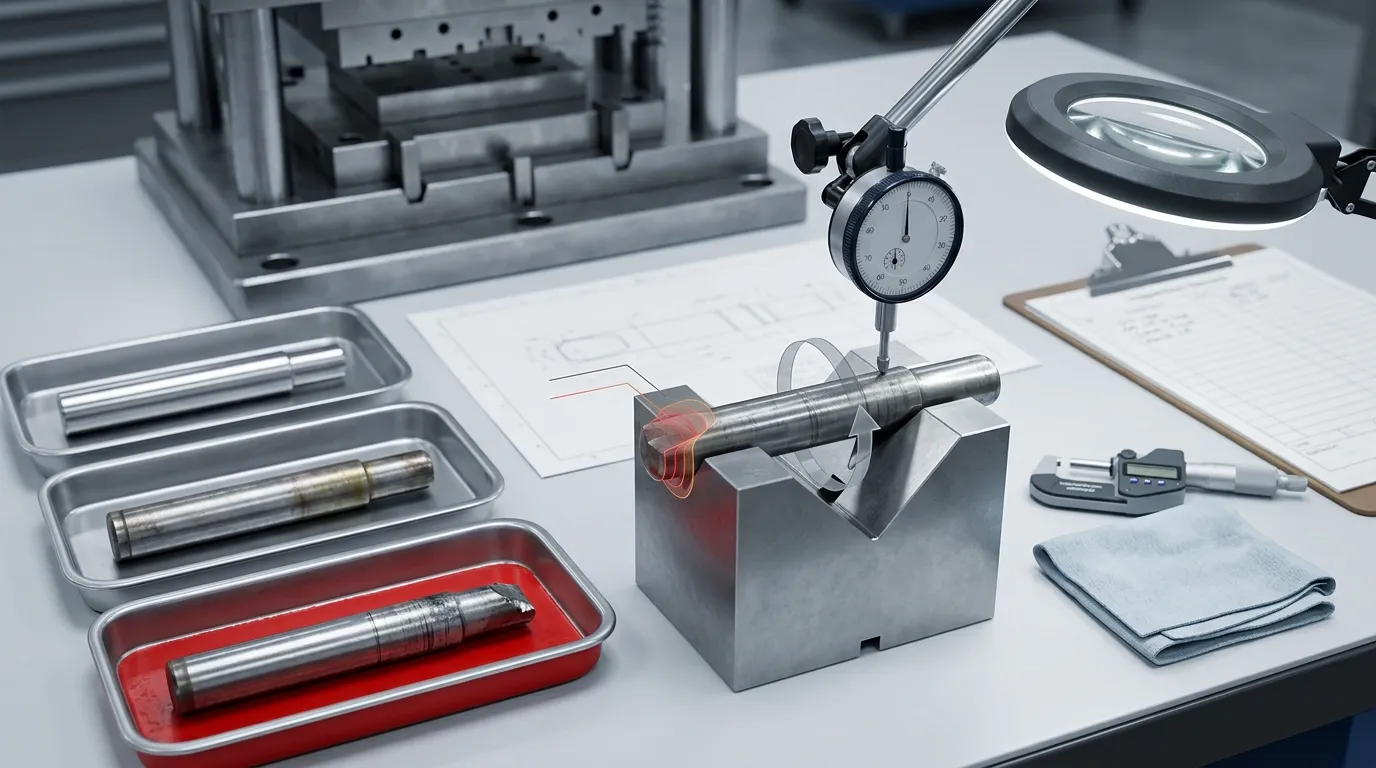
Kiểm soát chất lượng định kỳ nên dựa trên rủi ro và lịch sử sản xuất thay vì một khoảng thời gian cố định cho mỗi lần đục lỗ.
Thiết lập cơ sở khi lần đầu nhận lỗ, được phê duyệt sau khi thiết lập, hoặc trở về sau khi nghiền lại. Ghi lại kích thước và tình trạng hiển thị cho các đặc điểm có khả năng thay đổi cao nhất.
Kích hoạt kiểm tra khi xảy ra bất kỳ điều gì sau đây:
- Đã đạt được khoảng thời gian sản xuất hoặc bảo trì đã lên kế hoạch;
- Đục lỗ hoàn thành một chuyến chạy có rủi ro cao hoặc khối lượng lớn;
- Thay đổi chiều cao hoặc chất lượng lưỡi dao;
- Kích thước đóng dấu bắt đầu thay đổi;
- xuất hiện trầy xước hoặc nhặt trên chi tiết;
- lực tước tăng;
- Thay đổi âm thanh khi nhấn tải hoặc vận hành;
- xảy ra hiện tượng kéo hoặc kẹt slug;
- ăn nhầm, va chạm, hoặc xảy ra hiện tượng nạp vật liệu kép;
- một cú đấm gần đó bị sứt hoặc gãy;
- Dụng cụ được tháo ra để bảo trì;
- sự bôi trơn, vật liệu tồn kho, hoặc thay đổi cài đặt quy trình;
- cú đấm trở lại sau khi mài lại.
So sánh giá trị hiện tại với giới hạn dịch vụ cơ sở và được phê duyệt. Dữ liệu xu hướng có thể tiết lộ sự mài mòn dần dần trước khi một kích thước vượt qua giới hạn loại bỏ.
Triệu chứng sản xuất nên được xem như các yếu tố kích hoạt kiểm tra, Chẩn đoán không tự động. Có thể xuất hiện các lưỡi dao do cú đục lỗ bị mòn, nhưng chúng cũng có thể phản ánh sự mài mòn khuôn, Giải phóng mặt bằng, sự căn chỉnh, biến đổi vật liệu làm việc, hoặc các vấn đề về stripper. Thuộc tính Hướng dẫn đục lỗ cung cấp bối cảnh rộng hơn về vật liệu khuôn, các mức dung sai, Giải phóng mặt bằng, và các cân nhắc về công cụ ở cấp hệ thống.
Xác minh lại cú đấm sau khi mài lại hoặc một sự kiện bất thường
Một cạnh sắc không tự nó chứng minh rằng máy đục lỗ mài lại đã sẵn sàng phục vụ.
Sau khi nghiền lại, kiểm:
- hình thức tiên tiến;
- điều kiện không có gờ;
- chiều dài tổng thể;
- chiều dài làm việc hoặc phần nhô ra;
- đường kính hoặc hình dạng đầu mũi;
- hư hại bề mặt hoặc quá nhiệt;
- Hạn ngạch xay lại còn lại, nơi có tài liệu;
- Nhận dạng và Lịch sử xay lại.
Sau một vụ va chạm, cho ăn sai, mứt, hoặc hư hỏng gần đó, cũng kiểm tra:
- những vết nứt;
- uốn cong vĩnh viễn;
- biến dạng đầu hoặc vai;
- hết hạn;
- bề mặt ghế ngồi;
- Hướng dẫn viên và liên hệ với người giữ vé;
- Lỗ mở khuôn ghép nối và các bộ phận xung quanh.
Không trả lại máy đục lỗ chỉ vì không có vết nứt nào nhìn thấy được. Va chạm có thể thay đổi căn chỉnh hoặc chạy ra mà không gây ra khuyết tật bề mặt rõ ràng.
Ghi lại kết quả và chỉ định một sự sắp xếp có kiểm soát
Hồ sơ kiểm tra sẽ xác định được dấu vết đục lỗ, Yêu cầu, Phương pháp, kết quả, và quyết định cuối cùng.
Tối thiểu, kỷ lục:
- số hiệu linh kiện;
- Số bản vẽ và phiên bản;
- nhà cung cấp;
- đơn đặt hàng;
- lô hoặc số sê-ri;
- Mã hiệu vật liệu và lớp phủ;
- giai đoạn kiểm tra;
- đã kiểm tra đặc điểm;
- Thông số kỹ thuật và dung sai;
- kết quả đo được;
- nhận dạng dụng cụ;
- thanh tra viên;
- ngày kiểm tra;
- Bố cục;
- Ghi chú, những bức ảnh, hoặc vị trí khuyết tật khi cần thiết.
Hãy sử dụng thái độ kiểm soát thay vì quyết định "trông ổn" một cách không chính thức.
| Tìm kiếm | Bố cục có thể |
| Tất cả các đặc điểm yêu cầu phù hợp | Chấp nhận hoặc quay lại dịch vụ |
| Kết quả không nhất quán hoặc gần với giới hạn | Làm sạch, ổn định, đo lại, hoặc xác minh bằng phương pháp có khả năng hơn |
| Thiếu tài liệu | Giữ hoặc cách ly cho đến khi có bằng chứng |
| Độ mòn cạnh có thể sửa chữa trong phạm vi cho phép đã được phê duyệt | Gửi để mài lại được kỹ thuật phê duyệt |
| Vết nứt, sứt mẻ nặng, uốn cong vĩnh viễn, hoặc tổn thương đầu không an toàn | Thay thế hoặc từ chối |
| Kích thước nằm ngoài yêu cầu | Kiểm dịch và quy trình không phù hợp |
| Cùng một sát thương lặp đi lặp lại | Điều tra quyền kiểm tra, sự căn chỉnh, sự hướng dẫn, sự giữ lại, sự bôi trơn, và điều kiện quy trình |
Các lỗ không phù hợp cần được nhận diện rõ ràng và tách biệt vật lý để không thể vô tình quay lại sản xuất.
SunshinePro cho biết phương pháp chất lượng của họ bao gồm kiểm tra nguyên liệu thô, giám sát trong quá trình, kiểm tra cuối cùng, thiết bị đo lường, và báo cáo kiểm tra. Người mua vẫn nên xác định các đặc điểm kiểm tra và tài liệu cần thiết cho từng đơn hàng thay vì cho rằng một báo cáo tiêu chuẩn phù hợp với mọi yêu cầu.
Yêu cầu gì từ nhà cung cấp chốt đục lỗ
Người mua nên xác định bằng chứng kiểm tra trước khi đơn hàng được phát hành, đặc biệt dành cho các cú đấm tùy chỉnh hoặc quan trọng.
Yêu cầu các mục liên quan đến ứng dụng:
- bản vẽ và chỉnh sửa đã được phê duyệt;
- phần, lô, và yêu cầu nhận dạng sê-ri;
- Báo cáo kiểm tra theo bản vẽ cụ thể;
- giấy chứng nhận vật liệu hoặc giấy chứng nhận phù hợp;
- bằng chứng xử lý nhiệt hoặc độ cứng khi được chỉ định;
- Tài liệu phủ khi được chỉ định;
- các sai lệch được phê duyệt;
- Yêu cầu đóng gói và bảo vệ chống ăn mòn;
- Nhận diện các đặc tính khi kiểm tra 100%;
- Xác định các đặc điểm được kiểm tra bằng phương pháp lấy mẫu;
- phương pháp đo cho dung sai chặt chẽ hoặc phức tạp;
- Khả năng truy xuất nguồn gốc giữa các lần đục lỗ, Giấy chứng nhận, và báo cáo kiểm tra.
Các tuyên bố danh mục rộng không thể thay thế cho bằng chứng cấp độ đặc trưng. Nhà cung cấp có thể nêu ra khả năng dung sai chung, Nhưng người mua vẫn cần xác nhận rằng tính năng cần thiết, Vật chất, hình học, và phương pháp đo phù hợp với bản vẽ cụ thể.
SunshinePro liệt kê thép dụng cụ, thép tốc độ cao, carbide, Gia công CNC, mài chính xác, EDM, xử lý nhiệt chân không, và tùy chỉnh dựa trên bản vẽ trên các trang liên quan đến đục lỗ. Các tùy chọn được công bố này có thể hỗ trợ thảo luận RFQ, nhưng vật liệu chính xác, Quy trình, sự khoan dung, Lớp phủ, và tài liệu kiểm tra cần được xác nhận cho từng bộ phận riêng lẻ.
Tóm tắt danh sách kiểm tra chốt đục lỗ
Sử dụng chuỗi cô đọng này cho tín hiệu đầu vào, thói quen, sau khi xay lại, và kiểm tra sau sự kiện:
- Xác định giai đoạn kiểm tra.
- Xác nhận số hiệu linh kiện, lô hoặc số sê-ri, bức vẽ, và sửa đổi.
- Xem lại đơn đặt hàng, kế hoạch kiểm soát, và yêu cầu tài liệu.
- Kiểm tra bao bì và ghi nhận hư hỏng khi vận chuyển.
- Làm sạch mũi đục mà không làm hỏng cạnh hoặc lớp phủ.
- Xác minh tình trạng thiết bị, Phạm vi, Độ phân giải, và trạng thái hiệu chuẩn.
- Kiểm tra cạnh cắt, gợi ý, thân thể, đầu, vai, bán kính, Lớp phủ, và nhận dạng.
- Đo kích thước và đặc tính hình học cần thiết cho bản vẽ.
- Sử dụng dụng cụ phù hợp với tính năng và dung sai.
- So sánh kết quả với nguồn chấp nhận đã được phê duyệt.
- Xác minh kết quả ranh giới và tính đến sự không chắc chắn trong phép đo.
- Ghi lại đặc tả, kết quả, nhạc cụ, thanh tra viên, và ngày.
- Chấp nhận, giữ, cách ly, xay lại, thay thế, hoặc từ chối thông qua cách xử lý có kiểm soát.
- Điều tra hệ thống khuôn rộng hơn khi cùng một tổn thương lặp đi lặp lại.
Dùng cho đục lỗ tùy chỉnh hoặc thay thế, Nộp bản vẽ đã được phê duyệt cùng với vật liệu cần thiết, Lớp phủ, Kiểm tra, và nhu cầu tài liệu. SunshinePro của Chốt đấm trang cung cấp ngữ cảnh sản phẩm đã xuất bản, và Trang liên hệ Có thể được sử dụng để yêu cầu xem xét bản vẽ hoặc làm rõ yêu cầu trong báo cáo kiểm tra.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
