



Xử lý nhiệt cho các bộ phận khuôn: Độ cứng, Chống mài mòn, và Tuổi thọ Dụng cụ
Xử lý nhiệt cho các bộ phận khuôn giúp cải thiện độ cứng, khả năng chống mài mòn, và tuổi thọ dụng cụ bằng cách thay đổi kết cấu thép và ổn định bề mặt ma sát cao. Các quy trình như dập tắt, sự tôi luyện, và chốt đẩy giúp nitriding, những cú đấm, các cột chỉ dẫn, và tay áo chống mài mòn, tiếng nứt, và biến dạng. Cách xử lý phù hợp phụ thuộc vào thành phần khuôn, thể tích chu kỳ, ứng suất vận hành, và yêu cầu dung sai kích thước.
Các thành phần khuôn sẽ hỏng nhanh hơn khi quá trình xử lý nhiệt không phù hợp với vật liệu hoặc môi trường sản xuất. Một cú đấm có thể bị nứt vì quá cứng. Bạc dẫn hướng có thể mất độ thẳng hàng do bị biến dạng trong quá trình làm nguội. Lựa chọn quy trình phù hợp giúp giảm thiểu bảo trì, Cải thiện tính nhất quán chu trình, và kéo dài tuổi thọ khuôn mà không làm tăng chi phí dụng cụ không cần thiết.
Xử lý nhiệt làm gì cho các bộ phận khuôn?
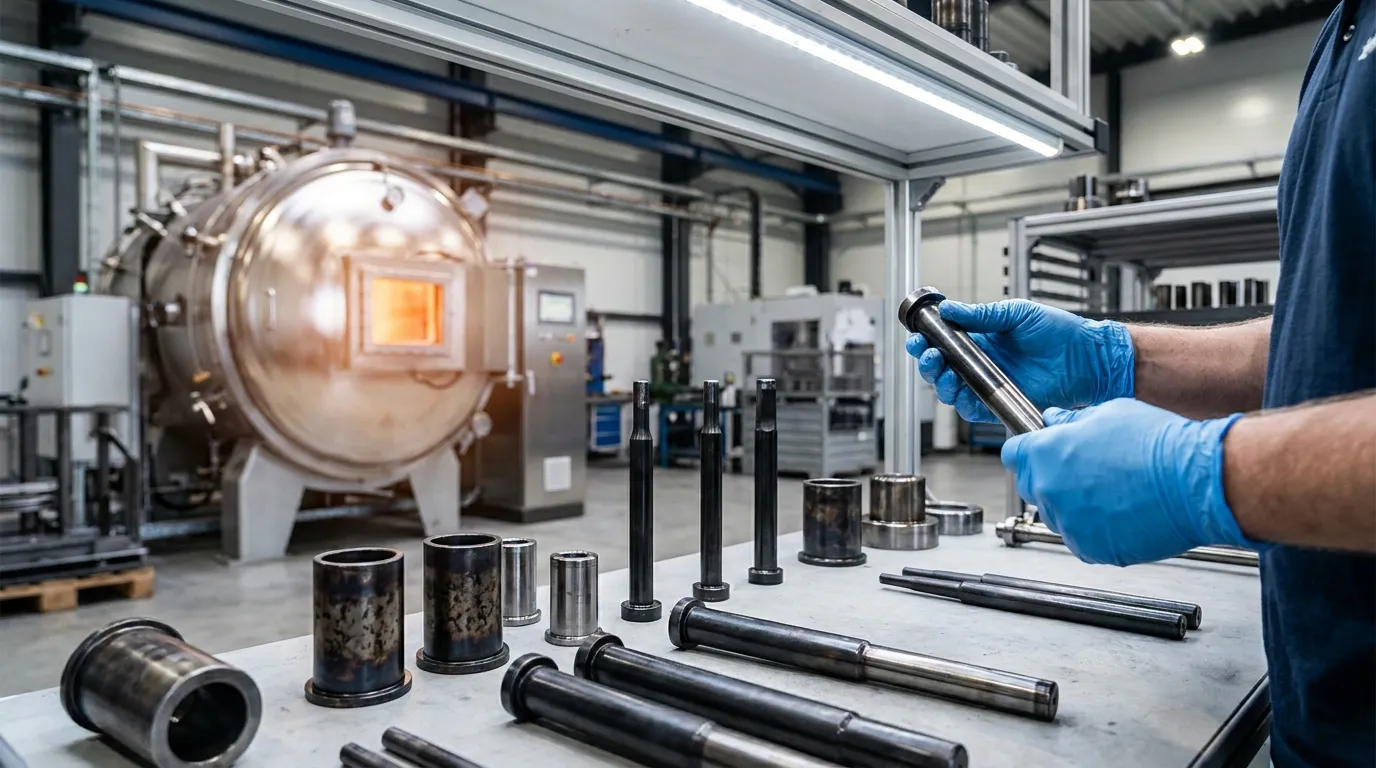
Xử lý nhiệt cho các bộ phận khuôn giúp cải thiện độ cứng, khả năng chống mài mòn, và ổn định kích thước bằng cách thay đổi vi cấu trúc thép. Xử lý đúng cách giúp kéo dài tuổi thọ nấm mốc và giảm bảo trì, Nhưng độ cứng quá mức có thể làm tăng nguy cơ nứt.
Xử lý nhiệt kiểm soát cách thép khuôn phản ứng với ứng suất, ma sát, và các chu kỳ sản xuất lặp lại. Trong các quá trình như tôi và tôi, Thép được nung nóng và làm mát trong điều kiện kiểm soát. Điều này làm thay đổi cấu trúc thớ bên trong và cải thiện tính chất cơ học của chi tiết.
Trong khuôn ép phun, Các linh kiện tiếp xúc cao chịu áp suất liên tục và chuyển động trượt. Chốt đẩy đẩy các bộ phận ra ngoài hàng nghìn lần mỗi ngày. Cột dẫn hấp thụ ứng suất căn chỉnh trong mỗi chu kỳ. Không được xử lý nhiệt đúng cách, Những bề mặt này nhanh chóng bị mòn và mất độ chính xác kích thước.
Theo Hướng dẫn xử lý nhiệt chân không, Giảm căng thẳng và gia nhiệt kiểm soát giúp giảm các khuyết tật bên trong và cải thiện độ ổn định. Điều này quan trọng vì ngay cả những thay đổi nhỏ về kích thước cũng có thể ảnh hưởng đến sự căn chỉnh khuôn và chất lượng bề mặt.
Độ cứng cao hơn không phải lúc nào cũng tốt hơn. Một số bộ phận khuôn hỏng sớm hơn vì chúng trở nên giòn sau khi tôi cứng mạnh. Trong nhiều môi trường sản xuất, Độ dai cân bằng và khả năng chống mài mòn hoạt động tốt hơn so với độ cứng tối đa đơn lẻ.
| Mục tiêu xử lý nhiệt | Lợi ích sản xuất |
|---|---|
| Tăng độ cứng | Chống mài mòn tốt hơn |
| Cải thiện độ dẻo dai | Nguy cơ nứt thấp hơn |
| Giảm căng thẳng | Ổn định kích thước tốt hơn |
| Bề mặt cứng | Tuổi thọ linh kiện dài hơn |
| Ổn định cấu trúc | Độ chính xác sản xuất nhất quán |
Để có cái nhìn rộng hơn về hoàn chỉnh thành phần khuôn ép, Điều quan trọng là phải hiểu cách mỗi bộ phận xử lý các tải trọng và điều kiện hao mòn khác nhau.
Những thành phần khuôn nào được hưởng lợi nhiều nhất từ quá trình xử lý nhiệt?
Các thành phần khuôn ma sát cao như chốt đẩy, những cú đấm, các cột chỉ dẫn, và tay áo được hưởng lợi nhiều nhất từ xử lý nhiệt vì chúng chịu được việc sử dụng nhiều lần, Áp lực, và ứng suất căn chỉnh trong sản xuất chu trình cao.
Không phải bộ phận khuôn nào cũng cần cùng một mức độ xử lý. Tấm kết cấu có thể chỉ cần độ cứng vừa phải, trong khi các bộ phận chuyển động thường cần bảo vệ bề mặt mạnh mẽ hơn. Mức mài mòn cao nhất thường xuất hiện khi tiếp xúc kim loại với kim loại lặp lại liên tục.
Một khuôn ô tô chu trình cao là một ví dụ điển hình. Nếu chốt đẩy quá mềm, Đầu chốt bị mòn không đều và bắt đầu mắc kẹt bên trong khuôn. Điều đó gây ra vấn đề đẩy ra, Thời gian chu kỳ dài hơn, và nhiều lần ngừng bảo trì hơn.
| Thành phần khuôn | Loại căng thẳng chính | Tiêu điểm được đề xuất |
|---|---|---|
| Chốt đẩy | Mòn trượt | Độ cứng bề mặt |
| Cú đấm | Tác động và áp lực | Độ cứng dẻo dai |
| Ống lót dẫn hướng | Ma sát căn chỉnh | Chống mài mòn |
| Tay áo | Chuyển động lặp lại | Độ ổn định bề mặt |
| Lõi khuôn | Nhiệt và áp suất | Ổn định kích thước |
Các bộ phận dẫn hướng xứng đáng được chú ý đặc biệt vì các vấn đề căn chỉnh lan rộng khắp toàn bộ hệ thống khuôn. Bạc dẫn hướng bị biến dạng có thể làm lệch vị trí khoang và tăng các khuyết điểm chớp sáng. Đây là một lý do tại sao xử lý nhiệt gắn chặt với tổng thể Quy trình sản xuất khuôn mẫu.
Các ứng dụng tạo khuôn y tế thường sử dụng ống lót nitride vì quy trình tạo ra lớp ngoài cứng mà không gây thay đổi kích thước lớn. Điều này giúp duy trì bề mặt bóng loáng và hiệu suất khoang ổn định trong suốt quá trình sản xuất dài.
Dải độ cứng phù hợp nhất cho các bộ phận khuôn khác nhau?
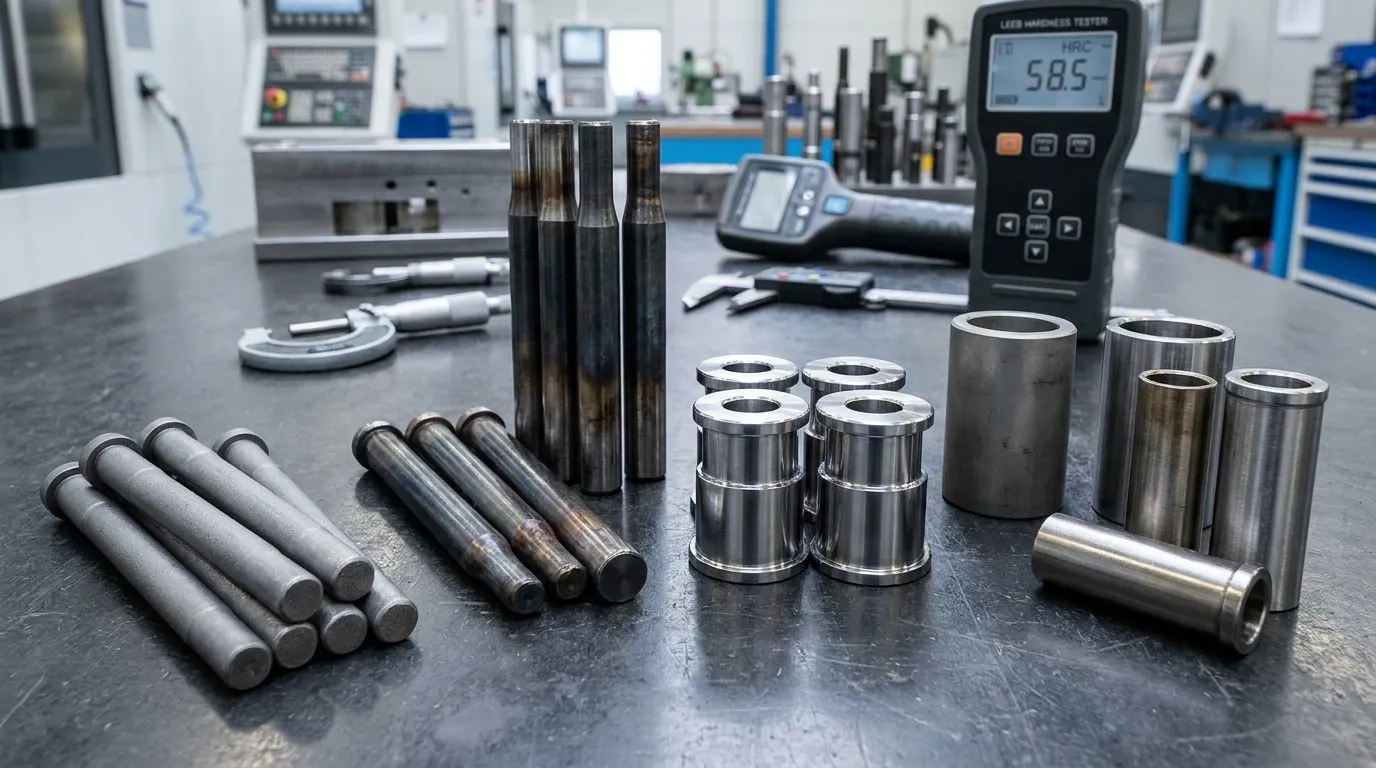
Mức độ cứng tốt nhất phụ thuộc vào hàm thành phần. Các bộ phận mài mòn cao thường yêu cầu độ cứng cao hơn, trong khi các bộ phận căn chỉnh và kết cấu cần độ bền cao hơn để tránh nứt hoặc biến dạng.
Nhiều người mua cho rằng các bộ phận khuôn cứng sẽ tự động bền hơn. Điều đó không phải lúc nào cũng đúng. Một cú đấm có độ cứng quá mức có thể bị nứt khi va đập lặp đi lặp lại, đặc biệt trong sản xuất chu trình nhanh. Dải độ cứng thấp hơn một chút có thể cải thiện độ dai và kéo dài tuổi thọ sử dụng.
Sự cân bằng phù hợp phụ thuộc vào ma sát, tải trọng va đập, ứng suất nhiệt, và yêu cầu về kích thước. Các bề mặt dễ mài mòn thường được lợi từ lớp ngoài cứng hơn, trong khi các bộ phận kết cấu thường cần sự linh hoạt để hấp thụ ứng suất an toàn.
Bảng quyết định xử lý nhiệt thành phần khuôn
| Thành phần | Độ cứng khuyến nghị | Điều trị ưu tiên | Rủi ro thất bại chính | Ứng dụng tốt nhất |
|---|---|---|---|---|
| Chốt đẩy | HRC 58-62 | Thấm nitơ | Mài mòn bề mặt | Khuôn chu kỳ cao |
| Cú đấm | HRC 56-60 | Làm dịu tính khí | Nứt | Tác động lặp đi lặp lại |
| Ống lót dẫn hướng | HRC 50-56 | Thông qua quá trình làm cứng | Biến dạng | Hệ thống căn chỉnh |
| Tay áo | HRC 58-60 | Thấm nitơ | Galling | Khuôn mẫu chính xác |
| Lõi khuôn | HRC 48-54 | Xử lý nhiệt chân không | Mệt mỏi nhiệt | Khoang phức tạp |
Theo Hướng dẫn quy trình xử lý nhiệt chân không, làm mát kiểm soát giúp cải thiện độ ổn định kích thước và giảm nguy cơ biến dạng. Điều này đặc biệt quan trọng đối với khuôn chính xác với dung sai chặt chẽ.
Bush dẫn hướng bị cong vênh khi làm nguội vẫn có thể trông như vẫn dùng được, Nhưng chỉ cần chỉnh sửa nhẹ cũng có thể gây mòn không đều trên khuôn. Theo thời gian, làm tăng chi phí bảo trì và giảm tính nhất quán trong sản xuất.
Khi nào nên dùng nitriding thay vì làm cứng qua?
Nitriding thường được ưu tiên cho các bộ phận khuôn đòi hỏi khả năng chống mài mòn bề mặt cao với biến dạng tối thiểu. Quá trình tôi cứng hiệu quả hơn khi cần độ cứng đồng đều trên toàn bộ chi tiết.
Điểm khác biệt chính là vị trí tạo ra độ cứng. Quá trình tôi cứng ảnh hưởng đến toàn bộ độ dày của thép, trong khi nitrat chủ yếu làm cứng bề mặt ngoài. Điều này làm cho việc nitrating hữu ích cho các chi tiết chính xác phải giữ chính xác kích thước chính xác.
Nitriding cũng tạo ra ít biến dạng hơn vì hoạt động ở nhiệt độ thấp hơn so với nhiều quy trình làm nguội. Trong khuôn có ống lót bóng hoặc hệ thống đẩy chính xác, Giảm méo tiếng có thể cải thiện hiệu suất lâu dài.
Lợi ích của thấm nitơ đối với chốt phun
Chốt đẩy liên tục trượt trong quá trình sản xuất. Nitriding tạo ra bề mặt chống mài mòn cứng, giảm ma sát và làm chậm hư hại bề mặt. Điều này giúp ngăn ngừa sự dính và các mẫu mòn không đều trong khuôn chu kỳ cao.
Ống lót nitride dùng trong khuôn y tế có thể giữ chất lượng bề mặt lâu hơn nhiều so với ống lót cứng thông thường. Điều này quan trọng khi lớp hoàn thiện khoang ảnh hưởng trực tiếp đến vẻ ngoài thẩm mỹ hoặc hiệu suất làm kín.
Khi qua quá trình đông cứng là an toàn hơn
Gia cố thông qua hiệu quả hơn khi toàn bộ bộ phận phải chịu được tải cơ học nặng. Các lỗ đục lớn và các bộ phận khuôn kết cấu thường cần độ cứng đồng đều trên toàn bộ tiết diện để tránh sự yếu bên trong.
Nitriding không phải lúc nào cũng là lựa chọn tốt nhất. Nó hoạt động tốt để chống mài mòn bề mặt, nhưng lực va chạm sâu hơn vẫn có thể làm hỏng vật liệu mềm bên trong. Trong những trường hợp đó, qua quá trình tôi cứng cung cấp sự hỗ trợ kết cấu đáng tin cậy hơn.
Lựa chọn giữa các phương pháp này phải phù hợp với điều kiện hoạt động của khuôn và tổng thể Hướng dẫn thiết kế khuôn mẫu. Quy trình hoạt động tốt với ống dẫn hướng có thể không phù hợp với các cú đấm nặng.
Xử lý nhiệt kém làm giảm tuổi thọ khuôn như thế nào?
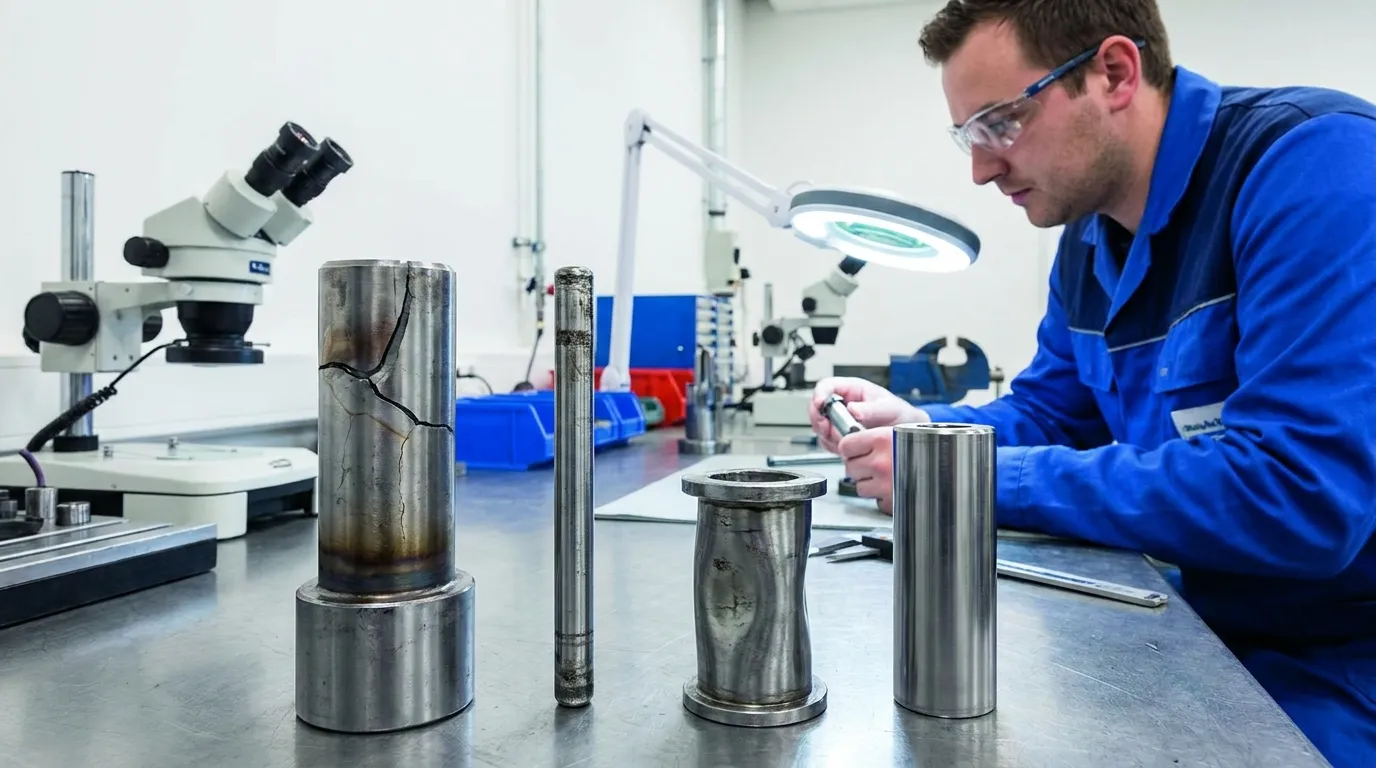
Xử lý nhiệt kém có thể làm giảm tuổi thọ khuôn bằng cách gây áp lực bên trong, tiếng nứt, sự biến dạng, và độ cứng không ổn định. Nhiều sự cố xảy ra do quá trình xử lý không phù hợp với thép khuôn hoặc điều kiện vận hành.
Các vấn đề xử lý nhiệt thường xuất hiện chậm chạp ban đầu. Một bộ phận có thể vượt qua kiểm tra nhưng hỏng sớm trong quá trình sản xuất vì cấu trúc bên trong không ổn định. Làm mát không đều, độ cứng quá mức, hoặc giảm căng thẳng kém là nguyên nhân phổ biến.
Một lỗi phổ biến là cú đấm bị cứng quá mức. Trong các chu kỳ dập hoặc đúc lặp đi lặp lại, cú đục trở nên giòn và xuất hiện các vết nứt bề mặt gần các góc chịu lực cao. Khi bắt đầu nứt, việc thay thế thường trở nên không thể tránh khỏi.
Các dấu hiệu phổ biến của thất bại xử lý nhiệt
- Bề mặt nứt xung quanh các cạnh hoặc góc
- Các kiểu mài mòn không đều trên các bộ phận chuyển động
- Biến dạng ảnh hưởng đến căn chỉnh khuôn
- Giảm độ ổn định đánh bóng
- Ăn mòn sớm hoặc dính
Theo Hướng dẫn quy trình xử lý nhiệt, xử lý lạnh và giảm ứng suất có thể giúp cải thiện độ ổn định kích thước. Ngăn ngừa biến dạng đặc biệt quan trọng đối với hệ thống dẫn hướng và khoang chính xác.
Nhiều lỗi khuôn được cho là do chất lượng thép kém thực ra là do làm mát không đúng hoặc các thông số xử lý nhiệt không kiểm soát. Một ống lót dẫn hướng bị mất độ thẳng hàng sau khi tôi có thể tạo ra các lỗi lóe lên trên toàn bộ hệ thống khuôn, ngày càng tăng dài hạn Chi phí thay thế khuôn.
Danh sách kiểm tra lỗi xử lý nhiệt
| Triệu chứng | Nguyên nhân có thể | Đề xuất sửa lỗi | Tác động sản xuất |
|---|---|---|---|
| Nứt bề mặt | Độ cứng quá mức | Mục tiêu độ cứng thấp hơn | Thời gian ngừng hoạt động bất ngờ |
| Biến dạng | Làm mát không đều | Làm nguội có kiểm soát | Vấn đề căn chỉnh |
| Mòn nhanh | Độ cứng bề mặt thấp | Làm cứng bề mặt | Bảo trì thường xuyên |
| Galling | Bề mặt hoàn thiện kém | Thấm nitơ hoặc đánh bóng | Vấn đề đẩy ra |
| Điểm yếu | Sưởi ấm không nhất quán | Đánh giá kiểm soát quy trình | Giảm tuổi thọ dụng cụ |
Xử lý nhiệt ảnh hưởng như thế nào đến lớp hoàn thiện bề mặt và bảo dưỡng?
Xử lý nhiệt ảnh hưởng trực tiếp đến ma sát, độ ổn định đánh bóng, và các khoảng thời gian bảo trì dài hạn. Bề mặt xử lý kém sẽ bị mài mòn không đều, mất chất lượng đánh bóng nhanh hơn, và tạo ra nhiều gián đoạn sản xuất hơn.
Bề mặt khuôn có độ cứng ổn định thường duy trì chất lượng hoàn thiện lâu hơn trong quá trình sản xuất chu trình cao. Điều này trở nên quan trọng trong các ứng dụng đúc mỹ phẩm, nơi các vết xước bề mặt hoặc dấu vết mài mòn truyền trực tiếp lên chi tiết nhựa.
Ống lót đã được nitride đúng cách có thể cần ít chu kỳ đánh bóng hơn vì bề mặt cứng chịu mài mòn tốt hơn. Bề mặt chưa được xử lý hoặc không ổn định thường mất độ mịn nhanh hơn và làm tăng lực cản khi đẩy ra.
Xử lý nhiệt cũng ảnh hưởng đến kế hoạch bảo trì. Các linh kiện có độ cứng và độ dai cân bằng thường bền lâu hơn giữa các lần kiểm tra, Đặc biệt trong khuôn sử dụng nhựa mài mòn hoặc lịch sản xuất liên tục.
Dành cho các khuôn mà ngoại hình quan trọng, Độ bền bề mặt nên phù hợp với yêu cầu Chất lượng bề mặt khuôn. Hiệu suất xử lý nhiệt và đánh bóng hoạt động cùng nhau, đặc biệt trong môi trường đúc chính xác.
Người mua nên hỏi gì trước khi đặt mua các bộ phận khuôn đã qua xử lý nhiệt?
Người mua nên kiểm tra phạm vi độ cứng, cấp thép, phương pháp xử lý nhiệt, và dung sai kích thước trước khi đặt mua các bộ phận khuôn. Những chi tiết này ảnh hưởng trực tiếp đến khả năng chống mài mòn, Tần suất bảo trì, và ổn định sản xuất.
Nhiều vấn đề về nguồn cung xuất phát từ quy trình xử lý không được quy định rõ ràng. Hai bộ phận có thể sử dụng cùng loại thép nhưng hiệu suất rất khác nhau tùy thuộc vào cách chúng được tôi cứng và tôi luyện.
Trước khi phê duyệt sản xuất, Người mua nên xác nhận:
- Phạm vi độ cứng mục tiêu
- Phương pháp xử lý nhiệt được sử dụng
- Độ sâu xử lý bề mặt
- Dung sai kích thước sau khi điều trị
- Tính khả dụng của kiểm tra độ cứng hoặc chứng nhận
Nhà cung cấp cũng nên giải thích liệu thành phần có sử dụng nitriding hay không, qua quá trình làm cứng, xử lý chân không, hoặc một quá trình khác. Thông tin đó quan trọng vì các phương pháp khác nhau ảnh hưởng đến rủi ro biến dạng và khoảng thời gian bảo trì khác nhau.
Ví dụ, Hệ thống đẩy chu kỳ cao có thể cần các chốt nitride với độ cứng bề mặt được kiểm soát, trong khi một mũi đục cấu trúc lớn có thể cần làm cứng sâu hơn để chống va đập. Việc điều chỉnh quy trình phù hợp với tải sản xuất thực tế giúp ngăn ngừa sự cố sớm và chi phí thay thế.
Thực hiện bước tiếp theo đúng đắn
Xử lý nhiệt cho các bộ phận khuôn ảnh hưởng nhiều hơn đến độ cứng. Nó ảnh hưởng đến khả năng chống mài mòn, độ ổn định căn chỉnh, Tần suất bảo trì, và tính nhất quán trong sản xuất lâu dài. Một bộ phận có vẻ chấp nhận được trên giấy tờ vẫn có thể hỏng sớm nếu quá trình xử lý không phù hợp với điều kiện vận hành.
Cách an toàn nhất là đánh giá từng thành phần khuôn riêng biệt. Chốt đẩy, ống lót dẫn hướng, những cú đấm, Và mỗi loại tay áo đều chịu áp lực khác nhau. Việc lựa chọn phương pháp xử lý nhiệt phù hợp cho các ứng dụng khuôn giúp giảm thời gian ngừng hoạt động, kéo dài tuổi thọ dụng cụ, và duy trì hiệu suất đúc ổn định với khối lượng sản xuất lớn.
Những câu hỏi thường gặp
Xử lý nhiệt trong sản xuất khuôn là gì?
Xử lý nhiệt thay đổi các tính chất cơ học của thép khuôn thông qua việc gia nhiệt và làm mát có kiểm soát. Nó cải thiện độ cứng, khả năng chống mài mòn, và độ ổn định kích thước để các bộ phận khuôn có thể xử lý chu kỳ sản xuất lặp đi lặp lại với ít mài mòn hơn.
Độ cứng cao có luôn cải thiện tuổi thọ của nấm mốc?
Độ cứng cao hơn không phải lúc nào cũng đồng nghĩa với tuổi thọ khuôn lâu hơn. Độ cứng quá mức có thể khiến các bộ phận khuôn trở nên giòn và dễ bị nứt khi bị va đập hoặc chịu áp lực nhiệt trong quá trình sản xuất.
Nitride là gì trong sản xuất khuôn?
Nitriding tạo ra lớp bề mặt cứng chống mài mòn bằng cách thêm nitơ vào bề mặt thép. Nó thường được sử dụng khi các bộ phận khuôn cần khả năng chống mài mòn tốt hơn với biến dạng kích thước tối thiểu.
Những bộ phận khuôn nào thường cần xử lý nhiệt?
Các bộ phận khuôn mài mòn cao thường cần xử lý nhiệt. Chốt đẩy, những cú đấm, các cột chỉ dẫn, tay áo, và bề mặt mài mòn phải chịu ma sát và áp lực lặp đi lặp lại trong các chu kỳ đúc.
Nguyên nhân gây nứt khuôn sau khi xử lý nhiệt?
Xử lý nhiệt không đúng cách có thể tạo ra áp lực bên trong dẫn đến nứt. Độ cứng quá mức, làm lạnh không đều, lựa chọn vật liệu kém, và việc dập tắt không kiểm soát là nguyên nhân phổ biến.
Xử lý nhiệt ảnh hưởng như thế nào đến việc duy trì khuôn?
Xử lý nhiệt đúng cách giúp giảm yêu cầu bảo trì bằng cách cải thiện khả năng chống mài mòn và độ ổn định kích thước. Các bộ phận khuôn giữ chức năng lâu hơn và cần thay thế ít hơn trong quá trình sản xuất chu kỳ cao.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
