



Chốt đẩy trong ép phun: Chức năng, Các loại, và nguyên nhân thất bại
Hệ thống ép phun kim loại sử dụng các chốt thép cứng để đẩy các bộ phận nhựa đã nguội ra khỏi khoang khuôn sau mỗi chu kỳ. Loại chân chính xác, Vị trí, và lựa chọn vật liệu giúp ngăn ngừa vết bung ra, dính, uốn kim, và lực đẩy không đều. Hầu hết các lỗi đều do căn chỉnh sai, lực lượng quá mức, vật liệu mài mòn, hoặc các thực hành bảo trì yếu kém.
Một khuôn có thể tạo ra các chi tiết chính xác trong nhiều năm, Rồi đột nhiên bắt đầu để lại dấu vết, các phần dính, hoặc các chốt uốn cong. Trong nhiều trường hợp, hệ thống đẩy là vấn đề. Chốt đẩy có vẻ đơn giản, nhưng kích thước của chúng, Vị trí, và tình trạng bề mặt ảnh hưởng đến độ ổn định của chu trình, chất lượng mỹ phẩm, và sự sống của nấm mốc. Hiểu cách chúng hoạt động giúp nhà sản xuất giảm phế liệu, thời gian ngừng hoạt động, và sửa chữa dụng cụ đắt tiền.
Chốt đẩy trong ép phun là gì?
Chốt đẩy trong ép phun là các chốt thép đã được tôi cứng, dùng để đẩy các bộ phận nhựa đã nguội ra khỏi khoang khuôn sau khi đúc. Vị trí của họ, kích cỡ, và vật liệu ảnh hưởng trực tiếp đến chất lượng chi tiết, độ ổn định chu kỳ, và tuổi thọ khuôn.
Chốt đẩy là một phần của hệ thống đẩy khuôn. Sau khi nhựa nguội đi và khuôn mở ra, Các chốt di chuyển về phía trước và đẩy bộ phận đúc ra xa phía lõi của khuôn. Không có chúng, Nhiều bộ phận sẽ bị kẹt bên trong khoang và ngừng sản xuất.
Hầu hết các chốt đẩy đều là thanh thép tròn cứng. Chúng nằm bên trong các lỗ được gia công chính xác và kết nối với tấm đẩy phía sau khuôn. Khi máy kích hoạt hệ thống đẩy, Tấm này di chuyển về phía trước và đẩy các chốt vào chi tiết đã đúc.
Bố trí chân quan trọng không kém gì các chân. Đặt vị trí không đúng có thể tạo ra các vết rõ ràng, lực không đều, hoặc các bộ phận bị cong vênh. Nhiều nhà sản xuất đánh giá toàn bộ Hướng dẫn thành phần khuôn hoàn chỉnh trước khi hoàn thiện bố trí đẩy vì thiết kế đẩy ảnh hưởng đến nhiều hệ thống khuôn kết nối.
Hệ thống chốt đẩy hoạt động như thế nào trong chu trình đúc?
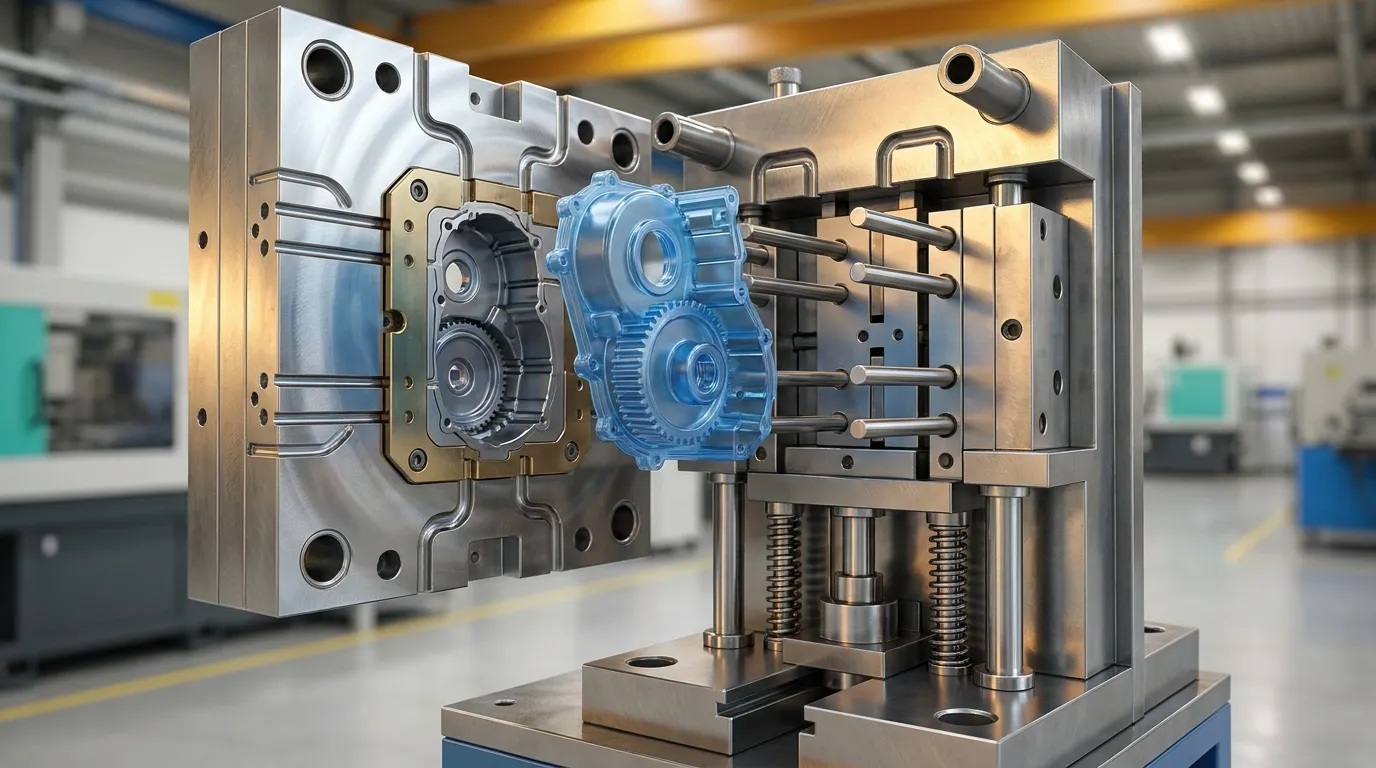
Sau khi khuôn mở ra, Tấm đẩy đẩy các chốt đẩy về phía trước để giải phóng bộ phận đã làm mát khỏi khoang. Các chốt sẽ rút lại trước khi chu kỳ tiếp theo bắt đầu, làm cho thời gian chính xác trở nên thiết yếu để sản xuất suôn sẻ.
Quá trình đẩy bắt đầu sau khi làm nguội hoàn tất. Khi khuôn tách đôi, bộ phận đúc thường vẫn dính vào phía lõi do co rút và ma sát bề mặt. Hệ thống đẩy sau đó kích hoạt và đẩy bộ phận ra khỏi.
- Nhựa nguội bên trong khoang
- Khuôn mở ra
- Tấm đẩy di chuyển về phía trước
- Ghim tiếp xúc với bộ phận
- Phần phát hành từ cốt lõi
- Ghim rút lại
- Khuôn đóng lại cho chu kỳ tiếp theo
Theo Hướng dẫn chốt đẩy của WayKen, Lực đẩy cân bằng rất quan trọng cho chu trình đúc ổn định. Áp lực không đều có thể làm xoắn các bộ phận thành mỏng hoặc tạo ra các vết ứng suất rõ ràng.
Các chi tiết đúc lớn thường cần nhiều chân hoạt động cùng nhau. Vỏ điện tử mỏng, Ví dụ, có thể sử dụng nhiều chốt nhỏ đặt gần xương sườn và tường đỡ để phân bổ lực đều. Các tấm phẳng lớn cũng có thể sử dụng ống đẩy hoặc hệ thống tẩy vỏ để giảm cong vênh.
Các loại chốt đẩy được sử dụng trong khuôn ép phun?
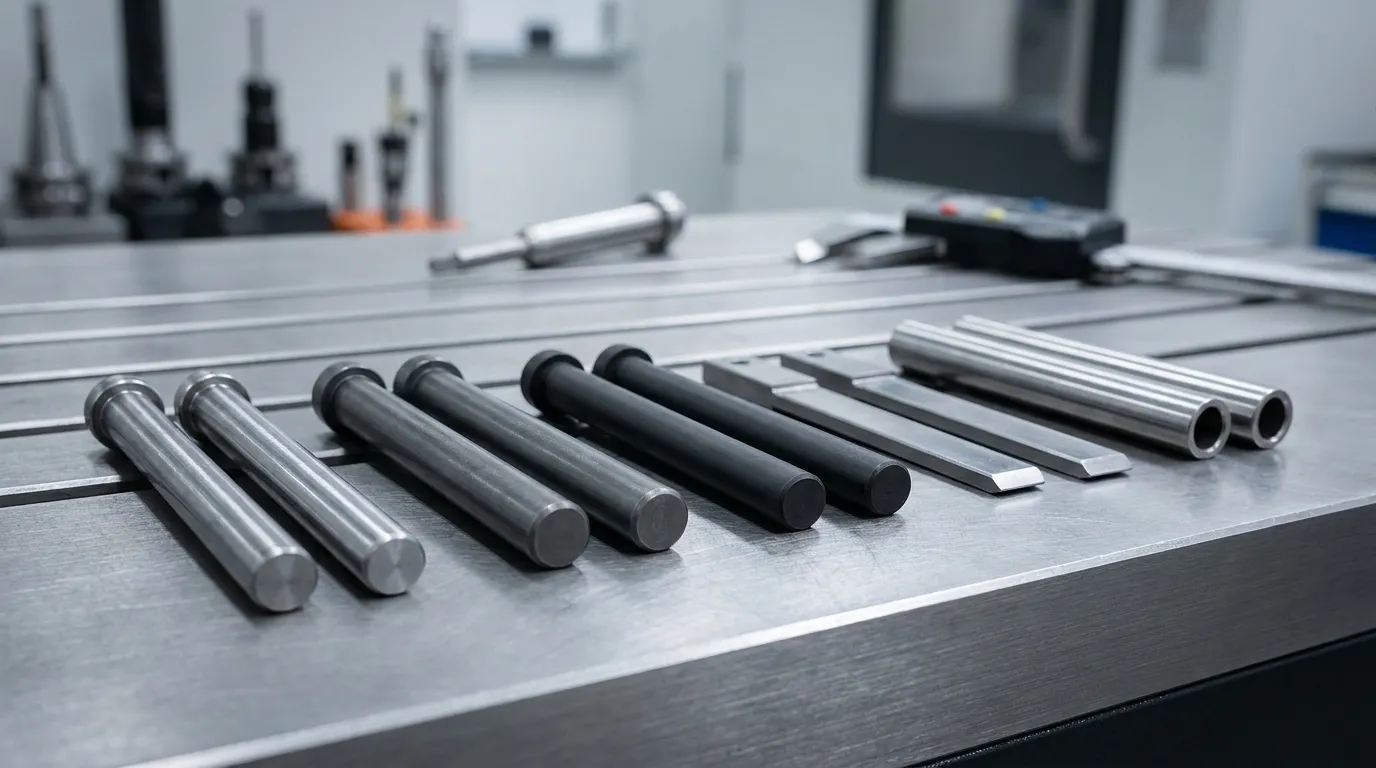
Các loại chốt đẩy khác nhau giải quyết các vấn đề đúc khác nhau. Chốt gia cố xuyên qua xử lý các ứng dụng chung, Chốt nitride cải thiện khả năng chống mài mòn, và các chốt phủ giúp giảm ma sát trong điều kiện đúc khắc nghiệt hoặc mài mòn.
Các nhà sản xuất chọn loại chốt đẩy dựa trên loại nhựa, đếm chu kỳ, yêu cầu về thẩm mỹ, và hình học khuôn. Chốt tiêu chuẩn hoạt động tốt cho nhiều khuôn, nhưng sản xuất số lượng lớn thường cần vật liệu hoặc lớp phủ nâng cấp.
| Loại ghim | Sử dụng tốt nhất | Lợi ích chính | Hạn chế chính |
|---|---|---|---|
| Chân cứng xuyên qua | Đúc chung | Chi phí thấp | Mặc nhanh hơn |
| Chân H13 thấm nitơ | Khuôn chu kỳ cao | Chống mài mòn tốt hơn | Giá cao hơn |
| Ghim tráng màu đen | Nhựa mài mòn | Giảm ma sát | Chi phí sơn phủ |
| Đầu phun lưỡi | Sườn mỏng | Hỗ trợ tốt hơn | Gia công phức tạp |
| Tay áo đẩy | Trùm tròn | Áp lực đều | Dấu chân lớn hơn |
Chốt cứng tiêu chuẩn không phải lúc nào cũng là lựa chọn tốt nhất. Nhựa mài mòn và khuôn chu trình cao thường hợp lý cho việc sử dụng chốt nitrua hoặc phủ dù chi phí ban đầu cao hơn. Thay thế các chốt bị mòn nhiều lần thường tốn kém hơn so với nâng cấp vật liệu sớm.
Các nhà sản xuất làm việc với sản phẩm tiêu dùng có kết cấu cũng sử dụng các chốt phủ lớp phủ để giảm dấu kéo rõ ràng. Một số khuôn cho vỏ y tế sử dụng lớp phủ ma sát thấp vì việc tháo khuôn mượt quan trọng hơn chi phí dụng cụ ban đầu.
Khi tay áo đẩy hoạt động tốt hơn chốt
Ống đẩy hoạt động hiệu quả hơn khi chi tiết đúc tròn và rỗng, chẳng hạn như đầu vít hoặc giá đỡ hình trụ. Ống lót phân tán lực xung quanh đặc điểm thay vì tập trung áp lực vào một khu vực nhỏ.
Dành cho khuôn có nhiều bộ phận chuyển động chính xác, các nhà sản xuất thường đánh giá khả năng tương thích phụ tùng khuôn trước khi chọn hệ thống đẩy.
Vật liệu và lớp phủ nào là tốt nhất cho chốt đẩy?
Thép H13 và thép công cụ tôi thường được sử dụng làm chốt đẩy vì chúng chịu được nhiệt, mặc, và biến dạng. Các lớp phủ chuyên dụng như DLC hoặc nitride giúp giảm ma sát và kéo dài tuổi thọ trong khuôn chu trình cao.
Chân đẩy hoạt động dưới áp suất và nhiệt độ lặp đi lặp lại. Chất liệu mềm dễ mòn, đặc biệt trong khuôn sử dụng nhựa chứa thủy tinh hoặc nhựa mài mòn. Thép công cụ H13 được sử dụng rộng rãi vì nó cân bằng độ dai, độ cứng, và ổn định nhiệt.
Xử lý nhiệt giúp tăng độ bền bằng cách tăng độ cứng bề mặt. Nitriding bổ sung thêm một lớp bảo vệ giúp giảm hiện tượng đóng gót và mài mòn bề mặt. Theo Hướng dẫn chốt đẩy của Aco Mold, Chốt phủ cũng có thể giảm ma sát trong điều kiện đúc đòi hỏi cao.
| Vật liệu hoặc lớp phủ | Lợi thế chính | Ứng dụng tốt nhất |
|---|---|---|
| Thép H13 | Khả năng chịu nhiệt | Khuôn chu kỳ cao |
| Thép công cụ cứng | Độ bền chung | Sản xuất tiêu chuẩn |
| Bề mặt thấm nitơ | Giảm mài mòn | Vật liệu mài mòn |
| Lớp phủ DLC | Ma sát thấp hơn | Bộ phận mỹ phẩm |
| Lớp phủ PVD | Bảo vệ bề mặt | Thời gian sản xuất dài |
Bề mặt hoàn thiện cũng ảnh hưởng đến hiệu suất. Chốt thô tạo ra lực cản và tăng nguy cơ bị kẹt. Bề mặt bóng mịn thường cải thiện độ đồng nhất khi giải phóng và giảm tổn thương thẩm mỹ trên các sản phẩm có thể nhìn thấy.
Các nhà sản xuất so sánh vật liệu dụng cụ thường đánh giá rộng hơn Thành phần khuôn chính xác đồng thời, vì độ bền của bộ đẩy ảnh hưởng đến lịch trình bảo trì khuôn tổng thể.
Tại sao chốt đẩy lại để lại dấu trên các chi tiết đúc?
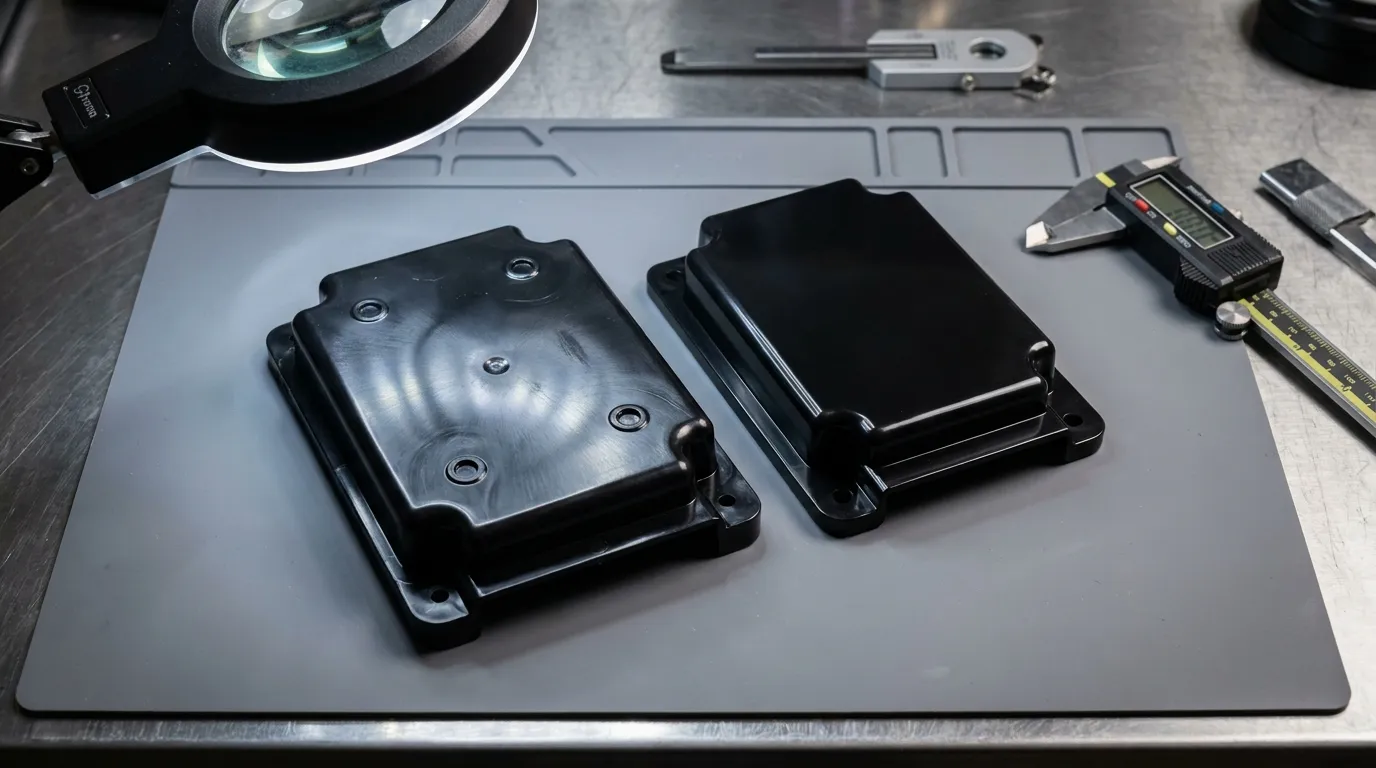
Vết chân đẩy xuất hiện khi lực đẩy tập trung đẩy vào các bề mặt nhựa mềm hoặc không được hỗ trợ. Vị trí ghim kém, lực lượng quá mức, hoặc các bề mặt kết cấu không đồng bộ có thể làm cho các dấu hiệu dễ nhìn thấy hơn.
Dấu vết đẩy là một trong những vấn đề thẩm mỹ phổ biến nhất trong ép phun. Chúng thường xuất hiện dưới dạng các vết tròn nhỏ, những đốm bóng, hoặc các vòng nâng lên trên bề mặt chi tiết hoàn thiện. Trong nhiều trường hợp, Dấu vết vô hại. Về các sản phẩm mỹ phẩm, Chúng có thể trở thành vấn đề về chất lượng.
Theo Hướng dẫn Protolabs về vị trí chốt đẩy, Bề mặt không được hỗ trợ và tập trung lực cao giúp tăng khả năng nhìn thấy dấu vết. Thành mỏng và lớp hoàn thiện bóng đặc biệt nhạy cảm.
| Triệu chứng | Nguyên nhân có thể | Đề xuất sửa lỗi |
|---|---|---|
| Dấu tròn sâu | Lực đẩy quá mức | Thêm điểm hỗ trợ |
| Các đốm ghim bóng | Bề mặt không khớp | Ghim kết hợp kết cấu |
| Bảng điều khiển cong vênh | Lực không đồng đều | Cân bằng lại bố cục chân |
| Kéo vết xước | Phát hành kém | Cải thiện chất đánh bóng/lớp phủ |
Thêm nhiều chân đẩy không tự động cải thiện khả năng đẩy. Bố trí không cân bằng thực tế có thể làm tăng lỗi thẩm mỹ và hao mòn chốt. Mục tiêu là lực cân bằng, không phải số chân tối đa.
Dấu đẩy được chấp nhận và không được chấp nhận
Dấu vết nhỏ là điều bình thường ở nhiều bộ phận công nghiệp. Vỏ bên trong và các linh kiện ẩn thường cho phép đánh dấu kim đèn mà không ảnh hưởng đến chức năng.
Các sản phẩm tiêu dùng nhìn thấy được thì khác nhau. Vỏ điện tử có kết cấu hoặc tấm ốp ô tô có thể loại bỏ ngay cả những khuyết tật nhỏ về bề ngoài. Một số nhà sản xuất tạo kết cấu mặt chốt để phù hợp với bề mặt khuôn xung quanh và giảm độ tương phản nhìn thấy được.
Đối với những kiến thức cơ bản về thiết kế khuôn rộng hơn, độc giả có thể đánh giá Khái niệm cơ bản về khuôn ép nhựa cùng với lập kế hoạch hệ thống đẩy.
Các chốt đẩy được đặt đúng vị trí như thế nào?
Vị trí chốt đẩy chính xác sẽ phân bổ lực đều trên chi tiết đúc. Vị trí kém tạo ra sự tập trung căng thẳng, sự uốn cong, sự cong vênh, hoặc khuyết tật có thể nhìn thấy, đặc biệt là ở các bộ phận thành mỏng.
Chốt thường được đặt gần các cấu trúc chắc chắn như xương sườn, các sếp, và các phần tường dày hơn. Những vùng này có thể hấp thụ lực đẩy mà không bị biến dạng. Các bề mặt mỏng không có hỗ trợ nên tránh tiếp xúc trực tiếp với chốt khi có thể.
Các chi tiết lớn phẳng cần cân bằng lực cẩn thận. Một tấm nhựa rộng với chỉ vài chốt trung tâm có thể bị uốn cong khi đẩy ra và tạo ra vết lõm hoặc biến dạng. Việc thêm các điểm hỗ trợ gần chu vi thường cải thiện sự ổn định.
Cần bao nhiêu chốt đẩy?
Số lượng phụ thuộc vào hình dạng chi tiết, co lại nhựa, độ dày thành, và yêu cầu hoàn thiện bề mặt. Theo Tổng quan về chốt đẩy của FirstMold, các chi tiết lớn hơn thường cần các điểm hỗ trợ cân bằng hơn để tránh ứng suất cục bộ.
Một vỏ điện tử tiêu dùng đơn giản có thể sử dụng từ sáu đến mười chân. Một tấm ô tô lớn có thể cần hàng chục bộ đẩy được bố trí cẩn thận phối hợp với nhau.
Danh sách kiểm tra vị trí chốt đẩy
- Đặt chốt gần xương sườn và giá đỡ kết cấu
- Tránh các bề mặt mỹ phẩm dễ nhìn thấy
- Trải đều lực trên bộ phận
- Hỗ trợ các phần thành mỏng một cách cẩn thận
- Giữ đường kính chốt đủ lớn để chống uốn cong
- Kết hợp các bề mặt có kết cấu ở nơi quan trọng về ngoại hình
- Xác minh sự rút chân trước khi đóng khuôn
Bề mặt thẩm mỹ không nên dựa vào lực đẩy mạnh. Thiết kế lại hình học giá đỡ thường an toàn hơn so với chỉ tăng áp lực chân.
Nguyên nhân khiến chân đẩy bị hỏng?
Chốt đẩy thường hỏng do căn chỉnh kém, lực đẩy quá mức, bôi trơn không đủ, vật liệu mài mòn, hoặc phân bố tải không đều. Triệu chứng ban đầu bao gồm bị dính, vết mòn, sự uốn cong, và chu kỳ đẩy không ổn định.
Hỏng chân hiếm khi xảy ra mà không có cảnh báo. Hầu hết các khuôn đều có dấu hiệu sớm như vết kéo, phát hành không đồng đều, hoặc mòn rõ rệt từ lâu trước khi chốt gãy hoàn toàn. Phát hiện sớm các dấu hiệu này giúp tránh thời gian ngừng hoạt động và tổn thương sâu răng.
Những chiếc ghim mảnh trong các khoang sâu đặc biệt dễ bị tổn thương. Một chốt dài không được hỗ trợ có thể uốn cong trong quá trình đẩy và dần cong qua các chu kỳ lặp đi lặp lại. Nhựa mài mòn cũng làm tăng tốc độ mài mòn và tăng ma sát.
Bảng chẩn đoán lỗi chân đẩy
| Triệu chứng | Nguyên nhân có thể | Tác động sản xuất | Đề xuất sửa lỗi |
|---|---|---|---|
| Ghim uốn cong | Lực không đồng đều hoặc chốt nhỏ hơn | Biến dạng một phần | Tăng hỗ trợ hoặc đường kính |
| Chốt dính | Bôi trơn kém | Chu kỳ ngắt | Cải thiện khả năng làm sạch và bôi trơn |
| Galling | Ma sát giữa chốt và lỗ khoan | Chấm điểm bề mặt | Sử dụng lớp phủ hoặc đánh bóng |
| Ghim bị gãy | Áp suất quá mức | Hư hỏng nấm mốc | Cân bằng lại lực đẩy |
| Dấu mòn | Nhựa mài mòn | Khiếm khuyết thẩm mỹ | Nâng cấp vật liệu ghim |
Chân đẩy uốn cong
Khuôn nội thất ô tô thường bị cong chốt quanh các xương sườn sâu và các đặc điểm hỗ trợ hẹp. Nếu đường kính chân quá nhỏ, Các chu kỳ lực lặp đi lặp lại cuối cùng sẽ tạo ra sự lệch hướng.
Tăng số điểm hỗ trợ thường hiệu quả hơn so với chỉ dùng lực nhiều hơn. Bố trí cân bằng giúp giảm áp lực lên từng chân và cải thiện độ ổn định lâu dài của khuôn.
Dán chốt đẩy
Chốt bị kẹt khi ma sát tăng bên trong lỗ đẩy. Dirt, tích tụ nhựa, sự bôi trơn yếu, hoặc hư hại bề mặt đều có thể góp phần gây ra vấn đề bám dính.
Các khuôn mẫu chạy theo lịch sản xuất chu kỳ cao thường cần các khoảng thời gian kiểm tra định kỳ. Nhiều nhà sản xuất kết hợp bảo dưỡng bộ đẩy với các công cụ rộng hơn Hệ thống thành phần khuôn kiểm tra để giảm thời gian ngừng hoạt động bất ngờ.
Làm thế nào để các nhà sản xuất giảm vấn đề chốt đẩy?
Hầu hết các lỗi chân đẩy có thể được giảm thiểu bằng cách điều chỉnh kích thước chân chính xác, vị trí cân bằng, kiểm tra định kỳ, kiểm soát bôi trơn, và hoàn thiện bề mặt đúng cách. Bảo trì phòng ngừa thường rẻ hơn so với thời gian ngừng hoạt động do nấm mốc và mất phế liệu.
Chiến lược phòng ngừa tốt nhất bắt đầu từ khi thiết kế khuôn. Đường kính chân phù hợp, Vị trí, và hỗ trợ giảm căng thẳng trước khi sản xuất bắt đầu. Việc bảo trì giúp hệ thống ổn định trong suốt các đợt sản xuất dài.
Khuôn khối lượng lớn được hưởng lợi từ chu kỳ làm sạch và kiểm tra định kỳ. Chờ đợi sự cố rõ ràng thường dẫn đến chi phí sửa chữa cao hơn và trì hoãn sản xuất.
Danh sách kiểm tra ngăn chặn chốt đẩy
- Kiểm tra ghim thường xuyên xem có bị mòn hoặc uốn cong không
- Đánh bóng các bề mặt bị hư hỏng trước khi lan rộng
- Thay thế lịch bôi trơn yếu
- Sử dụng chốt tráng cho nhựa mài mòn
- Tránh áp suất đẩy quá mức
- Kết cấu ghim phù hợp trên bề mặt mỹ phẩm
- Xác minh căn chỉnh tấm đẩy trong quá trình bảo trì
- Thay thế ống lót bị mòn trước khi chuyển động của chốt trở nên không ổn định
Một khuôn y tế tạo ra vỏ mỹ phẩm mịn màng, Ví dụ, có thể hợp lý cho việc sử dụng chân phủ DLC vì giảm ma sát giúp cải thiện độ ổn định khi nhả. Một loại nhà công nghiệp có thể tích thấp có thể không cần chi phí thêm đó.
Các nhà sản xuất quản lý hao mòn dụng cụ lâu dài đôi khi so sánh độ bền của đầu phun với Kiểm soát mài mòn dụng cụ Chiến lược trên các hệ thống sản xuất khác nhau.
Thực hiện bước tiếp theo đúng đắn
Hệ thống ép phun kim loại có ảnh hưởng nhiều hơn đến việc tháo bộ phận. Chúng ảnh hưởng đến chất lượng mỹ phẩm, độ ổn định chu kỳ, Chi phí bảo trì, và tuổi thọ khuôn. Những quyết định thiết kế nhỏ, chẳng hạn như vị trí chốt hoặc lựa chọn lớp phủ, có thể ngăn ngừa các vấn đề sản xuất lớn sau này.
Nếu khuôn đã có dấu hiệu dính, dấu nhân chứng, hoặc ghim bị cong, Bắt đầu bằng việc xem xét phân bố lực và hình học hỗ trợ trước khi tăng áp suất đẩy. Nhiều vấn đề xuất phát sinh từ sự mất cân bằng chứ không phải do lực lượng không đủ.
Dành cho khuôn mới, Tập trung vào bố cục cân bằng, Vật liệu bền, và lập kế hoạch bảo trì thực tế. Những lựa chọn đó thường tốn ít chi phí hơn so với việc ngừng hoạt động lặp đi lặp lại và sửa chữa dụng cụ.
Những câu hỏi thường gặp
Chốt đẩy được sử dụng để làm gì trong ép phun?
Chốt đẩy đẩy các bộ phận nhựa đã nguội ra khỏi khoang khuôn sau khi đúc. Chúng giúp tự động hóa việc tháo bộ phận và duy trì chu kỳ sản xuất nhất quán đồng thời giảm việc xử lý thủ công.
Tại sao chốt đẩy lại để lại dấu tròn?
Dấu chân đẩy xuất hiện khi lực tập trung vào các vùng tiếp xúc nhỏ trong quá trình đẩy chi tiết. Poor placement, áp lực quá mức, hoặc các bề mặt nhựa mềm có thể làm cho các dấu vết dễ nhìn thấy hơn.
Vật liệu nào là tốt nhất cho chốt đẩy?
Thép dụng cụ tôi và thép H13 là lựa chọn phổ biến vì chúng chịu được nhiệt, mặc, và biến dạng. Các lớp phủ như nitriding hoặc DLC cải thiện tuổi thọ trong môi trường đúc mài mòn.
Một khuôn nên có bao nhiêu chốt đẩy?
Số chân đẩy phụ thuộc vào kích thước chi tiết, độ dày thành, hình học, và yêu cầu về lực đẩy. Các chi tiết lớn hơn hoặc linh hoạt hơn thường cần thêm điểm hỗ trợ để giải phóng cân bằng.
Nguyên nhân khiến chốt đẩy bị cong?
Chốt đẩy bị cong khi chịu lực không đều, căn chỉnh kém, áp lực quá mức, hoặc hỗ trợ yếu. Các chốt mỏng bên trong khoang sâu đặc biệt dễ bị lệch sau các chu kỳ lặp đi lặp lại.
Chốt đẩy có thể được sử dụng trên bề mặt có kết cấu?
Có, nhưng bề mặt ghim thường cần được xử lý kết cấu phù hợp để tránh các vòng tròn bóng nhìn thấy. Hoàn thiện đúng cách giúp khu vực đẩy khí hòa quyện với bề mặt đúc xung quanh.
Chia sẻ:



Được viết bởi Sunshine
Tại Sunshine, Chúng tôi là nhà sản xuất và cung cấp chuyên nghiệp các linh kiện khuôn chính xác, cung cấp một loạt sản phẩm đa dạng cho ứng dụng dập và khuôn ép. Trọng tâm chính của chúng tôi bao gồm khuôn đục lỗ, ghim và ống lót đẩy, và cọc hướng dẫn cùng các bushing. Với gia công CNC tiên tiến, Kiểm soát chất lượng nghiêm ngặt, và năng lực sản xuất mạnh mẽ, chúng tôi đảm bảo độ tin cậy, các bộ phận chính xác cao, cùng với các linh kiện tiêu chuẩn có sẵn trong kho để cung cấp nhanh chóng và hiệu quả toàn cầu.
TIN TỨC
NHẬN DỊCH VỤ
Với các bộ phận chất lượng đáp ứng mọi ngân sách và đội ngũ nhân viên thân thiện được đào tạo để giúp chuyến thăm của bạn trở nên hữu ích và thuận tiện.
